
Endüstriyel Tel Fırça Çeşitleri ve İmalatı
Son Güncelleme: 2 Ağustos 2026 | ⚙️ Teknik Kontrol: Hilal Fırça AR-GE ve Kalite Kontrol Departmanı
Ağır sanayi, kaynak dikişi, çapak alma ve yüzey hazırlama süreçleri için profesyonel çözümler üretiyoruz. Hilal Fırça; metal işleme, otomotiv, makine imalatı, döküm, savunma sanayi ve bakım hatlarında kullanılmak üzere yüzeye ve makineye özel tel fırça tasarımı gerçekleştirir.
Çelik, paslanmaz çelik, pirinç, bronz, bakır ve kaplamalı tel seçenekleri; işlem amacı, yüzey hassasiyeti, çalışma ortamı ve istenen agresiflik düzeyine göre değerlendirilir. Disk, silindir, rulo ve şerit formlarında; tel çapı, kıl boyu, yoğunluk, gövde ölçüsü ve bağlantı yapısı uygulamaya göre belirlenir.
35 yıllık üretim deneyimi, 10.000’den fazla model tecrübesi, CNC destekli üretim altyapısı ve teknik danışmanlık yaklaşımıyla; teknik çizimden veya mevcut numuneden prototip ve seri üretime kadar ilerleyen bir çözüm süreci sunuyoruz. Tüm endüstriyel fırça çözümlerimizi ana kategori sayfamızda inceleyebilirsiniz.
Hızlı yönlendirme: Yoğun pas ve ağır çapakta karbon çelik; korozyon hassasiyeti olan yüzeylerde uyumlu paslanmaz tel; daha kontrollü işlemlerde pirinç veya bronz seçenekleri öne çıkabilir. Nihai seçim tel malzemesiyle sınırlı değildir; tel çapı, kıl boyu, yoğunluk, çalışma devri ve baskı birlikte değerlendirilmelidir.
35Yıllık Deneyim
10.000+Model
CNCDestekli Üretim
1 → SeriNumuneden Seri Üretime


Tel Fırça Çeşitleri: Modeller ve Uygulama Alanları
Disk ve dairesel modeller
Düz veya hafif eğimli yüzeylerde pas, oksit, hafif çapak ve yüzey hazırlama işlemleri için geniş temas sağlar.
Modelleri İncele →Silindir ve rulo modeller
Sac, profil, boru ve konveyör hatlarında sürekli yüzey temizliği; özel göbek, mil ve balans gereksinimleriyle üretilir.
Teknik Detay →Şerit ve özel profil
Kenar, kanal, doğrusal yüzey, özel makine ve hat içi sıyırma uygulamalarına göre ölçülendirilir.
Özel Ölçü Sor →Projeye özel üretim
Standart modelin yetmediği uygulamalarda numune, teknik resim veya makine ölçüsüne göre geliştirilir.
Çizim Gönder →Hangi Yüzey İçin Hangi Tel Seçilmelidir?
Aşağıdaki tablo ilk yönlendirme içindir. Hassas, kaplamalı veya yüksek değerli parçalarda seri uygulamadan önce numune yüzey üzerinde test yapılması önerilir.
| Yüzey / işlem | Önerilen tel yaklaşımı | Neden / dikkat noktası |
|---|---|---|
| Karbon çeliği, döküm, ağır pas ve kaynak cürufu | Karbon çelik; yoğun işlerde burgulu, daha kontrollü işlemlerde ondüleli tel | Yüksek mekanik etki sağlar. Paslanmaz yüzeylerde kullanılmamalıdır; demir bulaşması riski doğurabilir. |
| Paslanmaz çelik yüzey | AISI 302, 304 veya 316 uyumlu paslanmaz tel | Yüzeyde yabancı demir kontaminasyonu riskini azaltır. Kullanılan fırça başka metallere temas ettirilmemelidir. |
| Alüminyum ve yumuşak metal | İnce pirinç/bronz tel veya uygulamaya uygun ince paslanmaz tel | Daha kontrollü işlem sağlar. Çizilme ve yüzey renk değişimi için düşük baskı ve deneme gerekir. |
| Bakır ve pirinç parçalar | Pirinç, bronz veya bakır tel | Benzer ve daha yumuşak malzemeler, yüzeyi daha nazik işleyebilir; ince temizlik ve oksit giderme için uygundur. |
| Kaynak dikişi ve yoğun çapak | Yüzey malzemesine uygun burgulu karbon çelik veya paslanmaz tel | Burgulu yapı yüksek darbe ve agresif temizlik verir. Çalışma devri ve koruyucu ekipman kritik önemdedir. |
| Kalıp, detay ve girintili bölgeler | Pirinç/bronz veya ince tel; disk, şerit ya da özel form | Dar alana erişim ve kontrollü yüzey sonucu için form ve tel boyu birlikte seçilir. |
| Sürekli otomatik hat | Silindir/rulo form; yüzeye uygun tel, dengeli yoğunluk ve göbek tasarımı | Eşit temas, balans, mil bağlantısı ve çalışma devri üretim sürekliliğini doğrudan etkiler. |
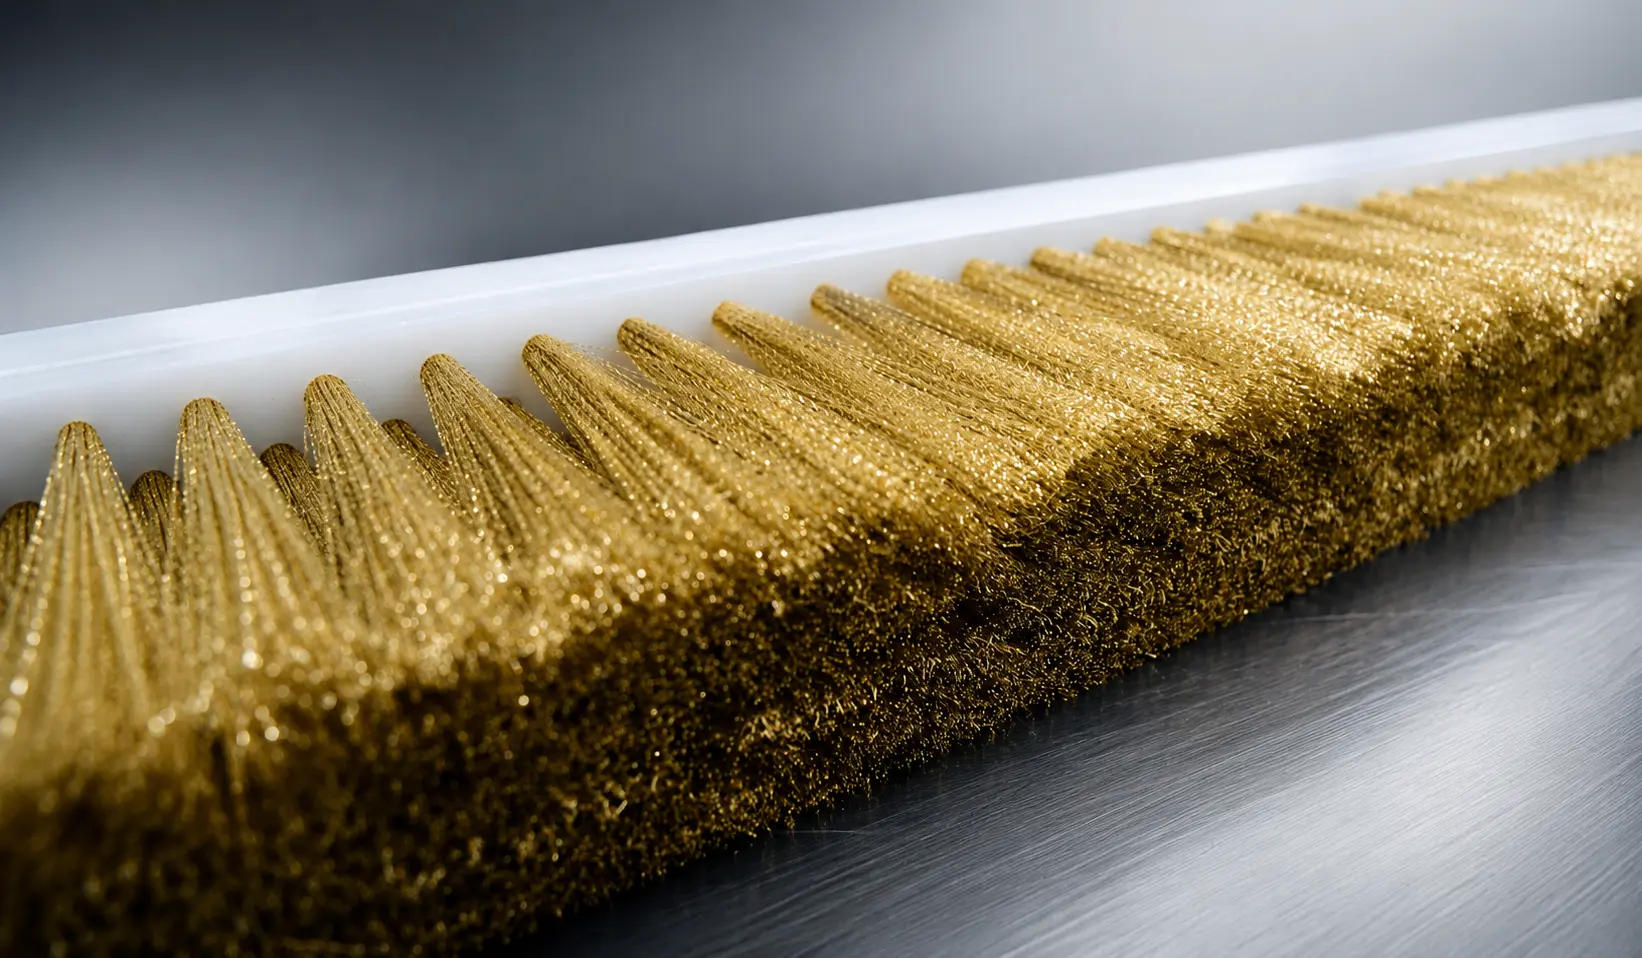
Teknik Seçim Tablosu: Tel Kalınlığı, Kıl Boyu, Yapı ve Devir
Aşağıdaki tablo mutlak devir veya çap limiti vermez; çünkü güvenli çalışma değeri fırçanın formuna, çapına, tel yapısına ve üretici limitine göre değişir. Makine ve fırça üzerindeki maksimum değerler her zaman esas alınmalıdır.
| İşlem hedefi | Tel / kıl yaklaşımı | Yapı ve temas | Devir / baskı yaklaşımı |
|---|---|---|---|
| Hassas oksit giderme ve kontrollü parlatma | İnce tel, daha uzun ve esnek serbest boy | Ondüleli veya düz; yüzeye yumuşak geçiş | Düşük ve kontrollü baskı; numune üzerinde kademeli hız denemesi |
| Genel pas temizliği ve hafif çapak | Orta tel çapı ve dengeli yoğunluk | Ondüleli disk veya silindir | Orta temas; telleri yatıracak aşırı baskıdan kaçınma |
| Yoğun pas, kaynak cürufu ve ağır çapak | Yüzeyle uyumlu daha rijit tel; kısa serbest boy | Burgulu/düğümlü yapı veya yoğun disk | Üretici limitleri içinde kontrollü yüksek etki; muhafaza ve KKD zorunlu |
| Sürekli üretim hattı | Yüzeye uyumlu tel, homojen yoğunluk ve dengeli gövde | Silindir/rulo; düz, spiral veya helisel dizilim | Hat hızı, temas payı, balans ve motor yükü birlikte test edilmeli |
| Girintili, kenarlı veya dar alan | İnce/orta tel ve erişimi artıran uygun boy | Şerit, özel profil veya küçük çaplı disk | Düşük baskı; kenar vuruntusu ve tel kırılması gözlenmeli |
Tel Fırça Nedir ve Nasıl Çalışır?
Tel fırça; metal tellerin bir gövdeye, profile veya taşıyıcı yapıya sabitlenmesiyle üretilen; temizleme, çapak alma, oksit giderme, pürüzlendirme, parlatma ve yüzey hazırlama işlemlerinde kullanılan teknik fırça türüdür. Manuel ekipmanlarda kullanılabildiği gibi matkap, taşlama, tezgâh, konveyör ve otomatik üretim hatlarına da entegre edilebilir.
Fırçalama etkisi yalnızca telin sertliğine bağlı değildir. Tel malzemesi, tel çapı, serbest kıl boyu, yoğunluk, telin düz veya burgulu oluşu, fırçanın çapı, dönüş hızı, temas açısı ve uygulanan baskı birlikte sonucu belirler. Daha kalın ve kısa teller genellikle daha sert davranırken; ince ve uzun teller yüzeye daha esnek uyum sağlar.
Doğru tasarlanmış bir fırça, yüzeyde hedeflenen işlemi tekrarlanabilir biçimde gerçekleştirir. Yanlış tel veya aşırı baskı ise çizik, yüzey deformasyonu, hızlı tel kırılması, dengesiz aşınma ve gereksiz enerji tüketimi oluşturabilir.
Malzemesine Göre Endüstriyel Fırçalar: Çelik, Paslanmaz ve Pirinç
Hilal Fırça eğitim kitapçığında metal tel grubu; bakır, bronz, çelik, karbon çelik, kaplamalı çelik, paslanmaz çelik ve pirinç seçenekleriyle ele alınır. Uygulamanın aşındırma gücü, korozyon riski, elektriksel özellikleri ve yüzey hassasiyeti malzeme seçimini belirler.
Karbon çelik: yoğun pas ve ağır çapakta yüksek etki
Karbon çelik teller; demir, çelik ve döküm yüzeylerde pas, tufal, boya, kaynak cürufu ve sert kalıntıların giderilmesinde yüksek mekanik etki sağlar. Ağır sanayi, kaynaklı konstrüksiyon, döküm parça ve bakım-onarım uygulamalarında yaygın olarak tercih edilir.
- Avantaj: Yüksek aşındırma gücü, dayanıklılık ve maliyet etkinlik.
- Dikkat: Neme ve kimyasallara karşı paslanmaz tel kadar dirençli değildir; paslanmaz çelik yüzeylerde yabancı demir bulaşması oluşturabilir.
- Uygun form: Yoğun işlerde burgulu disk; daha kontrollü temizlikte ondüleli disk veya silindir.
Paslanmaz tel: korozyon hassasiyeti olan yüzeylerde güvenli seçim
Paslanmaz çelik teller, özellikle paslanmaz çelik ekipmanlarda ve nemli çalışma koşullarında tercih edilir. AISI 302, 304 ve 316 kalite seçenekleri; ortam, kimyasal temas ve yüzey gereksinimine göre değerlendirilebilir. Standart karbon çelik telin paslanmaz yüzeye demir parçacığı bulaştırma ihtimali bulunduğu için, korozyon hassasiyetinde fırçanın da uyumlu paslanmaz malzemeden seçilmesi önemlidir.
- Kullanım: Paslanmaz tank, boru, kaynak dikişi, gıda ekipmanı, kimya ve ilaç sektörü parçaları.
- Dikkat: Paslanmaz yüzey için ayrılan fırça, karbon çelik yüzeylerde kullanılmamalı ve temiz saklanmalıdır.
- Teknik aralık: Eğitim kitapçığında tel çapının uygulamaya göre yaklaşık 0,08-0,50 mm arasında değişebileceği belirtilir.
Pirinç tel: hassas metallerde kontrollü temizlik
Pirinç tel, çelik tellere göre daha yumuşak ve kontrollü bir temas sunar. Alüminyum, bakır, pirinç, kalıp yüzeyleri, elektrik kontakları ve ince oksit tabakalarının temizliğinde değerlendirilebilir. İletken yapısı ve düşük agresifliği sayesinde hassas uygulamalarda avantaj sağlar.
- Kullanım: Oksit temizliği, parlatma, kontakt ve detay temizliği, ahşapta damar açma gibi özel yüzey işlemleri.
- Dikkat: Ağır çapak ve yoğun pas için karbon çelik kadar etkili değildir; agresif kimyasal ortamlarda uygunluk kontrol edilmelidir.
- Teknik aralık: Eğitim kitapçığında yaklaşık 0,06-0,30 mm tel çapı aralığı verilir.
Bronz ve bakır tel: özel yüzey, iletkenlik ve hassasiyet ihtiyaçları
Bronz tel, pirinçten daha sert; paslanmaz çelikten daha yumuşak bir ara çözüm sunabilir. Elektronik, petrokimya, alüminyum ve pirinç parçaların oksit temizliği gibi uygulamalarda kullanılır. Bakır tel ise çok yumuşak yapısı ve yüksek elektrik iletkenliği sayesinde hassas yüzey, elektrik kontağı ve antika/restorasyon gibi özel işlerde değerlendirilebilir.
- Bronz tel için kitapçıkta yaklaşık 0,05-0,30 mm; bakır tel için yaklaşık 0,06-0,25 mm çap aralıkları belirtilir.
- Nihai seçimde kıvılcım riski, kimyasal ortam ve yüzey değeri ayrıca değerlendirilmelidir; “kıvılcım çıkarmaz” gibi mutlak kabuller yerine uygulama analizi yapılmalıdır.
Kaplamalı çelik tel: dayanım ve yüzey davranışı arasında denge
Pirinç, galvaniz veya nikel gibi kaplamalara sahip çelik teller; çıplak karbon çeliğine göre daha kontrollü yüzey teması, korozyon dayanımı veya uzun kullanım ömrü hedeflendiğinde değerlendirilebilir. Kaplama türü, telin sıcaklık ve kimyasal dayanımını doğrudan etkiler.
- Kullanım: Metal oksit temizliği, hafif çapak alma, parlatma, ahşap yüzey dokulandırma ve özel makine uygulamaları.
- Dikkat: Kaplama malzemesi ile işlenecek yüzeyin uyumu ve olası renk/kalıntı etkisi test edilmelidir.
Düz, Ondüleli ve Burgulu Tel Arasındaki Fark
| Tel yapısı | Yüzey etkisi | Tipik kullanım | Seçim notu |
|---|---|---|---|
| Düz / doğrusal tel | Daha yönlü ve kontrollü temas | Şerit, özel profil, detay ve doğrusal temizleme uygulamaları | Tel boyu ve sıra dizilimi temas karakterini belirler. |
| Ondüleli / saçaklı tel | Esnek, çok noktalı ve daha yumuşak temas | Genel pas temizliği, hafif çapak, parlatma, yüzey hazırlama | İnce teller daha hassas; kalın teller daha agresif davranır. |
| Burgulu / düğümlü tel | Yüksek darbe ve yoğun aşındırma | Ağır pas, kaynak dikişi, cüruf ve sert kaplama giderme | Yüksek devir ve baskıda güvenlik, balans ve üretici limitleri kritik önemdedir. |
Tel yapısı tek başına yeterli bir seçim kriteri değildir. Örneğin ince burgulu tel ile kalın ondüleli tel farklı sonuçlar verebilir. Bu nedenle yüzey, tel çapı, kıl boyu, yoğunluk ve çalışma devri birlikte değerlendirilmelidir.
Endüstriyel Tel Fırça Modelleri
Disk ve dairesel modeller
Disk veya dairesel fırçalar; kenar, çapraz kesit, kaynak dikişi ve düz yüzeylerin temizlenmesinde kullanılır. Tekli çalışabilir veya geniş bir çalışma yüzeyi oluşturmak için birden fazla segment yan yana bağlanabilir. Çap, çalışma genişliği, göbek deliği, bağlantı şekli ve tel dizilimi makineye göre üretilir.
Dairesel ve disk fırça ürün ailesini inceleyin →
Silindir ve rulo modelleri
Silindir ve rulo formu; sac, profil, boru, levha, ahşap ve sürekli ilerleyen parçaların yüzey işlemlerinde tercih edilir. Otomatik hatlarda temasın tüm çalışma genişliği boyunca dengeli olması için gövde doğruluğu, tel yoğunluğu, dizilim, mil bağlantısı ve balans kritik önemdedir. Düz, spiral veya helisel dizilim seçenekleri proses ihtiyacına göre tasarlanabilir.
Silindir ve rulo fırça ürün ailesini inceleyin →
Şerit ve özel profil çözümleri
Şerit tel fırçalar; kenar çapak alma, yüzey sıyırma, temizlik, elektriksel temas, statik boşaltma ve özel makine uygulamalarında kullanılabilir. Kanal, alüminyum profil veya uygulamaya özel taban içinde üretilebilir. Uzunluk, profil kesiti, tel yüksekliği, yoğunluk ve montaj şekli projeye göre belirlenir.
Şerit fırça ürün ailesini inceleyin →
Özel geometriler ve makineye entegre tasarımlar
Standart ürünlerin erişemediği yüzeyler için konik, boru içi, segmentli, yarım kabuk, spiral, helisel veya teknik resme özel geometriler geliştirilebilir. Mevcut fırça numunesi, makine çizimi veya çalışma videosu üzerinden bağlantı yapısı ve fırçalama yönü analiz edilir.
Doğru Tel Fırça Nasıl Seçilir?
Doğru seçim; “en sert tel” veya “en kalın tel” yaklaşımıyla değil, hedeflenen yüzey sonucu ve çalışma koşullarının birlikte değerlendirilmesiyle yapılır.
- Yüzey malzemesi: Karbon çeliği, paslanmaz, alüminyum, bakır, ahşap veya kaplamalı yüzey; tel malzemesinin ilk belirleyicisidir.
- İşlem amacı: Pas sökme, çapak alma, kaynak temizliği, parlatma, pürüzlendirme veya hafif toz giderme farklı tel ve yoğunluk gerektirir.
- Tel malzemesi ve çapı: Kalın tel daha sert, ince tel daha esnek davranır; malzeme ise aşındırma, korozyon ve yüzey bulaşmasını etkiler.
- Serbest kıl boyu ve yoğunluk: Kısa kıl daha rijit; uzun kıl daha uyumlu çalışır. Yoğunluk temas sayısını ve talaş/kir tahliyesini değiştirir.
- Fırça formu ve ölçüsü: Disk, silindir veya şerit form; yüzey geometrisi ve makine hareketiyle uyumlu olmalıdır.
- Bağlantı ve gövde: Göbek deliği, mil, flanş, diş, kanal veya özel taşıyıcı ölçüleri doğru alınmalıdır.
- Çalışma devri ve baskı: Aşırı baskı telin yan yatmasına, kırılmasına ve yüzeyin gereksiz aşınmasına neden olabilir. Makine ve fırça limitleri aşılmamalıdır.
- Ortam koşulları: Nem, sıcaklık, kimyasal, yağ, soğutma sıvısı ve ıslak/kuru çalışma tel ve gövde malzemesini etkiler.
- İstenen yüzey sonucu: Temizleme hızı kadar çizik derinliği, yüzey pürüzlülüğü ve görsel sonuç da tanımlanmalıdır.
Teklif için gerekli bilgiler: Fırça tipi ve ölçüleri • İç/dış çap veya uzunluk • Göbek/mil/bağlantı ölçüsü • Tel malzemesi ve tel çapı (biliniyorsa) • Kullanılan yüzey • Temizlenecek kalıntı • Makine devri • Islak/kuru çalışma • Beklenen yüzey sonucu • Tahmini yıllık adet.
Özel Ölçü Tel Fırça Üretimi ve İmalat Süreci
- İhtiyaç analizi: Yüzey, kir/çapak türü, makine, devir, temas yönü ve kalite beklentisi belirlenir.
- Malzeme ve geometri seçimi: Tel malzemesi, tel çapı, kıl boyu, yoğunluk, fırça formu, gövde ve bağlantı yapısı seçilir.
- Teknik tasarım: Numune veya teknik resim üzerinden ölçüler netleştirilir; gerekirse alternatif tasarım önerilir.
- Numune ve deneme: Kritik uygulamalarda numune üretim yapılarak yüzey sonucu, aşınma ve çalışma davranışı gözlemlenir.
- Üretim ve kalite kontrol: Ölçü, eksen, tel dağılımı, tutunma, tıraşlama ve gerekiyorsa balans kontrolleri yapılır.
- Seri üretim ve teknik takip: Onaylanan yapı tekrarlanabilir üretim parametreleriyle seri hale getirilir; kullanım geri bildirimiyle geliştirme yapılır.
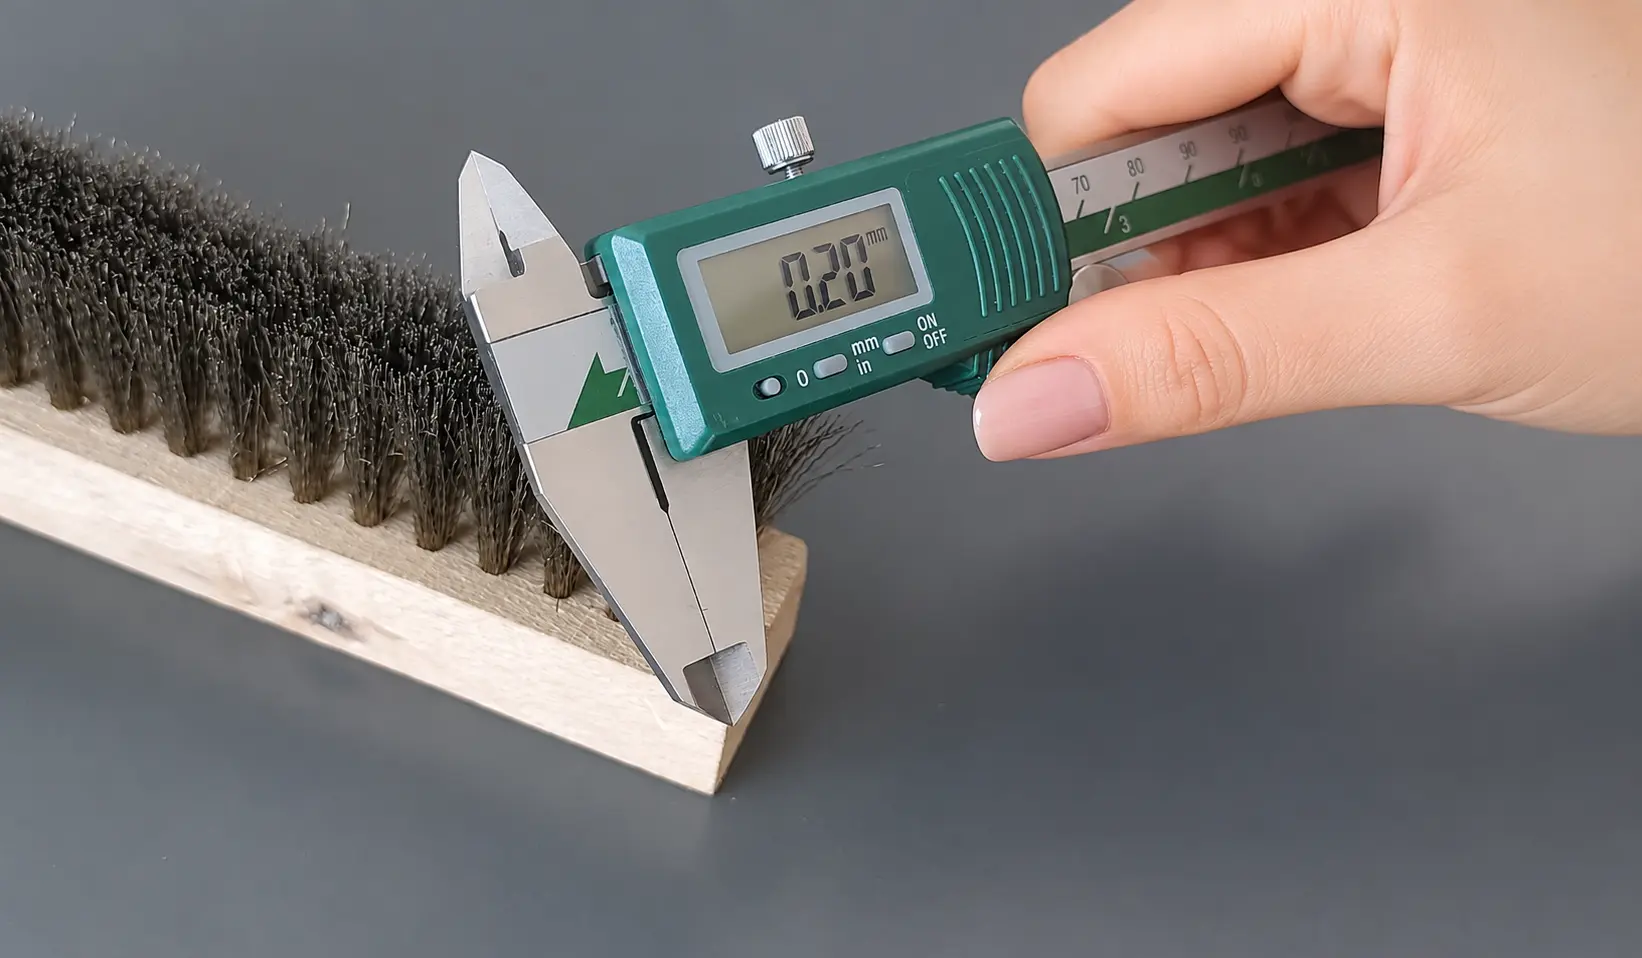
“Nasıl Üretiyoruz?” gerçek uzmanlık modülü
| Kanıt içeriği | Sayfada gösterilecek öğe | Kullanıcıya verdiği mesaj |
|---|---|---|
| İhtiyaç analizi | Teknik ekip ile yüzey/makine verilerinin incelendiği gerçek fotoğraf veya 10-15 sn video | Hazır ürün yönlendirmesi değil, uygulama analizi yapılıyor. |
| Teknik çizim ve ölçülendirme | Onaylı bir çizimin hassas bilgileri gizlenmiş örneği + ölçü noktaları | Ürün, makine bağlantısına göre tasarlanıyor. |
| CNC / üretim | Gerçek üretim hattından yakın plan kısa video | Üretim kabiliyeti ve tekrarlanabilirlik kanıtlanıyor. |
| Tıraşlama ve form | Kıl yüksekliği ve yüzey formunun işlendiği görüntü | Temas karakteri üretim sonunda kontrol ediliyor. |
| Kalite kontrol | Kumpas, mastar, eksen veya balans kontrolü görüntüsü | Ölçü ve çalışma kararlılığı doğrulanıyor. |
| Bitmiş ürün / uygulama | Ürün ile mümkünse yüzey öncesi-sonrası veya hat üzeri çalışma | Teknik kararın sahadaki sonucu gösteriliyor. |
Hilal Fırça’yı Neden Tercih Etmelisiniz?
| Hilal Fırça yaklaşımı | Müşteriye sağladığı değer |
|---|---|
| Uygulamayı analiz eden teknik danışmanlık | Yanlış tel, hızlı aşınma, yetersiz temizlik ve yüzey hasarı riskini azaltmaya yardımcı olur. |
| Geniş tel ve gövde seçeneği | Standart ürüne uyum sağlamak yerine fırça, makine ve prosese göre tasarlanır. |
| 35 yıllık deneyim ve 10.000+ model bilgisi | Benzer sektör ve uygulamalardan edinilen deneyim yeni projelere aktarılır. |
| CNC destekli üretim + ustalık | Ölçü, yoğunluk, form ve tekrar edilebilirlik kontrollü biçimde yönetilir. |
| Numuneden yüksek adede esneklik | Yeni projelerde düşük adet deneme; onay sonrası düzenli seri üretim yapılabilir. |
| Şeffaf iletişim ve uzun vadeli iş ortaklığı | Teknik özellik, teslim süresi, kullanım ve bakım konusunda açık bilgi paylaşılır. |
| OEM / özel marka desteği | Makine üreticileri, sanayi tedarikçileri ve marka sahipleri için projeye özel üretim planlanabilir. |
Güven ve Yetkinlik Sinyalleri
Üretici ve fiyat odaklı aramalarda güven sinyalleri, yalnızca metinle “kaliteliyiz” demekten daha etkilidir. Sayfada doğrulanabilir ve güncel kanıtlar kullanılmalıdır.
| Güven sinyali | Yayınlanabilir içerik | Kontrol şartı |
|---|---|---|
| Üretim deneyimi | 35 yıllık deneyim, 10.000+ model, CNC destekli üretim ve numuneden seri üretime esneklik | Eğitim kitapçığı ve şirket kayıtlarıyla tutarlı olmalı. |
| Kalite belgeleri | Varsa ISO ve sektörel belgelerin adı, kapsamı, geçerlilik tarihi ve doğrulanabilir görseli | Geçerli olmayan, kapsam dışı veya başka şirkete ait belge kullanılmamalı. |
| Referanslar | Yazılı izin alınmış müşteri logoları veya anonim sektör/vaka örnekleri | Logo kullanım izni ve güncellik teyit edilmeli. |
| Gerçek ekip ve fabrika | Üretim, kalite kontrol ve teknik danışmanlık ekiplerinden özgün görseller | Stok görsel yerine gerçek çekim tercih edilmeli. |
| İletişim ve şirket bilgileri | Açık adres, sabit telefon, e-posta, teklif süreci ve teslimat iletişimi | Site genelinde Organization bilgileriyle tutarlı olmalı. |
| Teknik sorumluluk | İçeriği hazırlayan/inceleyen teknik birim ve son güncelleme tarihi | İsim/unvan paylaşımı şirket politikası ve onayına uygun olmalı. |
Tel Fırçaların Kullanıldığı Sektörler
Tel fırçalar, yüzey kalitesinin ve üretim sürekliliğinin önemli olduğu birçok alanda kullanılır:
- Metal işleme ve sac üretimi: pas, çapak, oksit, yüzey hazırlama ve hat içi temizleme.
- Makine imalatı: parça temizliği, kaynak sonrası işlem, yüzey pürüzlendirme ve bakım.
- Otomotiv: motor ve gövde parçaları, kaynak bölgeleri, kalıp ve üretim hattı temizliği.
- Döküm ve dövme: kum, tufal, çapak ve üretim kalıntılarının giderilmesi.
- Kaynak ve konstrüksiyon: kaynak dikişi, cüruf, boya ve pas temizliği.
- Gıda, kimya ve ilaç ekipmanları: uygun paslanmaz tel ile korozyon hassasiyeti olan yüzeylerin bakımı.
- Ahşap ve mobilya: damar açma, eskitme ve yüzey dokulandırma uygulamaları.
- Elektrik ve elektronik: uygun bakır, pirinç veya bronz tel ile kontakt ve hassas parça temizliği.
- Gemi, tarım ve ağır ekipman: yoğun pas, kaplama ve bakım-onarım işlemleri.
- Özel makine ve otomasyon: sürekli hatlarda silindir, disk, şerit veya projeye özel fırça entegrasyonu.
Kullanım, Bakım ve İş Güvenliği
- Fırça ve makine üzerinde belirtilen maksimum çalışma devri aşılmamalıdır.
- Koruyucu muhafaza, gözlük/yüz siperi, uygun eldiven ve iş kıyafeti kullanılmalıdır.
- Kullanım öncesinde tel kopması, çatlak gövde, gevşek bağlantı ve dengesiz aşınma kontrol edilmelidir.
- Fırçaya gereğinden fazla baskı uygulanmamalı; tellerin uçlarıyla çalışmasına izin verilmelidir.
- Paslanmaz yüzeyler için kullanılan fırçalar farklı metallerden ayrı tutulmalı ve kontaminasyona karşı korunmalıdır.
- İş parçası sabitlenmeli; dönüş yönü, temas açısı ve kıvılcım/talaş yönü çalışma alanına göre ayarlanmalıdır.
- Kimyasal veya ıslak çalışma varsa tel, gövde ve bağlantının ortamla uyumu teyit edilmelidir.
Sıkça Sorulan Sorular
Hangi yüzeyde hangi tel fırça kullanılır?
Demir, karbon çeliği ve dökümde yoğun pas veya cüruf için yüzeye uygun karbon çelik seçenekleri değerlendirilebilir. Paslanmaz çelikte yabancı demir bulaşmasını azaltmak için uyumlu paslanmaz tel ve ayrı saklanan fırça kullanılmalıdır. Alüminyum, bakır, pirinç ve hassas parçalarda daha ince pirinç, bronz veya uygulamaya uygun ince paslanmaz tel düşük baskıyla test edilmelidir.
Tel fırça nasıl seçilir?
Seçim yalnızca “sert veya yumuşak” kararı değildir. Yüzey malzemesi, temizlenecek pas/çapak türü, istenen yüzey sonucu, fırça formu, tel çapı, serbest kıl boyu, yoğunluk, makine devri, bağlantı şekli ve ıslak-kuru çalışma koşulu birlikte değerlendirilmelidir. Kritik uygulamalarda teknik çizim veya numune üzerinden deneme yapılması yanlış seçimi azaltır.
Burgulu tel ile ondüleli tel arasındaki fark nedir?
Burgulu veya düğümlü tel, telleri daha rijit bir grup hâline getirerek ağır pas, kaynak cürufu ve yoğun çapakta daha yüksek darbe sağlar. Ondüleli tel yüzeye daha esnek ve çok noktalı temas eder; genel temizlik, hafif çapak ve daha kontrollü yüzey hazırlamada öne çıkar. En agresif yapı her zaman en iyi sonuç değildir; yüzey hasarı ve tel kırılması riski de değerlendirilmelidir.
Tel kalınlığı ve çalışma devri nasıl belirlenir?
Kalın ve kısa tel genellikle daha rijit; ince ve uzun tel daha esnek davranır. Ancak güvenli çalışma devri fırçanın çapına, formuna, tel yapısına, gövdesine ve makineye bağlıdır; tek bir evrensel RPM değeri verilmemelidir. Fırça ve makine üzerindeki maksimum limit aşılmadan, düşük baskıdan başlanarak yüzey sonucu ve motor yükü gözlenmelidir.
Paslanmaz çelik yüzeyde karbon çelik tel kullanılabilir mi?
Önerilmez; karbon çelik tel parçacıkları paslanmaz yüzeye taşınarak sonradan korozyon lekelerine yol açabilir. Paslanmaz yüzey için uyumlu paslanmaz tel seçilmeli, bu fırça karbon çelik parçalarda kullanılmamalı ve kontaminasyondan korunarak ayrı saklanmalıdır.
Özel ölçü üretim için hangi bilgiler gereklidir?
Fırça formu, iç/dış çap veya uzunluk, göbek-mil-bağlantı ölçüleri, yüzey malzemesi, temizlenecek kalıntı, makine devri, temas yönü, çalışma ortamı, beklenen yüzey sonucu ve tahmini adet paylaşılmalıdır. Teknik çizim, mevcut numune veya uygulama videosu süreci hızlandırır; kritik projelerde numune üretim ve saha denemesi önerilir.
Tel fırça fiyatları neye göre belirlenir?
Fiyat; ürün formu ve ölçülerinin yanında tel malzemesi, tel çapı, yoğunluk, gövde ve bağlantı yapısı, balans ihtiyacı, özel aparat/işçilik, numune gereksinimi ve sipariş adedine göre değişir. Bu nedenle yalnızca çap bilgisiyle sağlıklı fiyatlandırma yapılamaz. Hızlı teklif için teknik formdaki ölçü ve uygulama bilgilerinin doldurulması gerekir.
Numuneye veya teknik çizime göre üretim yapılabilir mi?
Evet. Mevcut numunenin ölçüleri, gövdesi, bağlantısı ve tel yapısı incelenerek eşdeğer tasarım çıkarılabilir; teknik çizim üzerinden de doğrudan proje başlatılabilir. Mevcut üründe hızlı aşınma, yetersiz temizlik veya balans sorunu varsa yalnızca kopyalamak yerine tel, yoğunluk veya geometri için iyileştirme alternatifi sunulabilir.
Uygulamanıza Uygun Tel Fırçayı Birlikte Belirleyelim
Yüzeyinizde pas, çapak, kaynak izi veya üretim kalıntısı varsa; en sert ürünü seçmek yerine doğru tel malzemesini, fırça formunu ve çalışma parametrelerini birlikte belirleyelim. Teknik resminizi, mevcut fırça numunenizi, makine ölçünüzü veya uygulama videonuzu paylaşın; Hilal Fırça üretim ve mühendislik deneyimiyle projenize uygun çözümü geliştirsin.