
Özel Tasarım Fırçalar: Makinenize ve Prosesinize Özel Üretim
Son Güncelleme: 2 Ağustos 2026 | ⚙️ Teknik Kontrol: Hilal Fırça AR-GE ve Kalite Kontrol Departmanı
Standart bir fırça ölçü olarak makinenize uyabilir; ancak yüzeye, çalışma devrine, temas basıncına veya ortam koşullarına doğru tepki vermeyebilir. Özel tasarım fırçalar, yalnızca farklı ölçüde üretilen ürünler değil; görevi, yüzeyi, hareketi, malzemeyi ve bağlantı biçimi birlikte planlanan teknik çözümlerdir.
Hilal Fırça olarak silindir, dairesel, panel ve şerit formlarındaki endüstriyel fırçaları; makinenizin ölçülerine, üretim hattınızın çalışma şartlarına ve elde etmek istediğiniz sonuca göre tasarlıyoruz. Mevcut numune, teknik çizim, makine bilgisi veya uygulama fotoğrafları üzerinden doğru kıl, taban, yoğunluk, dizilim ve bağlantı yapısını birlikte belirliyoruz.
Uygulamaya ÖzelTasarım
CNCDestekli hassas üretim
Sentetik + Doğal + MetalFilament seçenekleri
Numune / ÇizimNumune veya teknik çizimle çalışma


Özel Tasarım Fırça Nedir?
Özel tasarım fırça; standart ölçü, form veya malzemenin yeterli olmadığı bir makine, üretim hattı ya da yüzey uygulaması için geliştirilen fırçadır. Dış çap, iç çap, uzunluk, bağlantı, kıl boyu, kıl kalınlığı, yoğunluk, dizilim ve gövde yapısı uygulamanın gerçek çalışma koşullarına göre belirlenir.
Bu fırçalar yalnızca temizleme amacıyla kullanılmaz. Taşıma, yönlendirme, destekleme, ayırma, sızdırmazlık, toz kontrolü, antistatik çalışma, yıkama, sıvı yayma, parlatma, yüzey hazırlama ve çapak giderme gibi birçok proses görevi için tasarlanabilir.
Doğru tasarım; daha dengeli temas, yüzeyde daha kontrollü etki, makineye uyum ve beklenen işlevin sürdürülebilir biçimde elde edilmesi açısından önemlidir.
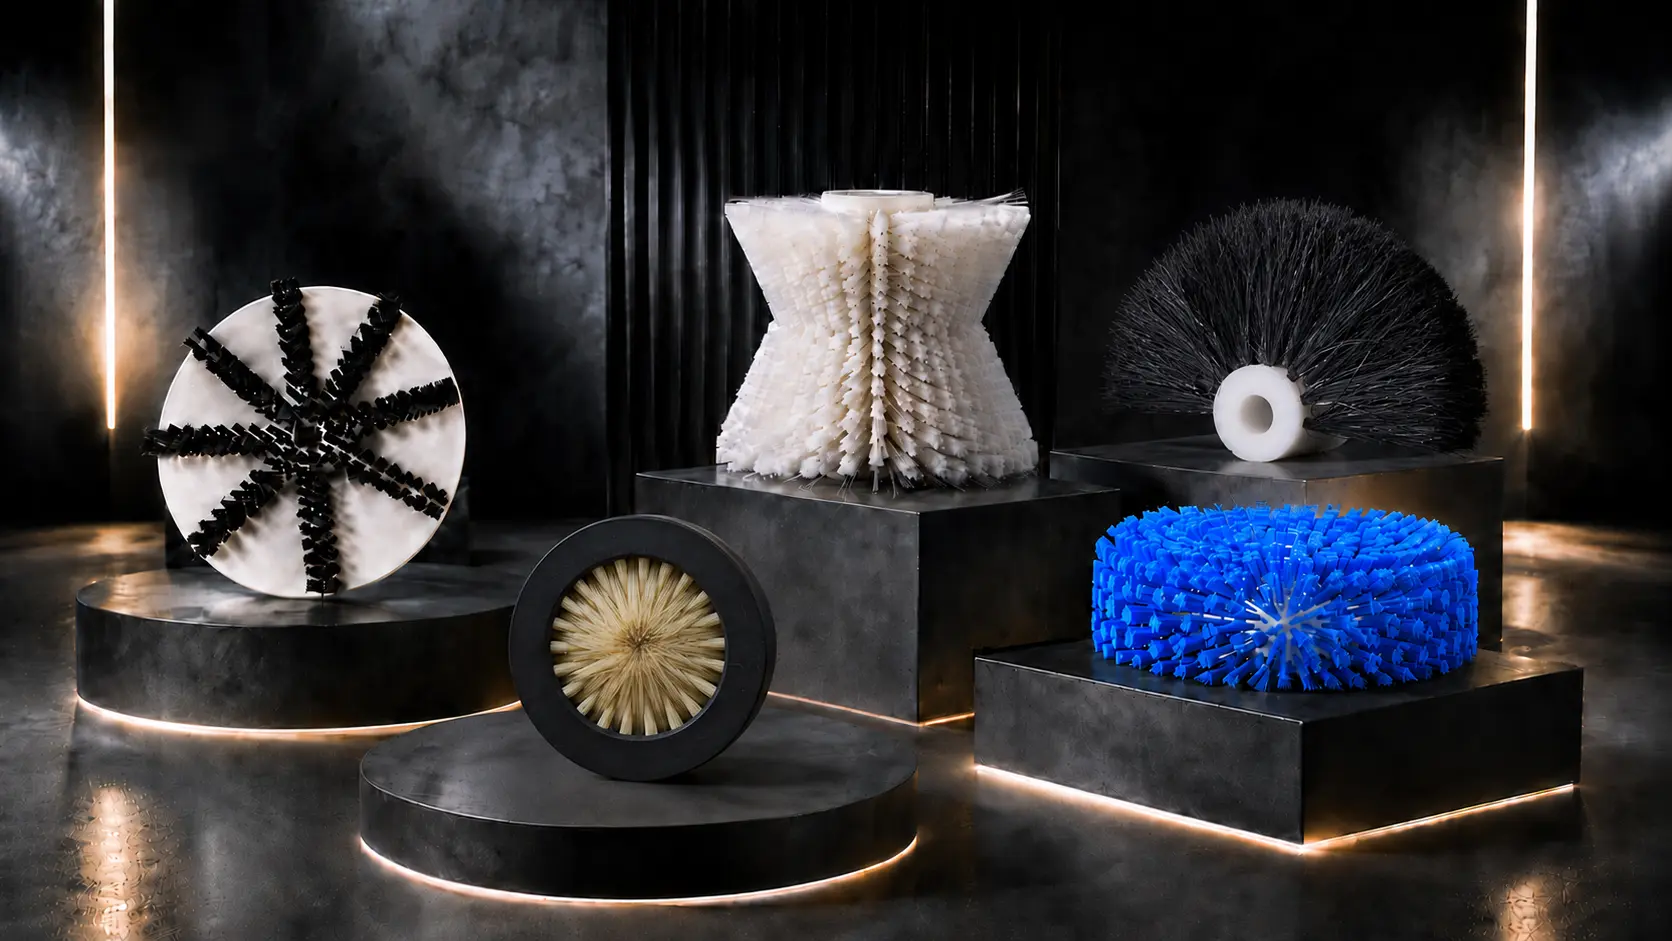
Standart Ölçünün Ötesinde Teknik Çözüm
Bir fırçanın performansı yalnızca çapı veya boyuyla belirlenmez. Kılın geri dönüş kabiliyeti, temas izi, yüzey hassasiyeti, çalışma devri, kimyasal ve sıcaklık koşulları, gövde rijitliği, bağlantı toleransı ve tıraşlama kalitesi birlikte değerlendirilmelidir. Piyasada “özel üretim fırçalar” veya “özel imalat fırçalar” olarak da aranan bu çözümlerde önce “hangi fırça?” değil, “hangi görevi, hangi koşulda ve hangi temas davranışıyla yapmalı?” sorusu cevaplanır.
İşlev, Yüzey ve Makineyi Birlikte Analiz Eden Yaklaşım
Her projeyi beş ana başlıkta analiz ediyoruz:
1. İşlev
Fırça temizleyecek mi, taşıyacak mı, yönlendirecek mi, yüzeyi koruyacak mı, sıvı yayacak mı, parlatacak mı veya çapak mı alacak? Beklenen işlev, fırçanın formunu, kıl yapısını, dizilimini ve yüzeyle kuracağı temas biçimini belirler. Bu nedenle tasarıma başlamadan önce yapılacak işlemin ve ulaşılmak istenen sonucun açık biçimde tanımlanması gerekir.
2. Yüzey
Metal, cam, seramik, tekstil, ahşap, gıda ürünü, film, folyo veya hassas bir komponent için aynı kıl sertliği ve yoğunluk kullanılmaz. Yüzeyin malzemesiyle birlikte kaplaması, dokusu, çizilme hassasiyeti, aşınma ve iz yapma riski de dikkate alınır. Böylece gerekli temas etkisi sağlanırken yüzeyin korunmasına uygun bir kıl ve yoğunluk yapısı planlanabilir.
3. Ortam
Islak veya kuru çalışma, kimyasal temas, sıcaklık, nem, UV, hijyen ve statik elektrik gibi koşullar kıl ve taban malzemesini doğrudan etkiler. Çalışma ortamına uygun olmayan bir malzeme; esneklik, form ve kullanım performansı açısından beklenen sonucu vermeyebilir. Bu nedenle ortam koşulları, malzeme seçiminin temel değerlendirme ölçütlerinden biri olarak ele alınır.
4. Hareket ve Proses
Dönüş devri, ilerleme hızı, temas basıncı, sağ-sol dönüş yönü, sürekli veya aralıklı çalışma ve günlük kullanım yoğunluğu değerlendirilir. Bu veriler; kıl boyu, yoğunluk, dizilim ve gövde yapısının prosesle uyumlu biçimde belirlenmesine yardımcı olur. Hareket özelliklerinin doğru analiz edilmesi, fırçanın yüzeye dengeli ve kontrollü temas etmesi açısından önemlidir.
5. Montaj
Mil, flanş, göbek, geçme, vida delikleri, kanal, profil veya özel bağlantı detayları makineye uygun toleranslarla planlanır. Bağlantı ölçülerinin doğru belirlenmesi, fırçanın makine üzerindeki konumunu ve çalışma sırasında yüzeyle kurduğu teması doğrudan etkiler. Uygun montaj yapısı aynı zamanda değişim, bakım ve yeniden sipariş süreçlerinin daha kontrollü ilerlemesine yardımcı olur.
Projenize Uygun Fırça Formları
Silindir Fırça Çözümleri
Geniş veya sürekli yüzeylerde döner hareketle temizlik, yıkama, taşıma, ayırma, yönlendirme ve yüzey işleme için silindir fırçalar kullanılır. Dış ve iç çap, gövde uzunluğu, mil veya göbek yapısı, kıl yüksekliği, yoğunluk, düz, spiral ya da helisel dizilim ve çalışma devri projeye göre belirlenir. Temas genişliği, dönüş yönü ve yüzey hassasiyeti birlikte değerlendirilerek proses boyunca dengeli bir çalışma yapısı oluşturulması hedeflenir.
Dairesel ve Disk Fırçalar
Lokal veya dairesel yüzey işlemlerinde; zemin ve halı yıkama, parlatma, ovalama, çapak alma ve yüzey hazırlama için dairesel ve disk fırçalar tercih edilir. Taban çapı, iç bağlantı, montaj delikleri, kıl açısı, kıl boyu ve temas alanı makineye göre tasarlanır. Dönüş devri ile yüzeye uygulanacak basınç birlikte ele alınarak fırçanın işlem bölgesine dengeli temas etmesi ve beklenen yüzey etkisini oluşturması planlanır.
Panel Fırça Tasarımları
Geniş yüzeyde destekleme, hassas taşıma, toz alma, yüzey koruma, sızdırmazlık ve kontrollü temas görevlerinde panel fırçalar kullanılır. Panel ölçüsü, taban kalınlığı, delik düzeni, sıra sayısı, yoğunluk ve kıl yüksekliği uygulamaya göre planlanır. Gerektiğinde panel üzerinde farklı yoğunluk veya kıl bölgeleri oluşturularak ürünün belirli noktalarda desteklenmesi, yönlendirilmesi ya da korunması sağlanabilir.
Şerit Fırça Uygulamaları
Kapı ve makine kenarlarında sızdırmazlık, toz bariyeri, ürün yönlendirme, kenar koruma, statik kontrol ve konveyör temizliği için şerit fırçalar kullanılır. Toplam uzunluk, profil veya gövde tipi, kıl boyu, yoğunluk ve montaj biçimi ihtiyaca göre üretilir. Çalışma boşluğu, temas yönü ve hareketli parçalarla olan mesafe değerlendirilerek kılın gereğinden fazla ezilmeden görevini sürdürebileceği bir yapı oluşturulur.
Spiral, Modüler ve Kombine Tasarımlar
Tek bir kıl tipi veya standart dizilim yeterli olmadığında farklı sertlikler, filamentler, bölgeler veya fırça formları aynı çözümde birleştirilebilir. Spiral dizilim, modüler segment, farklı kıl boyu ve çok bölgeli temas tasarımları proses ihtiyacına göre değerlendirilir. Bu yaklaşım, aynı fırçanın birden fazla aşamada temizleme, taşıma, yönlendirme veya yüzey işleme gibi farklı görevleri kontrollü biçimde yerine getirmesine olanak tanır.
Teknik Ölçüm Parametreleri
Özel ölçü fırçalar ve makineye özel fırça çözümleri planlanırken aşağıdaki bilgiler ürünün performansını, kullanım ömrünü ve makine uyumunu doğrudan etkiler:
| Parametre grubu | Değerlendirilen bilgiler |
|---|---|
| Ölçüler | Dış çap, iç çap, toplam boy, gövde/taban ölçüsü, kıl boyu, bağlantı ve montaj detayları. |
| Kıl yapısı | Filament türü, kalınlık, sertlik, yoğunluk, sıra/delik düzeni, açı ve dizilim. |
| Çalışma koşulu | Devir, hız, basınç, dönüş yönü, kullanım süresi, ıslak-kuru ortam. |
| Yüzey ve sonuç | Yüzey malzemesi, hassasiyet, çizilme riski, istenen temizleme/aşındırma/taşıma etkisi. |
| Ortam etkileri | Sıcaklık, kimyasal, nem, UV, hijyen, statik elektrik ve aşındırıcı partiküller. |
| Üretim bilgisi | Numune, teknik çizim, makine marka/modeli, fotoğraf, adet ve varsa mevcut üründe yaşanan problem. |
Kıl, Tel ve Taban Malzemesi Seçimi
Özel tasarım fırçalarda malzeme seçimi, yalnızca sertlik tercihinden ibaret değildir. Filamentin su emme davranışı, kimyasal dayanımı, esnekliği, aşınma direnci, sıcaklık aralığı, statik özellikleri ve yüzeye etkisi birlikte değerlendirilir.
Uygulamaya göre PP, PET, PBT, PVC, PA/Naylon türleri ve abrasive nylon gibi sentetik filamentler; at kılı, keçi kılı ve Tampiko gibi doğal seçenekler; çelik, paslanmaz, galvaniz, pirinç ve bronz tel gibi metal filamentler kullanılabilir.
Taban veya gövde; plastik, teknik plastik, ahşap, alüminyum, galvanizli profil, paslanmaz veya uygulamaya uygun özel işlenmiş malzemelerden planlanabilir. Nihai seçim, çalışma şartları ve bağlantı ihtiyacı doğrulandıktan sonra yapılır.
Önemli: Gıda teması, hijyen, antistatik çalışma veya özel kimyasal dayanım gerektiren projelerde malzeme uygunluğu ürün ve uygulama bazında doğrulanmalıdır.
Üretim Metodolojimiz
1. İhtiyaç ve Proses Analizi
Kullanım amacı, makine, yüzey, çalışma ortamı ve mevcut sorun birlikte değerlendirilir. Projeye özel fırça imalatı için numune, teknik çizim, makine bilgisi veya uygulama fotoğraflarından uygun olanlar incelenir. Bu aşamada mevcut fırçada yaşanan problem, beklenen sonuç ve çalışma koşulları netleştirilerek tasarım kararlarının dayandırılacağı teknik ihtiyaç çerçevesi oluşturulur.
2. Teknik Ölçülendirme
Fırça formu, ölçüler, bağlantı, kıl boyu, yoğunluk, dizilim ve çalışma parametreleri netleştirilir. Dış ve iç çap, toplam boy, montaj noktaları ve gerekli toleranslar numune veya teknik veri üzerinden kontrol edilir. Müşteriye özel fırça üretimi, üretim öncesinde doğrulanan bu teknik veri seti üzerinden planlanır.
3. Malzeme ve Tasarım Seçimi
Kıl veya tel, taban ya da gövde ve üretim yöntemi; yüzey etkisi, çalışma ortamı ve beklenen kullanım koşullarına göre belirlenir. Alternatif malzemeler esneklik, aşınma, nem, sıcaklık, kimyasal temas ve yüzey hassasiyeti açısından karşılaştırılır. Böylece yalnızca sertlik değil, uygulamanın bütünüyle uyumlu bir malzeme ve tasarım kombinasyonu oluşturulur.
4. CNC Destekli Üretim ve Kıl Çakımı
Gövde hazırlanır, delik veya bağlantı detayları işlenir ve belirlenen yoğunluk ile dizilimde kıl çakımı ya da uygun üretim tekniği uygulanır. CNC destekli işlemler, ölçü ve bağlantı noktalarının teknik veriye uygun biçimde hazırlanmasına yardımcı olur. Kıl yerleşimi ise temas alanı, çalışma yönü ve istenen yüzey etkisine göre kontrollü olarak gerçekleştirilir.
5. Tıraşlama ve Son Form
Kıl uçlarının eşit ve kontrollü temas etmesi için gerekli tıraşlama ve son form işlemleri yapılır. Uygulamaya göre düz, açılı, kademeli veya özel profilli bir çalışma yüzeyi oluşturulabilir. Bu aşama, fırçanın yüzeye yalnızca doğru ölçüde değil, beklenen temas biçimiyle ulaşması açısından önem taşır.
6. Kalite Kontrol ve Ambalaj
Ölçü, bağlantı, ürün formu, yoğunluk ve genel yüzey kontrol edilir; gerekli görülen noktalarda teknik verilerle karşılaştırma yapılır. Uzunluk, çap, montaj uyumu ve kıl yüzeyinin düzeni sevkiyat öncesinde gözden geçirilir. Ürün, özellikle kıl yapısı ve gövde formu taşıma sırasında korunacak şekilde uygun ambalaj yöntemiyle paketlenir.
Mevcut Fırçanızda Hangi Sorunu Yaşıyorsunuz?
| Sorun | Teknik değerlendirme yaklaşımı |
|---|---|
| Yüzeyde çizik veya iz | Kıl türü, kalınlık, yoğunluk, açı, temas basıncı ve devir yeniden değerlendirilir. |
| Dengesiz temas veya titreşim | Gövde ölçüsü, bağlantı toleransı, balans, tıraşlama ve makine yerleşimi kontrol edilir. |
| Erken aşınma | Filamentin kimyasal, sıcaklık, sürtünme ve çalışma süresine uygunluğu incelenir. |
| Yetersiz temizleme / taşıma | Temas alanı, dizilim, sertlik, yoğunluk, yön ve proses hızı birlikte optimize edilir. |
| Kıl kırılması veya form kaybı | Kıl boyu-kalınlık oranı, gövde desteği, paketleme ve kullanım basıncı değerlendirilir. |
| Makineye uyumsuzluk | Mil, flanş, göbek, delik, profil ve toplam ölçüler teknik çizim veya numune üzerinden doğrulanır. |
Sektörel Uygulamalar
- Gıda ve paketleme: Endüstriyel özel fırça çözümleri; ürün yıkama, kırıntı/toz alma, konveyör temizliği, yönlendirme ve hijyen odaklı uygulamalarda değerlendirilir.
- Metal işleme: Çapak giderme, pas ve kalıntı temizleme, yüzey hazırlama, polisaj ve parça temizliği.
- Tekstil ve halı: Yüzey düzenleme, tüy/kalıntı alma, yönlendirme, halı yıkama ve kontrollü temas.
- Cam ve seramik: Hassas taşıma, destekleme, yıkama, kurutma ve yüzeye zarar vermeden temizleme.
- Ahşap ve mobilya: Talaş/toz alma, yüzey yapılandırma, vernik öncesi temizlik ve parlatma.
- Ambalaj, film ve folyo: Statik kontrol, web temizliği, bobin/konveyör temizliği, hizalama ve taşıma.
- Enerji ve güneş paneli: Hassas yüzey temizliği, toz/polen giderme ve ekipmana özel fırça sistemleri.
- Makine ve otomasyon: Sızdırmazlık, kablo geçişi, ürün yönlendirme, destekleme, dozajlama ve hat içi temizlik.
Teknik Değerlendirme İçin Gerekli Bilgiler
Aşağıdaki bilgilerden elinizde bulunanları paylaşmanız, doğru çözümün daha hızlı planlanmasına yardımcı olur:
- Fırçanın kullanılacağı sektör, makine ve görev
- Mevcut fırçanın fotoğrafı, numunesi veya teknik çizimi
- Dış çap, iç çap, uzunluk, taban/gövde ve bağlantı ölçüleri
- Kıl boyu, kıl kalınlığı ve varsa mevcut kıl malzemesi
- Çalışma devri, dönüş yönü, ilerleme hızı ve temas basıncı
- Temas edilen yüzey ve çizilme/hassasiyet durumu
- Islak-kuru ortam, sıcaklık ve kimyasal temas bilgisi
- Mevcut üründe yaşanan problem ve beklenen sonuç
- Talep edilen adet ve hedef teslim zamanı
Neden Hilal Fırça?
- İhtiyaç analiziyle başlayan yaklaşım: Hazır bir ürünü önermek yerine uygulamanın gerçek gereksinimlerini anlamaya odaklanırız.
- Geniş malzeme ve fırça formu bilgisi: Sentetik, doğal ve metal filamentleri farklı taban, gövde ve bağlantı yapılarıyla değerlendirebiliriz.
- CNC destekli hassas üretim: Ölçü, bağlantı ve gövde detaylarını teknik üretim altyapısıyla planlarız.
- Üretim boyunca kalite odağı: Kıl seçimi, çakım, dizilim, tıraşlama, kontrol ve ambalajı tek sürecin parçaları olarak ele alırız.
- Numune veya teknik çizimle çalışma: Mevcut ürünü yeniden üretme, geliştirme veya yeni bir uygulama için çözüm tasarlama seçenekleri sunarız.
- Satış öncesi ve sonrası teknik iletişim: Fırça seçiminden kullanım ve bakım önerilerine kadar çözüm ortaklığı yaklaşımını benimseriz.
Sıkça Sorulan Sorular
Standart ölçülerin dışında bir fırça yaptırabilir miyim?
Evet. Fırçanın ölçüsü, gövde formu, bağlantısı, kıl yapısı ve dizilimi makinenizin ve prosesinizin ihtiyaçlarına göre planlanabilir. Standart dışındaki çap, uzunluk, delik düzeni, profil veya bağlantı detayları teknik olarak değerlendirilebilir. Mevcut numune, teknik çizim veya net ölçüler, üretilebilirliğin ve doğru tasarımın belirlenmesi için yeterli bir başlangıç oluşturabilir.
Numune olmadan özel fırça üretilebilir mi?
Evet. Numune süreci kolaylaştırır; ancak teknik çizim, net ölçüler, makine bilgileri ve uygulama fotoğrafları üzerinden de tasarım yapılabilir. Fırçanın görevi, çalışma devri, yüzey türü, bağlantı biçimi ve ortam koşulları hakkında verilen bilgiler tasarımın doğruluğunu artırır. Kritik ölçüler ile bağlantı ve çalışma bilgileri üretim öncesinde mutlaka doğrulanmalıdır.
Mevcut fırçanın birebir aynısı yapılabilir mi?
Numune ve teknik ölçüler uygun olduğunda mevcut fırça yeniden üretilebilir. Ürünün gövdesi, bağlantısı, kıl yapısı, yoğunluğu ve dizilimi incelenerek teknik özellikleri karşılaştırılır. Bununla birlikte erken aşınma, çizme veya yetersiz performans gibi bir sorun varsa aynı ürünü doğrudan kopyalamak yerine malzeme, yoğunluk veya tasarım iyileştirmesi önerilebilir.
Hangi kıl malzemeleri kullanılabilir?
PP, PET, PBT, PVC, PA/Naylon, abrasive nylon; at kılı, keçi kılı, Tampiko; çelik, paslanmaz, pirinç ve bronz tel gibi farklı seçenekler değerlendirilebilir. Seçim yalnızca kılın sertliğine göre değil; yüzey hassasiyeti, nem, sıcaklık, kimyasal temas, aşınma ve istenen temas etkisine göre yapılır. Gerekli durumlarda birden fazla malzeme seçeneği teknik avantajları ve sınırlamalarıyla birlikte karşılaştırılabilir.
Tek adet veya numune üretimi yapılabilir mi?
Projenin formu, malzemesi ve üretim yöntemi değerlendirildikten sonra numune, prototip veya düşük adetli üretim olanağı belirlenir. Ürünün ölçüsü, gövde yapısı, kıl malzemesi ve gerekli üretim hazırlıkları adet uygunluğunu etkileyebilir. Bu nedenle numune veya tek adet talebinde teknik bilgilerin paylaşılması ve üretilebilirliğin proje bazında değerlendirilmesi gerekir.
Fiyat hangi bilgilere göre hesaplanır?
Fiyat; fırça formu, ölçüler, kıl veya tel malzemesi, yoğunluk, gövde ve bağlantı yapısı, üretim yöntemi, tıraşlama ihtiyacı, adet ve proje detaylarına göre hesaplanır. Özel bağlantılar, farklı yoğunluk bölgeleri veya ilave işleme gereksinimleri de maliyet yapısını etkileyebilir. Teknik veriler ne kadar net paylaşılırsa fiyatlandırma o kadar doğru ve karşılaştırılabilir biçimde hazırlanabilir.
Üretim ve teslim süresi nasıl belirlenir?
Teslim süresi; tasarım karmaşıklığına, malzeme tedarikine, teknik çizim veya numune onayına, üretim hazırlığına ve sipariş adedine göre değişir. Standart dışı bağlantılar veya özel malzeme gereksinimleri planlama süresini etkileyebilir. Teknik değerlendirme tamamlandıktan ve üretim kapsamı netleştirildikten sonra proje için uygulanabilir bir termin paylaşılır.
Hangi fırça tipine ihtiyacım olduğunu bilmiyorsam nasıl ilerleriz?
Kullanım amacınızı, temas edilecek yüzeyi, makineyi, çalışma koşullarını ve mevcut sorunu paylaşmanız yeterli bir başlangıçtır. Teknik ekip bu bilgiler üzerinden silindir, dairesel, panel, şerit veya farklı bir fırça formunun uygunluğunu değerlendirebilir. Ardından kıl malzemesi, yoğunluk, bağlantı ve ölçü alternatifleri prosesin ihtiyaçlarına göre birlikte netleştirilir.
Uygulamanız İçin Doğru Fırçayı Birlikte Tasarlayalım
Standart fırçalar makinenize veya prosesinize tam cevap vermiyorsa “Proje Bilgilerinizi Paylaşın” alanından temel ihtiyacı iletin; mevcut numuneniz veya çiziminiz varsa “Numune/Çizim Gönder” seçeneğiyle dosyanızı opsiyonel olarak ekleyin.
Görevi, yüzeyi, çalışma ortamını, makine bağlantısını ve performans beklentinizi birlikte değerlendirerek ihtiyacınıza uygun özel tasarım fırça çözümünü planlayalım.