
Dairesel Fırçalar | Uygulamaya Özel Üretim
Son Güncelleme: 2 Ağustos 2026 | ⚙️ Teknik Kontrol: Hilal Fırça AR-GE ve Kalite Kontrol Departmanı
Hilal Fırça, farklı makine, yüzey ve çalışma koşullarına uygun dairesel fırçaları standart veya projeye özel ölçülerde üretir. Dış çap, iç çap, göbek ve bağlantı yapısı; kıl ya da tel malzemesi, kıl boyu, yoğunluk ve çalışma ortamı birlikte değerlendirilerek uygulamaya uygun çözüm belirlenir. Numune, teknik çizim veya temel makine bilgilerinizi ileterek teknik teklif sürecini başlatabilirsiniz.


Dairesel Fırça Ürünleri
Dairesel fırçalar; disk veya bazı uygulamalarda tepsi fırça olarak da adlandırılan, döner hareketle temizleme, yüzey işleme, parlatma, çapak alma, yıkama ve yönlendirme görevlerinde kullanılan endüstriyel fırça grubudur. Ürün seçimi yalnızca dış çapa göre yapılmaz. Makinenin bağlantı biçimi, çalışma devri, temas basıncı, yüzey hassasiyeti ve ortam koşulları doğru sonucu doğrudan etkiler. Bu nedenle ürün kartlarında gerçek model kodu, doğrulanmış malzeme, ölçü ve uygulama bilgileri birlikte sunulmalıdır.
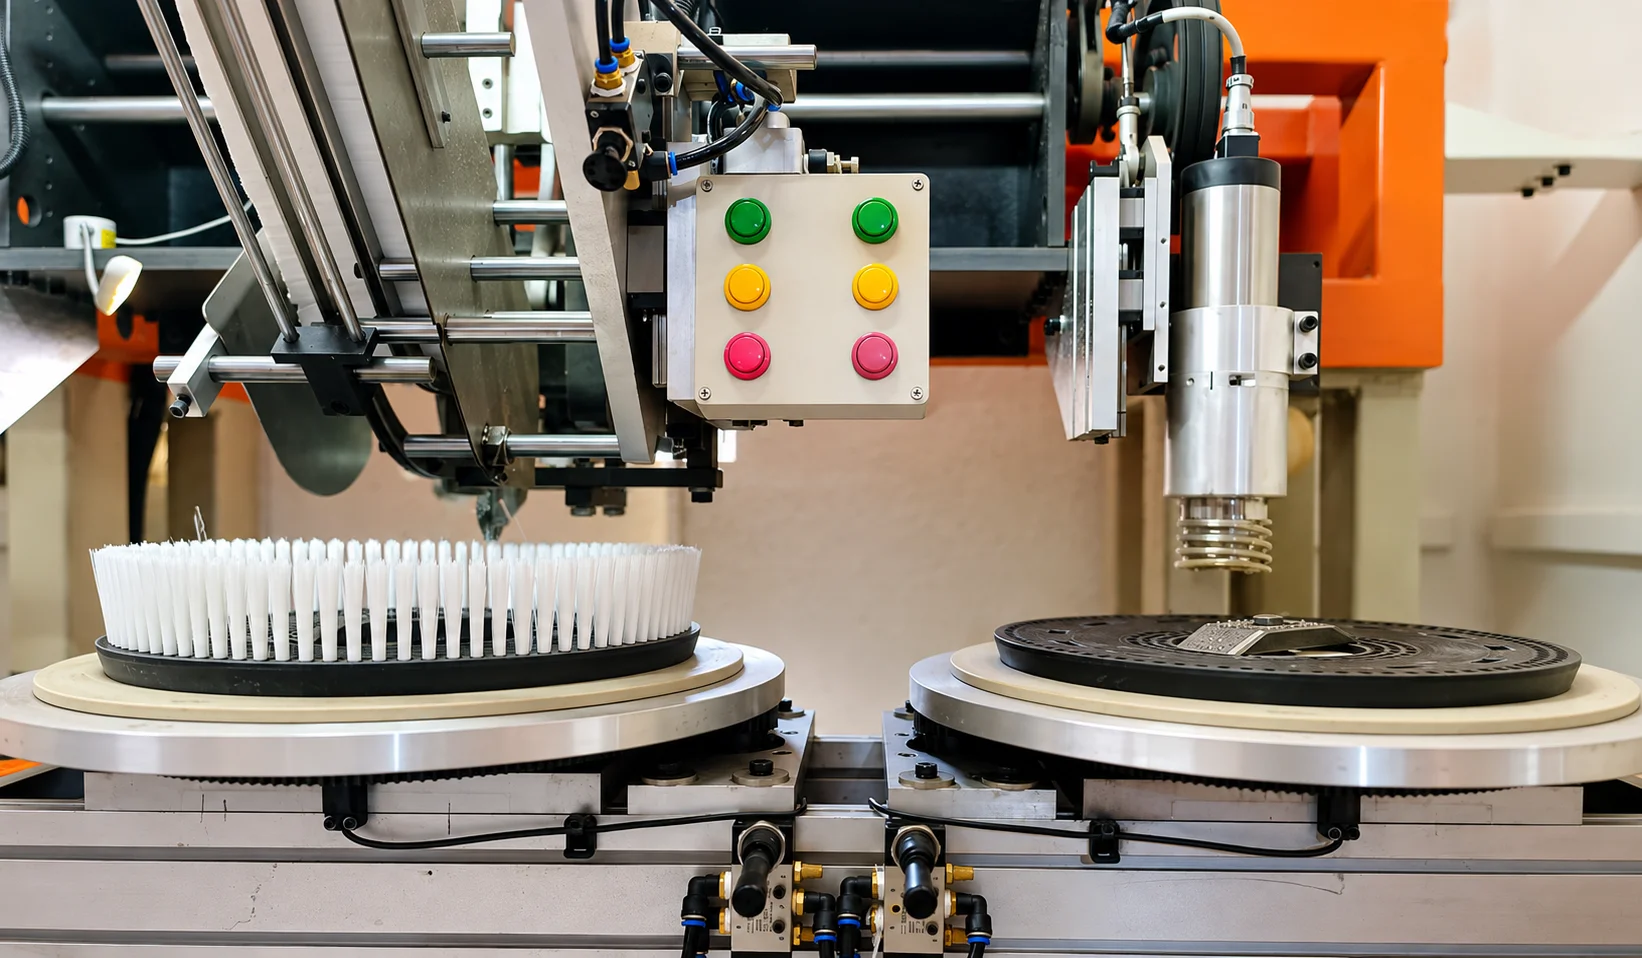
Dairesel Fırçalar Hangi Uygulamalarda Kullanılır?
Aynı geometrik yapı farklı kıl veya tel seçenekleriyle çok farklı işlemlere uyarlanabilir. Hilal Fırça, uygulamanın yüzeyde bırakması gereken etkiyi; temizleme gücü, aşındırma seviyesi, yüzey güvenliği ve çalışma süresi açısından değerlendirerek uygun gövde ve kıl düzenini belirler.
Halı Yıkama ve Zemin Temizleme İçin Dairesel Fırçalar
Halı yıkama ve profesyonel zemin temizleme makinelerinde fırça sertliği, yüzeyi etkili biçimde temizlerken liflere veya kaplamaya zarar vermeyecek şekilde seçilmelidir. Kıl çapı, kıl boyu, doluluk oranı ve makine basıncı birlikte değerlendirilir. Çok sert bir yapı yüzeyde iz veya gereksiz aşınma oluşturabilir; çok yumuşak bir yapı ise kir sökme performansını düşürebilir. Bu nedenle halı türü, zemin yapısı, kimyasal kullanımı ve makinenin çalışma karakteri teklif aşamasında paylaşılmalıdır.
Metal Yüzey İşlemleri İçin Tel Kıllı Dairesel Fırçalar
Pas, çapak, kaynak izi, oksit veya yüzey kalıntılarının giderilmesinde tel türü ve tel formu işlenecek metale göre belirlenir. Çelik, paslanmaz çelik, pirinç veya diğer tel seçenekleri; yüzeyde istenen agresiflik, çizilme riski ve çalışma ortamı dikkate alınarak seçilmelidir. Tel kıllı ürünlerde dış çap, tel kalınlığı, bağlantı ve güvenli çalışma devri ürün detayında açıkça doğrulanmalıdır.
Parlatma, Son İşlem ve Makine Uygulamaları
Hassas yüzeylerde parlatma, toz alma, taşıma veya son işlem amacıyla daha kontrollü temas sağlayan sentetik ya da doğal kıl seçenekleri kullanılabilir. Makine üreticileri ve otomasyon projeleri için fırçanın yalnızca yüzeye değil; montaj alanına, göbek yapısına, eksen kaçıklığı toleransına ve proses hızına da uyumlu olması gerekir. Ürün geometrisi ve kıl dizilimi bu bilgiler doğrultusunda özelleştirilebilir.
Özel Ölçü Dairesel Fırça Üretimi
Standart ürünün makineye veya prosese uymadığı durumlarda numuneden, teknik çizimden ya da temel ölçülerden özel üretim planlanabilir. Süreç; uygulamanın tanımlanması, gövde ve bağlantı ölçülerinin doğrulanması, kıl veya tel malzemesinin seçilmesi, yoğunluk ve kıl boyunun belirlenmesi, üretim ve son kontrol adımlarından oluşur. Mevcut numunenin aşınmış olması halinde yalnızca görünen ölçüler değil, makine bağlantısı ve çalışma biçimi de kontrol edilerek yanlış kopyalama riski azaltılır.
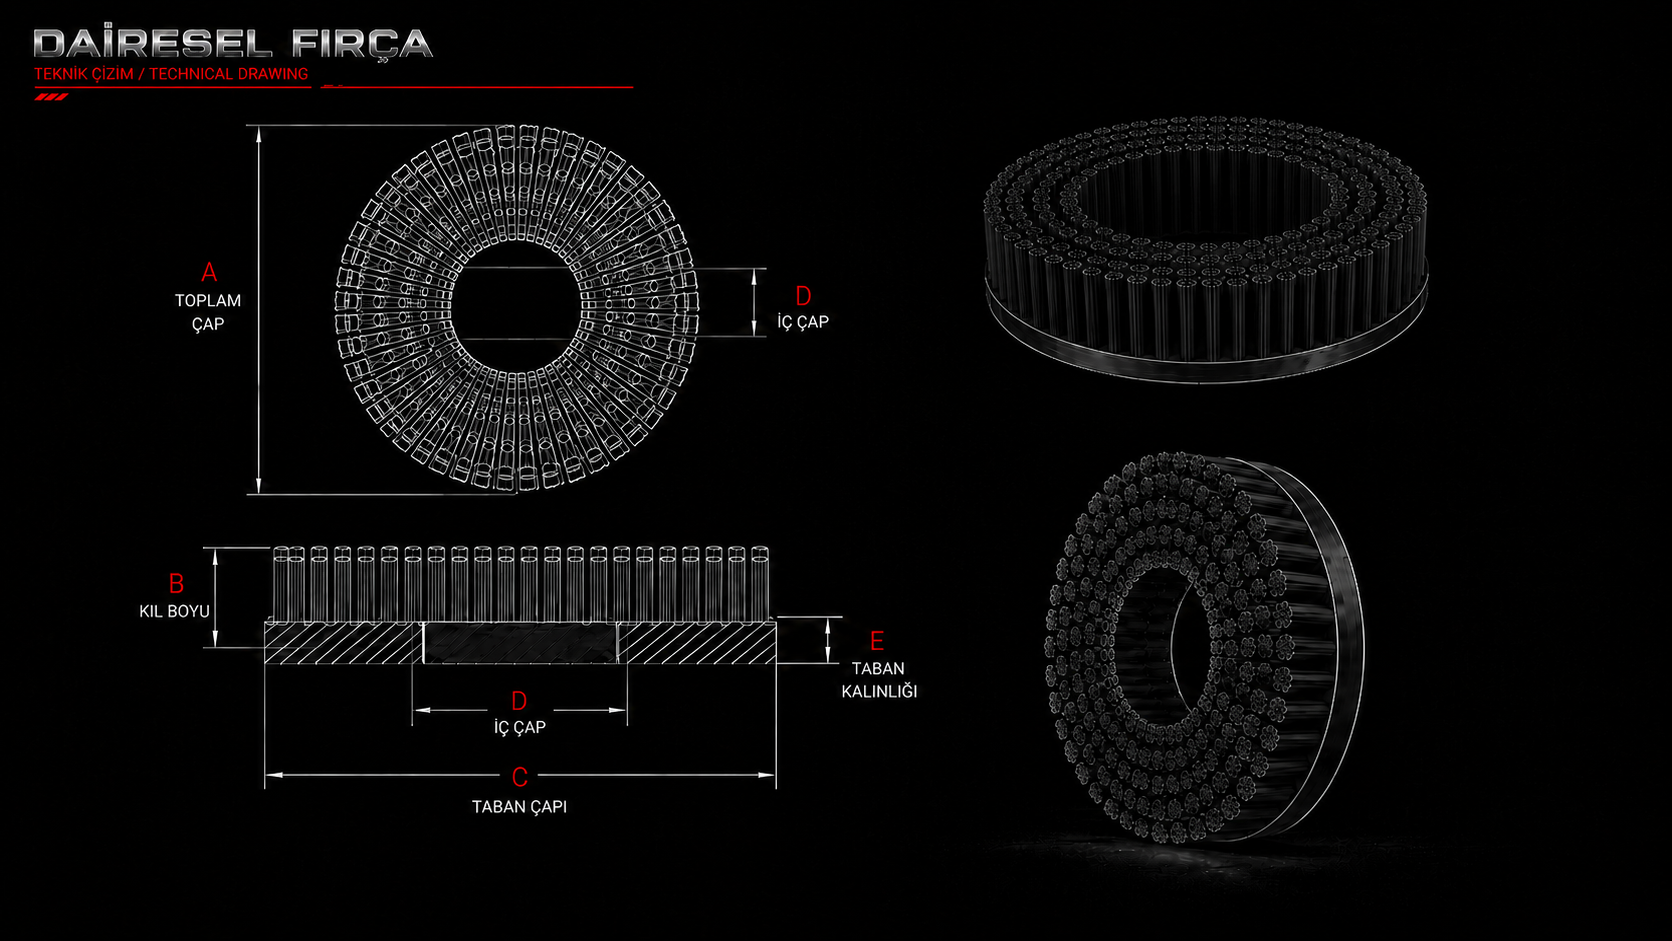
Teknik Özelleştirme Seçenekleri
Dairesel fırça üretiminde aşağıdaki veriler birlikte değerlendirilir:
- Gövde ve ölçüler: dış çap, iç çap, göbek yüksekliği, taban kalınlığı ve montaj alanı.
- Bağlantı: mil, flanş, delik düzeni, kanal, vida veya makineye özel bağlantı yapısı.
- Kıl veya tel: PP, PET, PBT, PA/Naylon, aşındırıcı naylon, doğal kıl ve uygulamaya uygun metal tel seçenekleri.
- Fırçalama yapısı: kıl boyu, kıl çapı, yoğunluk, dizilim, çalışma yönü ve yüzeye temas biçimi.
- Çalışma koşulları: devir, basınç, ıslak-kuru kullanım, kimyasal temas, sıcaklık ve işlem süresi.
Dairesel Fırça Nasıl Seçilir?
Doğru ürün seçimi, yalnızca “sert” veya “yumuşak” fırça tercihi değildir. Yüzeyde yapılacak işlem, kaldırılacak kir veya çapak türü, hedeflenen yüzey kalitesi, makinenin devri ve bağlantı yapısı birlikte ele alınmalıdır. Kategori sayfasındaki bu özet ilk yönlendirmeyi sağlar; ayrıntılı seçim tablosu ve uygulama örnekleri Teknik Destek bölümündeki seçim rehberinde sunulmalıdır.
Yüzey ve İşlem Gereksinimini Tanımlayın
Öncelikle fırçanın temizleme, parlatma, çapak alma, yıkama, yönlendirme veya yüzey dokulandırma görevlerinden hangisini gerçekleştireceği belirlenir. Yüzeyin hassasiyeti, kaldırılacak malzemenin direnci ve kabul edilebilir iz seviyesi; kıl türü ile yoğunluğun seçiminde temel kriterdir.
Devir, Basınç ve Bağlantıyı Birlikte Değerlendirin
Yüksek basınç her zaman daha iyi temizlik anlamına gelmez; fazla basınç kılın yana yatmasına, ısınmaya ve düzensiz aşınmaya neden olabilir. Çalışma devri ürünün dış çapı, kıl veya tel yapısı ve üretici tarafından doğrulanan güvenli kullanım şartlarıyla uyumlu olmalıdır. Bağlantı ölçüsündeki küçük bir uyumsuzluk dahi titreşim ve yüzeyde düzensiz iz oluşturabileceği için montaj detayları teklif öncesinde netleştirilmelidir.
PP mi Naylon mu? Kıl Malzemesi Nasıl Belirlenir?
PP, PET, PBT ve PA/Naylon malzemeler; su emme, esneklik, aşınma direnci, sıcaklık ve kimyasal dayanım açısından farklı davranır. Bu nedenle tek bir malzeme tüm uygulamalar için “en iyi” seçenek değildir. PP bazı genel temizlik uygulamalarında ekonomik ve işlevsel bir çözüm sunabilirken; PBT, PET veya PA seçenekleri prosesin dayanım, esneklik ve çalışma ortamı beklentilerine göre öne çıkabilir. Nihai seçim gerçek kimyasal, sıcaklık ve mekanik yük bilgileri doğrulanarak yapılmalıdır.
Islak ve Kimyasal Ortamda Malzeme Seçimi
Sürekli su, deterjan, solvent veya farklı kimyasallarla temas eden uygulamalarda yalnızca kılın sertliği değil; şişme, su emme, kimyasal uyumluluk ve uzun süreli deformasyon riski de değerlendirilir. Kullanılan kimyasalın adı veya teknik föyü, çalışma sıcaklığı ve temas süresi paylaşıldığında daha güvenli bir malzeme önerisi hazırlanabilir.
Aşındırıcı ve Hassas Yüzeyler İçin Farklı Yaklaşım
Aşındırıcı naylon, yüzey hazırlama ve kontrollü malzeme kaldırma işlemlerinde kullanılabilir; hassas yüzeylerde ise daha ince kıl, uygun yoğunluk ve kontrollü temas tercih edilir. Doğal kıl veya özel sentetik seçenekler parlatma ve son işlem uygulamalarında değerlendirilebilir. Seçim, yüzey numunesi veya uygulama testiyle doğrulandığında daha tutarlı sonuç alınır.
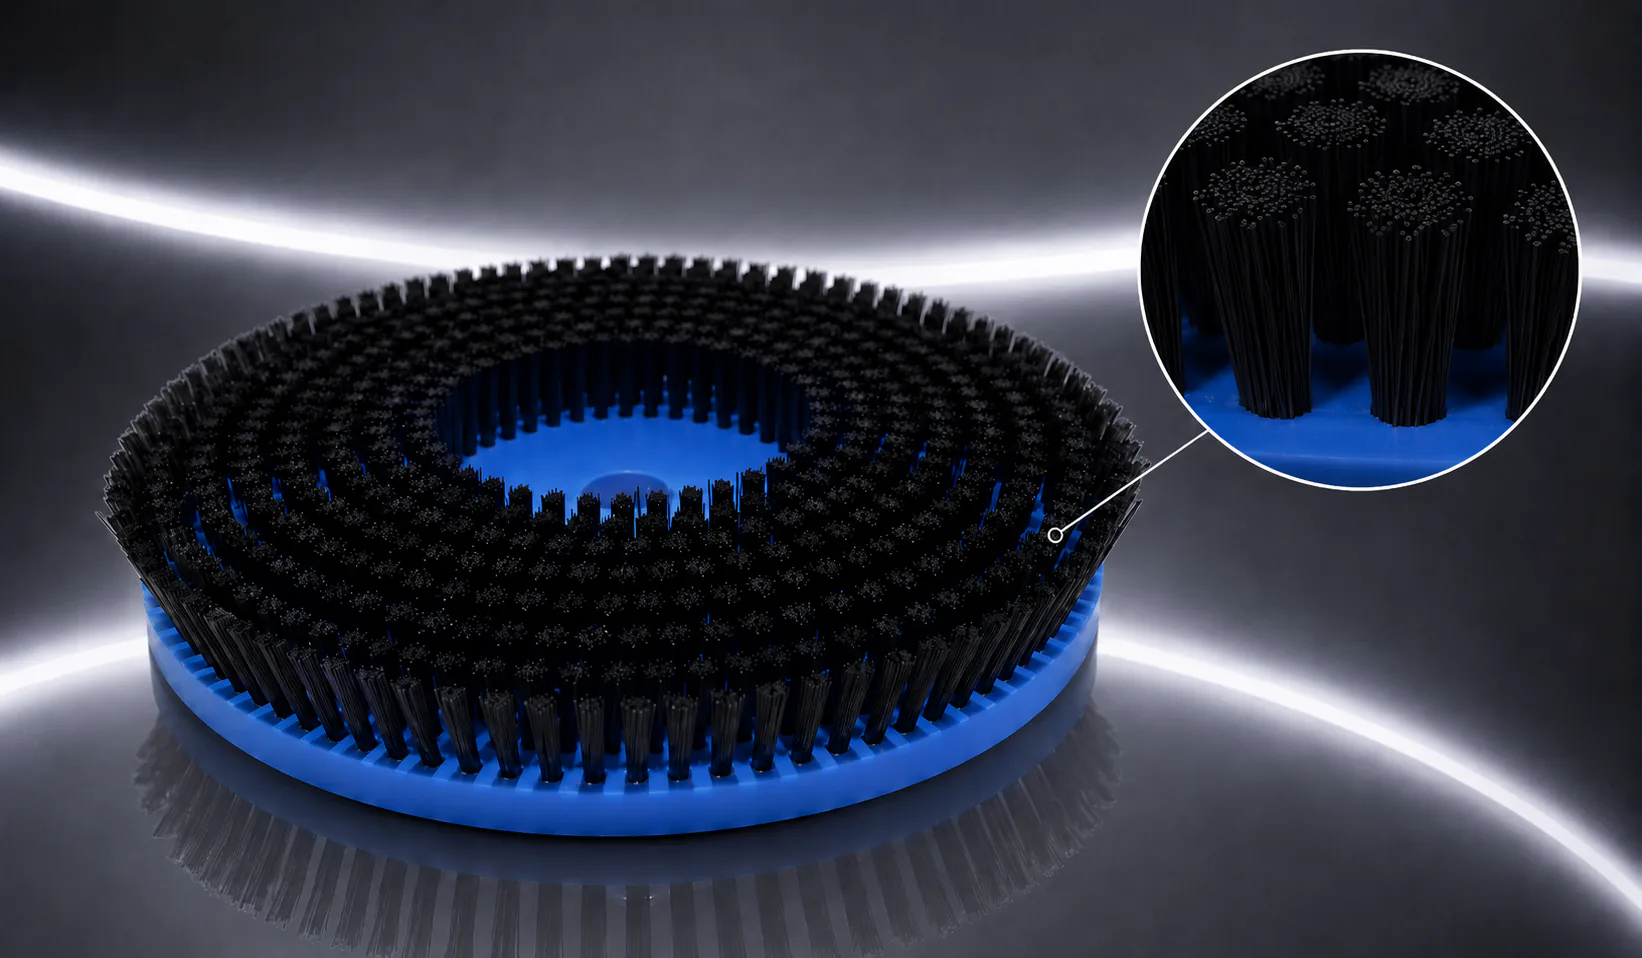
Dairesel Fırça Neden Titreşim Yapar?
Titreşim; yalnızca fırçanın dengesinden değil, yanlış bağlantı, eksen kaçıklığı, hatalı montaj, düzensiz kıl aşınması, uygun olmayan devir veya yüzeye aşırı baskı gibi farklı nedenlerden kaynaklanabilir. Sorunu azaltmak için fırça, makine ve çalışma koşulları birlikte incelenmelidir. Ayrıntılı arıza kontrol sırası Teknik Destek bölümünde ayrı rehber olarak ele alınacaktır.
Merkezleme ve Bağlantı Toleransı
İç çap, göbek veya flanş bağlantısındaki uyumsuzluk fırçanın eksen dışında dönmesine neden olabilir. Montaj yüzeyinin temizliği, mil ve bağlantı parçalarının durumu ile sıkma düzeni kontrol edilmelidir. Özel üretimde gerçek makine ölçüsü veya teknik çizim kullanılması, merkezleme hatasını azaltan temel adımdır.
Dengeleme, Tıraşlama ve Çalışma Koşulları
Kıl boyunun çevre boyunca eşitlenmesi, gövde ve kıl dağılımının kontrollü olması ve son tıraşlama işlemi düzenli temas için önemlidir. Bununla birlikte doğru üretilmiş bir ürün de önerilenin üzerinde devir, aşırı baskı veya eğri montaj yüzeyi nedeniyle titreşim oluşturabilir. Bu nedenle üretim kontrolü ile saha kullanım şartları birlikte değerlendirilmelidir.
Üretim Kalitesini ve Fırça Ömrünü Belirleyen Unsurlar
Kullanım ömrü; malzeme seçimi, gövde ve bağlantı hassasiyeti, kıl yoğunluğu, tıraşlama dengesi, çalışma devri, uygulanan basınç ve bakım alışkanlıklarının ortak sonucudur. Fırçanın yüzeye gereğinden fazla bastırılması kılın etkin ucuyla değil yan yüzeyiyle çalışmasına ve daha hızlı aşınmasına yol açabilir. Düzenli temizlik, bağlantı kontrolü ve aşınmanın çevre boyunca izlenmesi performansın daha tutarlı kalmasına yardımcı olur. Hilal Fırça üretim sürecinde gövde, bağlantı, kıl yerleşimi ve son kontrol adımlarını uygulamaya göre planlar.
Teklif İçin Gerekli Bilgiler
Teknik ekibin doğru ürünü değerlendirebilmesi için mümkün olan verileri tek seferde paylaşmanız teklif sürecini hızlandırır:
- Fırçanın yapacağı işlem ve çalışacağı yüzey.
- Makine marka-modeli, bağlantı fotoğrafı veya mevcut parçanın teknik çizimi.
- Dış çap, iç çap, göbek/bağlantı ölçüsü, taban kalınlığı ve kıl boyu.
- Tercih edilen kıl veya tel türü; bilinmiyorsa mevcut numune ve beklenen performans.
- Çalışma devri, temas basıncı, ıslak-kuru kullanım, kimyasal ve sıcaklık bilgisi.
- Talep edilen adet, numune ihtiyacı ve özel teslimat beklentileri.
Numuneden üretimde mevcut parçanın aşınma durumu ayrıca değerlendirilir; teknik çizimde eksik kalan ölçüler üretim öncesi teyit edilir. Termin ve minimum sipariş miktarı ürünün ölçüsüne, malzemesine ve üretim yöntemine göre teklif aşamasında bildirilir.
Sık Sorulan Sorular
Özel ölçü dairesel fırça üretilebilir mi?
Evet. Numune, teknik çizim veya doğrulanmış temel ölçüler üzerinden makineye ve uygulamaya özel gövde, bağlantı, kıl/tel ve yoğunluk seçenekleri değerlendirilebilir.
Teklif almak için numune göndermek zorunlu mu?
Her projede zorunlu değildir. Net bir teknik çizim ve çalışma bilgileri yeterli olabilir. Bağlantı yapısının karmaşık, ürünün aşınmış veya ölçülerin belirsiz olduğu durumlarda numune incelemesi önerilebilir.
Üretim süresi ve minimum sipariş miktarı nedir?
Termin ve minimum sipariş; çap, gövde malzemesi, kıl veya tel seçeneği, bağlantı tipi, adet ve numune/kalıp ihtiyacına göre değişir. Doğrulanmış bilgiler alındıktan sonra proje bazında netleştirilir.
Dairesel fırçanın mevcut makineye uyumu nasıl doğrulanır?
Uyum kontrolünde dış çap, iç çap, göbek veya flanş yapısı, delik düzeni, montaj yüksekliği ve çalışma yönü birlikte değerlendirilir. Makine marka-modeli, bağlantı fotoğrafı, teknik çizim veya mevcut ürün numunesi paylaşıldığında ölçü ve bağlantı detayları üretim öncesinde daha güvenli biçimde doğrulanabilir.
Aşınmış veya kullanılmış bir numuneden yeniden üretim yapılabilir mi?
Evet. Ancak aşınmış numunedeki mevcut ölçüler doğrudan kopyalanmaz; kıl boyundaki kayıp, gövde deformasyonu ve bağlantı aşınması ayrıca incelenir. Mümkünse makine ölçüsü, ürünün çalışma fotoğrafı ve beklenen performans bilgisiyle birlikte değerlendirme yapılarak orijinal yapıya daha yakın üretim planlanır.
Uygun kıl veya tel malzemesi nasıl belirlenir?
Malzeme seçimi; çalışılacak yüzey, yapılacak işlem, istenen sertlik, devir ve basınç, ıslak-kuru kullanım, kimyasal temas ve sıcaklık koşullarına göre yapılır. Malzeme konusunda net tercih bulunmuyorsa mevcut numune, yüzey bilgisi ve hedeflenen sonuç teknik ekiple paylaşılabilir; uygun seçenekler proje bazında değerlendirilir.
Uygulamanıza uygun dairesel fırçayı belirlemek için numune, teknik çizim veya makine bilgilerinizi paylaşın; ölçü ve çalışma koşullarına göre teknik teklif hazırlayalım.