
Endüstriyel Panel Fırça İmalatı ve Özel Üretim Çözümleri
Son Güncelleme: 2 Ağustos 2026 | ⚙️ Teknik Kontrol: Hilal Fırça AR-GE ve Kalite Kontrol Departmanı
Hassas yüzeylerin çizilmeden taşınması, desteklenmesi, yönlendirilmesi ve temizlenmesi için; uygulamanıza özel kıl, taban, yoğunluk ve montaj yapısıyla panel fırçalar üretiyoruz.
Hassas ürünlerin çizilmeden taşınması, geniş yüzeylerin desteklenmesi, yönlendirilmesi, tozdan arındırılması ve kontrollü temasla işlenmesi için özel fırça çözümleri geliştiriyoruz. Hilal Fırça; ürün yüzeyi, taşıma yükü, çalışma ortamı, temas basıncı ve montaj yapısını birlikte değerlendirerek makineye uygun tasarım oluşturur.
PP, PET, PBT, PA/Naylon, PVC, doğal lif, Tampiko, antistatik ve özel karışımlı kıl seçenekleri; plastik, ahşap veya uygulamaya özel tabanlarla birleştirilebilir. Kıl boyu, yoğunluk, delik çapı, dizilim ve tıraşlama formu çalışma şartlarına göre belirlenir. Böylece yüzey korunurken taşıma, temizleme veya yönlendirme görevi kararlı biçimde yerine getirilir. Tüm endüstriyel fırça çözümlerimizi ana kategori sayfamızda inceleyebilirsiniz.
Hassas Yüzey Koruma
Cam, metal, mobilya ve kaplamalı yüzeylerde çizilme riskini azaltan kontrollü temas.
Güvenli Taşıma ve Destek
Ürünü binlerce esnek kıl ucu üzerinde destekleyerek yüzey temasını dengeler.
Uygulamaya Özel Tasarım
Kıl, yoğunluk, taban, delik dizilimi ve montaj ölçüleri makineye göre belirlenir.
CNC Destekli Üretim
Tekrarlanabilir ölçü, dengeli dizilim ve kontrollü tıraşlama ile kararlı performans.


Ürün Yapısı ve Çalışma Prensibi
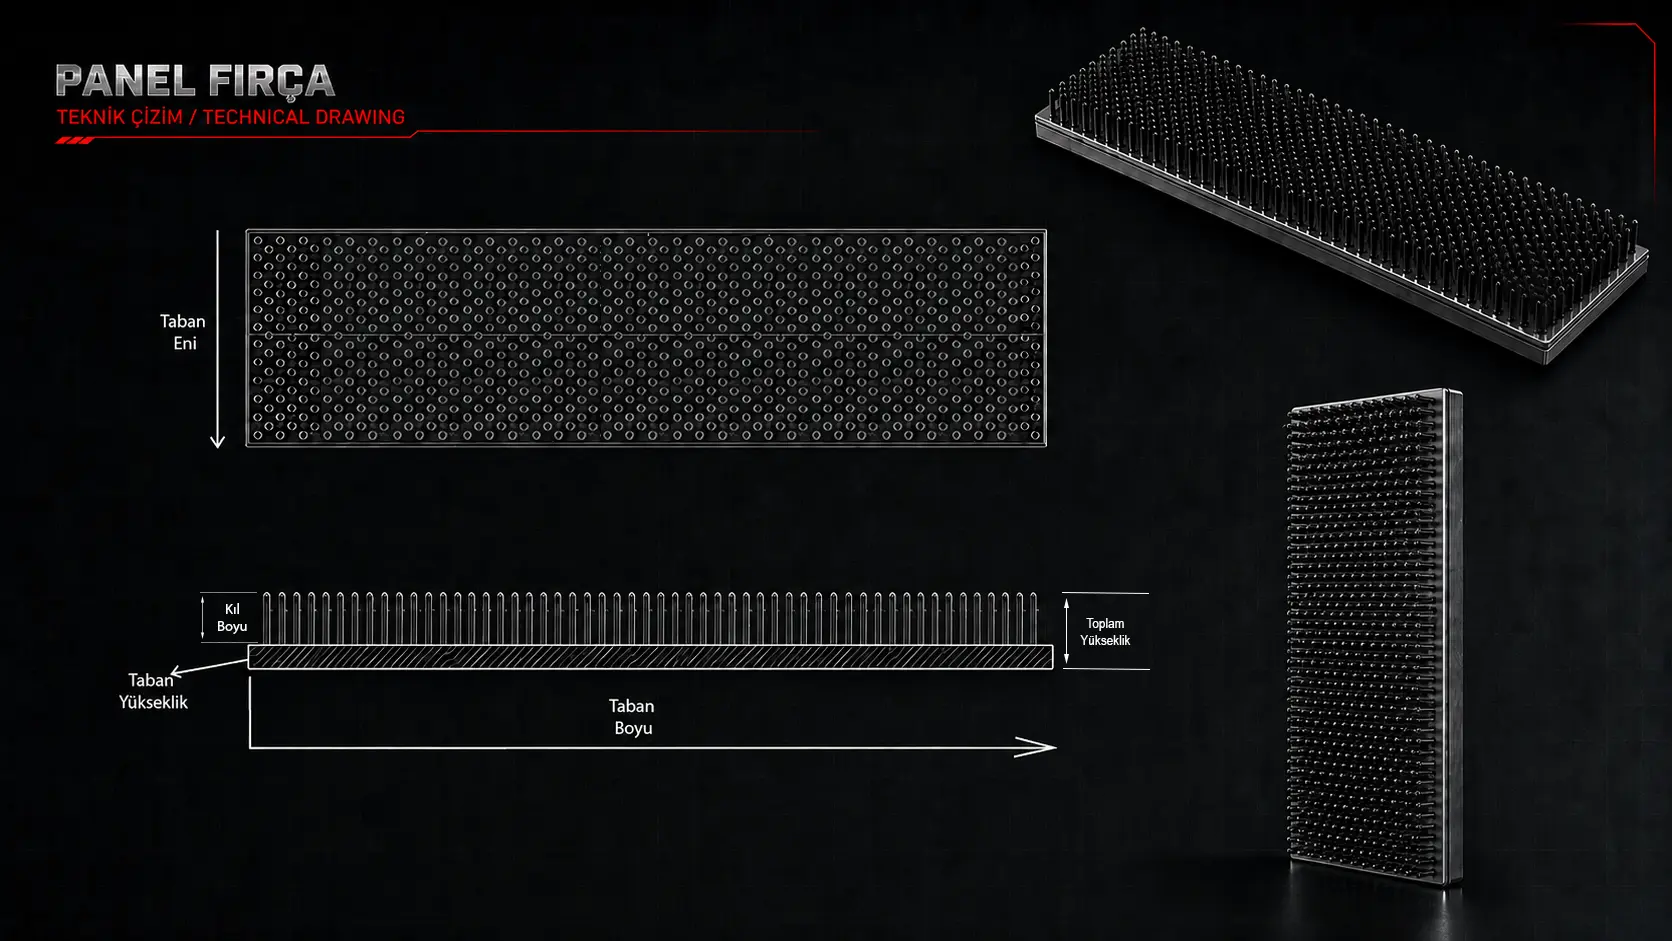
Panel fırça, düz veya özel formdaki geniş bir taban üzerine kılların belirli delik düzeni ve yoğunlukta çakılmasıyla üretilen teknik fırça türüdür. Geniş temas alanı sayesinde ürün yüzeyini tek bir sert noktadan değil, çok sayıda esnek kıl ucundan destekler. Bu yapı; sac, paslanmaz metal, cam, seramik, mobilya paneli, ahşap parça, plastik levha ve kaplamalı yüzeylerin çizilme ve darbe riski azaltılarak taşınmasına yardımcı olur.
Panel fırçanın performansı yalnızca kıl türüne bağlı değildir. Tabanın rijitliği, kıl kalınlığı, kıl yüksekliği, delik çapı, sıra düzeni, çakım yoğunluğu ve tıraşlama hassasiyeti birlikte değerlendirilmelidir.
Kullanım Amaçları ve Sağladığı İşlevler
| Görev | Panel Fırçanın Sağladığı Fayda |
|---|---|
| Taşıma | Hassas ürünlerin yüzeyle sert temasını azaltarak konveyör veya çalışma tablası üzerinde ilerlemesini sağlar. |
| Destekleme | Parçanın yükünü çok sayıda kıl ucuna dağıtarak yüzey izlerini ve lokal baskıyı azaltır. |
| Yönlendirme | Ürünü üretim hattında belirlenen doğrultuda tutar ve geçiş noktalarında kontrollü temas oluşturur. |
| Yavaşlatma / Frenleme | Uygun kıl sertliği ve yoğunlukla hareketli parçanın hızını kontrollü biçimde düşürmeye yardımcı olur. |
| Yüzey Koruma | Cam, metal, mobilya ve kaplamalı yüzeylerde sürtünme kaynaklı çizilme riskini azaltır. |
| Toz Alma | Yüzeydeki hafif toz, lif ve partiküllerin uzaklaştırılmasına yardımcı olur. |
| Antistatik Temas | Uygun iletken kıl yapısıyla statik yük ve buna bağlı toz tutunmasını kontrol etmeye yardımcı olur. |
| Hafif Temizlik | Yüzeye zarar vermeden gevşek kalıntıların ve üretim tozlarının alınmasını destekler. |
Doğru Ürün Seçimi Nasıl Yapılır?
Doğru panel fırça seçimi, yalnızca uzunluk ve genişlik ölçüsüne göre yapılmamalıdır. Fırçanın temas edeceği yüzey, üstleneceği görev, ürün ağırlığı, çalışma hızı, ortam sıcaklığı, su ve kimyasal teması, statik elektrik ihtiyacı ve montaj biçimi birlikte değerlendirilmelidir.
1. Prosesi Tanımlayın
Fırça taşıma, destekleme, yönlendirme, yavaşlatma, toz alma veya yüzey koruma görevlerinden hangisini üstlenecek? Aynı panel ölçüsü, farklı görevlerde farklı kıl sertliği ve yoğunluk gerektirebilir.
2. Yüzey Hassasiyetini Belirleyin
Cam, parlak metal, lake panel ve kaplamalı yüzeylerde daha yumuşak ve iz bırakmayan kıllar tercih edilir. Daha dayanıklı parçalarda veya aktif temizlik gereken uygulamalarda orta sertlikte kıllar kullanılabilir.
3. Çalışma Ortamını Değerlendirin
Islak veya kuru kullanım, sıcaklık, nem, yağ, solvent, asit, baz ve UV maruziyeti kıl ve taban seçimini doğrudan etkiler. Gıda ve hijyen uygulamalarında kolay temizlenebilir ve uygunluk şartlarını karşılayan malzemeler tercih edilmelidir.
4. Kıl Yapısını Belirleyin
Kıl malzemesi kadar kıl kalınlığı, yüksekliği, yoğunluğu ve uç formu da temas davranışını belirler. Uzun ve ince kıllar daha esnek temas oluştururken, kısa ve kalın kıllar daha yüksek taşıma ve yönlendirme kuvveti sağlayabilir.
5. Taban ve Montajı Tasarlayın
Panelin uzun ve kısa kenar ölçüleri, taban yüksekliği, montaj delikleri, bağlantı noktaları ve çalışma tablasına uyumu üretim öncesinde netleştirilmelidir. Taban malzemesi sıcaklık, yük, kimyasal temas ve mekanik rijitlik ihtiyacına göre seçilir.
Kıl Malzemesi ve Temas Karakteri
| Kıl Malzemesi | Öne Çıkan Özellik | Uygun Kullanım |
|---|---|---|
| PP | Hafif, ekonomik, düşük su emme, iyi kimyasal dayanım | Genel taşıma, gıda hattı seçenekleri, ıslak ortam ve hafif temizlik |
| PET | Boyutsal kararlılık, düşük nem etkisi, orta sertlik | Taşıma, yüzey düzenleme, orta sıcaklık ve nemli ortam |
| PBT | Yüksek elastikiyet, düşük su emme, iyi kimyasal ve ısı dayanımı | Hijyen, gıda, hassas taşıma, uzun ömürlü uygulamalar |
| PA / Naylon | Yüksek aşınma direnci ve esneklik | Yoğun kullanım, mekanik taşıma, dayanım gerektiren uygulamalar |
| Naylon 6.6 | Daha yüksek sıcaklık ve mekanik dayanım | Ağır sanayi ve yüksek yük gerektiren temas |
| Naylon 6.10 / 6.12 | Düşük su emme ve yüksek boyutsal kararlılık | Nemli ortam, dış mekân, hijyen ve hassas yüzey |
| PVC | Ekonomik ve rijit yapı | Düşük sıcaklıkta hafif görevler ve maliyet odaklı çözümler |
| Tampiko | Bitkisel, ısıya dayanıklı, su tutabilen doğal lif | Gıda, fırın, hafif temizleme ve sıvı yayma uygulamaları |
| At kılı / doğal kıl | Yumuşak, elastik ve hassas temas | Çizilmesi kolay yüzeyler, parlatma ve nazik toz alma |
| Antistatik / iletken kıl | Statik yükü kontrol etmeye yardımcı olur | Elektronik, film, folyo, plastik ve ambalaj hatları |
| Abrasive Naylon | Kontrollü aşındırma etkisi | Yüzey hazırlığı, hafif çapak alma ve yapılandırma; hassas taşıma için kullanılmaz |
Taban Yapısı ve Teknik Ölçülendirme
Panel fırça teknik çiziminde uzun kenar uzunluğu, kısa kenar uzunluğu, taban boyu, uzun ve kısa kenardaki delik sayısı, delik çapı, kıl türü, kıl kalınlığı, kullanım alanı ve taban malzemesi temel üretim verileridir. Bunlara ek olarak kıl yüksekliği, çakım yoğunluğu, sıra düzeni, montaj delikleri ve gerekli tıraşlama formu sipariş öncesinde belirlenmelidir.
| Teknik Bilgi | Neden Gereklidir? |
|---|---|
| Uzunluk ve genişlik | Makine tablası veya taşıma alanına uyumu belirler. |
| Taban yüksekliği | Rijitlik, montaj ve çalışma yüksekliğini etkiler. |
| Kıl yüksekliği | Esneklik, taşıma kuvveti ve yüzey temasını değiştirir. |
| Kıl kalınlığı | Yumuşaklık, direnç ve temas basıncını belirler. |
| Delik çapı ve sıra düzeni | Kıl demeti miktarını, yoğunluğu ve temas homojenliğini etkiler. |
| Kıl yoğunluğu | Taşıma kapasitesi, yüzey desteği ve temizlik performansını belirler. |
| Montaj delikleri | Panelin makineye güvenli ve tekrarlanabilir şekilde bağlanmasını sağlar. |
| Tıraşlama formu | Düz, açılı veya özel yüzeylerde dengeli temas oluşturur. |
Üretim Kalitesini Belirleyen Faktörler
- Kıl seçimi: Kullanılan kılın sürtünme, bükülme, UV, ısı ve kimyasal dayanımı çalışma ortamıyla uyumlu olmalıdır.
- Taban malzemesi: Yüzey düzgünlüğü, deformasyon direnci, rijitlik ve montaj kararlılığı sağlamalıdır.
- Delik dizilimi: Sıralar arasındaki açıklık ve simetri, yüzey temasının homojenliğini ve taşıma kalitesini etkiler.
- Çakım kalitesi: Kıl demetlerinin eşit tutulması, çekme dayanımı ve dağılım dengesi önemlidir.
- Tıraşlama: Fırça yüzeyi düzgün olmalı; düz yüzeyle tam temas kurmalı ve istenmeyen dalgalanma oluşturmamalıdır.
- Paketleme: Uzun kılların taşımada bükülmesini ve köşe hasarını önleyecek sabitleme kullanılmalıdır.
İşleve Göre Çözüm Grupları
Ürün Taşıma ve Destekleme
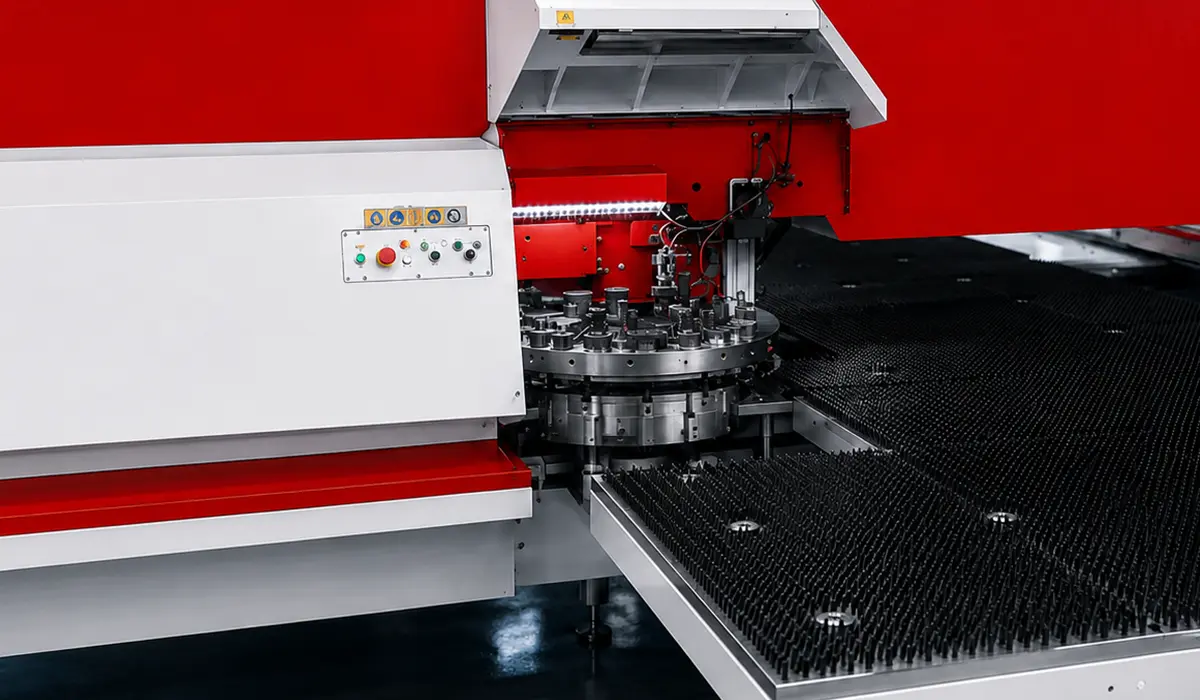
Cam, sac, paslanmaz metal, mobilya paneli, plastik levha, seramik ve kaplamalı parçaların çalışma tablası veya konveyör üzerinde yüzeyleri korunarak ilerlemesine yardımcı olur. Fırça kılları ürünün ağırlığını çok sayıda temas noktasına dağıtarak sert tabla veya metal taşıyıcıyla doğrudan teması azaltır. Bu sayede sürtünme izi, yüzey çizilmesi, lokal baskı ve darbe kaynaklı hasar riski düşürülebilir. Tasarım sırasında ürün ağırlığı, panel sayısı, temas alanı, hat hızı, kıl boyu, kıl kalınlığı ve çakım yoğunluğu birlikte değerlendirilmelidir. Hafif ve hassas parçalar için daha esnek bir temas yapısı tercih edilirken, ağır levhalarda kılların ezilmeden taşıma yapabilmesi için daha kısa, kalın veya yoğun bir yapı gerekebilir.
Yönlendirme, Hizalama ve Kontrollü Yavaşlatma
Ürünlerin üretim hattında belirli bir doğrultuda ilerlemesi, kenara yaklaşmasının sınırlandırılması, geçiş noktalarında hizalanması veya kontrollü biçimde yavaşlatılması gereken uygulamalarda fırça yüzeyi aktif bir kılavuz görevi üstlenebilir. Esnek kıllar, sabit bir metal dayamaya göre daha yumuşak temas oluşturduğu için özellikle boyalı, parlatılmış veya kaplamalı ürünlerde avantaj sağlar. Yönlendirme kuvveti; kıl açısı, serbest kıl boyu, kalınlık, yoğunluk ve ürünün temas derinliğiyle ayarlanır. Çok sert seçim ürünü izleyebilir veya sıkıştırabilir; fazla yumuşak seçim ise yeterli yönlendirme sağlayamayabilir. Bu nedenle hat hızı ve parçanın geometrisi üretim öncesinde mutlaka paylaşılmalıdır.
Hassas Yüzey Koruma
Parlak metal, lake mobilya paneli, cam, seramik, boyalı sac, dekoratif kaplama ve çizilmeye duyarlı plastik yüzeylerin makine gövdesi, taşıma tablası veya diğer parçalarla doğrudan temasını azaltır. Buradaki amaç yalnızca yumuşak kıl kullanmak değildir; yüzeyle temas eden kıl uçlarının homojen dağılım göstermesi ve fırça yüzeyinde sert, yüksek veya düzensiz bölgeler oluşmaması gerekir. Kıl malzemesi kadar tıraşlama kalitesi, delik dizilimi, demet yoğunluğu ve panel düzlüğü de koruma performansını etkiler. Gerektiğinde gerçek parça veya numune üzerinde temas testi yapılarak iz bırakma, sürtünme ve deformasyon riski kontrol edilebilir.
Toz Alma ve Hafif Temizlik
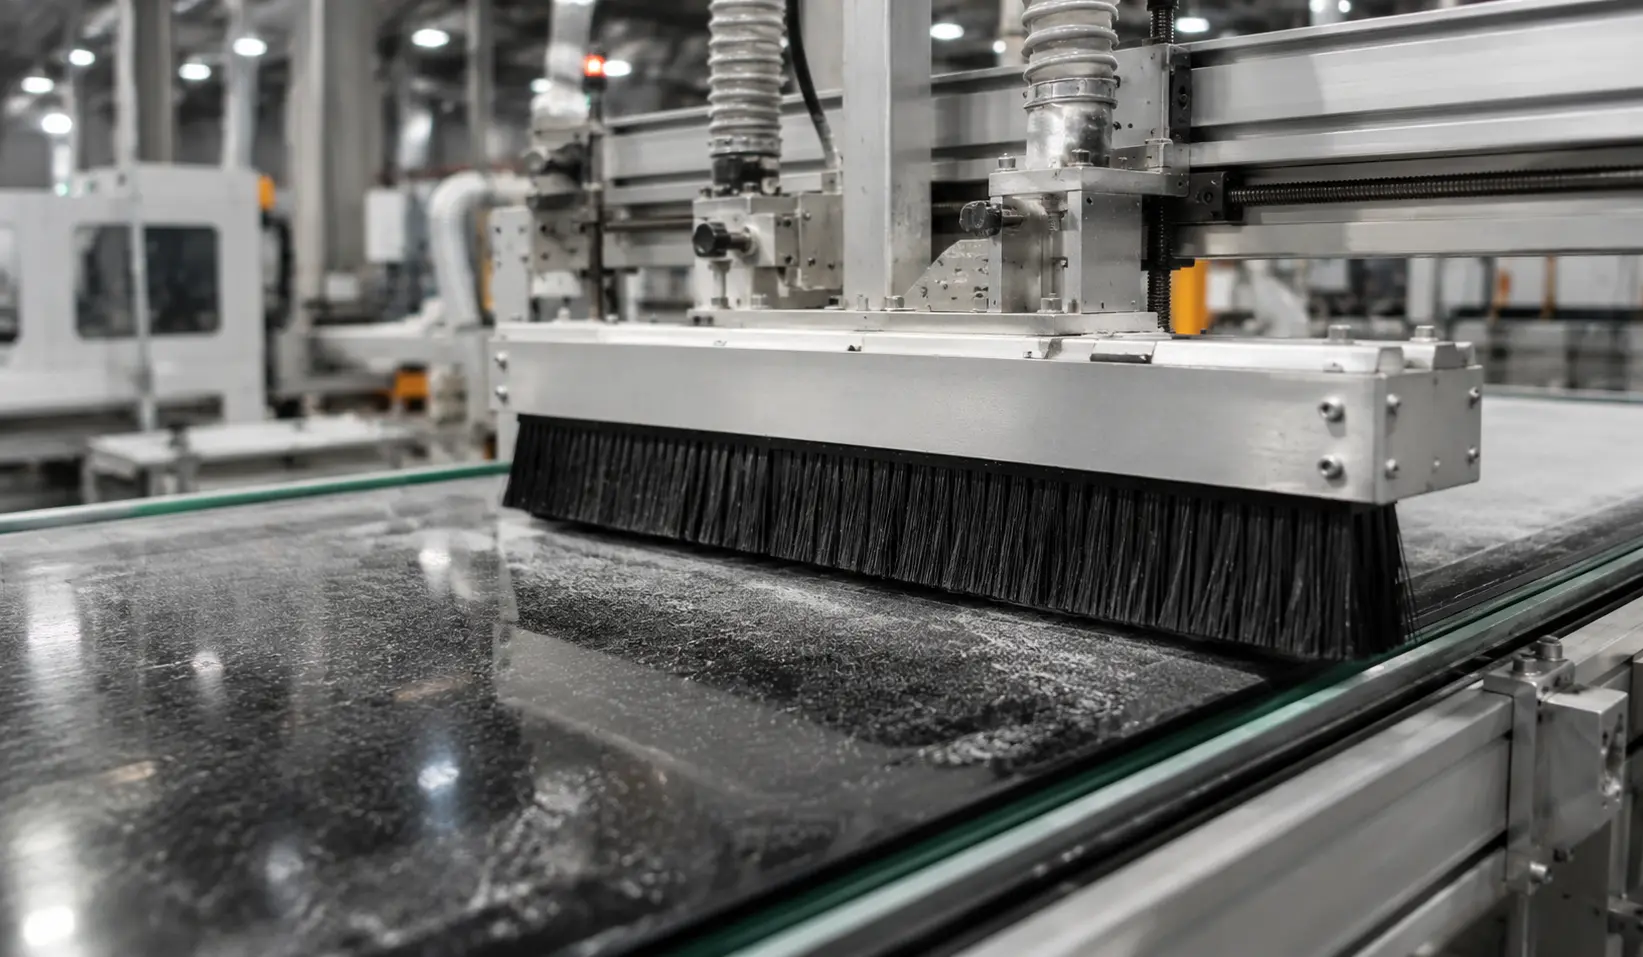
Üretim, montaj, kalite kontrol veya paketleme öncesinde yüzeyde bulunan hafif toz, lif, talaş kırıntısı ve gevşek partiküllerin alınmasına yardımcı olur. Temizlik etkisinin oluşması için kılların yüzeye kontrollü miktarda girmesi gerekir; çok düşük temas yetersiz temizlik oluştururken aşırı baskı kılların yatmasına, sürtünmenin artmasına ve hassas yüzeylerde iz oluşmasına neden olabilir. Kuru toz alma uygulamalarında antistatik ihtiyaç ayrıca değerlendirilmelidir. Nemli veya kimyasallı ortamlarda ise kılın su emme oranı, kimyasal dayanımı ve tabanın temizlenebilirliği önem kazanır. Daha ağır çapak veya yapışmış kalıntılar için standart yumuşak taşıma fırçaları yerine uygulamaya uygun daha dirençli ya da aşındırıcı yapı seçilmelidir.
Statik Elektrik ve Toz Tutunması Kontrolü
Plastik levha, film, folyo, elektronik komponent, kâğıt ve ambalaj malzemelerinde statik yük; yüzeye toz çekilmesine, parçaların birbirine yapışmasına veya üretim akışının kararsızlaşmasına neden olabilir. İletken veya antistatik kıl seçenekleri, uygun montaj ve topraklama düzeniyle birlikte kullanıldığında yükün kontrollü biçimde uzaklaştırılmasına yardımcı olur. Yalnızca “antistatik kıl” kullanılması tek başına yeterli değildir; fırçanın metal bağlantısı, topraklama sürekliliği, yüzeye mesafesi, ortam nemi ve hat hızı da değerlendirilmelidir. Elektronik üretim gibi hassas alanlarda kullanılacak çözüm, tesisin ESD prosedürleri ve teknik sorumlusunun gereklilikleriyle uyumlu şekilde tasarlanmalıdır.
Gıda Üretimi ve Hijyenik Hat Uygulamaları
Gıda işleme ve paketleme hatlarında ürün destekleme, yönlendirme, kırıntı alma, yüzey temizleme veya kontrollü temas görevleri için kullanılabilir. Bu uygulamalarda kıl ve taban malzemesinin yalnızca mekanik performansı değil; gıda teması uygunluğu, su emme davranışı, kimyasal dayanımı, sıcaklık sınırı ve temizlenebilirliği birlikte incelenmelidir. Kör bölgeler, kir tutabilecek çatlaklar ve temizliği zor bağlantılar hijyen açısından risk oluşturabilir. Kullanılacak malzemenin uygunluğu üretici belgesiyle doğrulanmalı; “gıdaya uygun” ifadesi genel bir iddia olarak değil, seçilen ham madde ve kullanım koşuluyla ilişkilendirilmelidir. Renk kodlaması, izlenebilirlik ve periyodik değişim planı da işletmenin hijyen prosedürüne göre düzenlenebilir.
Gıdaya uygun fırça çözümlerimiz →
Sıvı Yayma, Nemlendirme ve Yüzeye Uygulama
Bazı üretim süreçlerinde panel yapı; yüzeye kontrollü miktarda su, yağ, ayırıcı, temizleme sıvısı veya proses kimyasalı yaymak için kullanılabilir. Bu görevde kılın sıvı tutma ve bırakma davranışı, kimyasal uyumu, kıl yoğunluğu ve temas basıncı önemlidir. Tampiko gibi sıvı tutabilen doğal lifler belirli proseslerde avantaj sağlayabilirken, düşük su emmesi gereken hijyenik veya kimyasallı ortamlarda sentetik seçenekler daha uygun olabilir. Kullanılacak sıvının türü ve sıcaklığı önceden bildirilmelidir; aksi hâlde kılda sertleşme, şişme, gevşeme veya erken deformasyon görülebilir.
Makineye Özel Form, Bölgesel Temas ve Montaj
Her uygulama düz ve tam yüzeyli bir panel gerektirmez. Kademeli, eğimli, kanallı, boşluklu veya yalnızca belirli bölgelerde temas etmesi gereken makineler için taban geometrisi, delik dizilimi ve tıraşlama formu özel olarak tasarlanabilir. Montaj delikleri, vida yuvaları, referans yüzeyleri ve panel kalınlığı; makinedeki mevcut bağlantıya göre belirlenir. Bölgesel olarak farklı kıl boyu veya yoğunluk kullanılması, tek panel üzerinde taşıma ve yönlendirme gibi birden fazla görevin birleştirilmesini sağlayabilir. Teknik çizim, mevcut numune veya makine fotoğrafı üzerinden yapılan ön değerlendirme; montaj hatalarını ve sahada ek işlem ihtiyacını azaltır.
Kullanım Alanları ve Sektörel Çözümler
Panel fırçalar farklı sektörlerde aynı isimle kullanılsa da her uygulamada üstlendikleri görev, taşıdıkları yük ve temas ettikleri yüzey değişir. Bu nedenle sektör adı tek başına doğru ürün seçimi için yeterli değildir. Yüzey hassasiyeti, ürün ağırlığı, hat hızı, sıcaklık, nem, kimyasal temas, hijyen ve statik elektrik ihtiyacı birlikte değerlendirilmelidir. Aşağıdaki tablo, başlıca sektörlerde panel fırçanın hangi işlemler için kullanıldığını ve tasarım sırasında hangi teknik noktaların öne çıktığını gösterir.
| Sektör | Uygulama | Kritik Seçim Noktası |
|---|---|---|
| Cam ve Seramik | Cam levha, ayna, seramik plaka ve hassas yüzeylerin çizilmeden taşınması; istifleme, hizalama, destekleme ve yüzey tozunun alınması. | Çok yumuşak veya yüzeye uygun kıl; homojen çakım yoğunluğu; düzgün tıraşlama; kırık kıl ve sert uç riskinin önlenmesi. |
| Sac, Paslanmaz Çelik ve Metal İşleme | Sac levha taşıma, lazer veya kesim sonrası parça desteği, çalışma tablasında çizik önleme, yağlı yüzeylerde yönlendirme ve hafif çapak/toz uzaklaştırma. | Ürün ağırlığına uygun taşıma yoğunluğu; yağ, kesme sıvısı ve kimyasala dayanıklı kıl; tabanda yüksek rijitlik ve sağlam montaj. |
| Mobilya, Ahşap ve Panel Üretimi | MDF, suntalam, lake ve kaplamalı panellerin taşınması; zımpara sonrası toz alma; pres ve CNC çıkışında yüzey koruma. | Kaplamayı çizmeyen kıl; dengeli temas basıncı; ahşap tozunu tutmadan uzaklaştıran yapı; ürün kalınlığına uygun kıl yüksekliği. |
| Ambalaj, Kağıt ve Baskı | Karton, etiket, film ve paketlerin yönlendirilmesi; besleme, ayırma, hizalama, hafif frenleme ve yüzeydeki tozun kontrolü. | Hat hızına uygun kıl sertliği; düşük iz bırakma; ince malzemeyi kıvırmayan temas; film ve folyo uygulamalarında antistatik özellik. |
| Tekstil ve Konfeksiyon | Kumaşın desteklenmesi, kontrollü ilerletilmesi, kenar yönlendirme, lif ve iplik kalıntılarının alınması, yüzey düzenleme. | Kumaşı çekmeyen ve tüylenme oluşturmayan kıl; esnek temas; lif birikimini azaltan yoğunluk; antistatik gereksinimin değerlendirilmesi. |
| Gıda ve İçecek | Sebze-meyve, unlu mamul ve paketli ürünlerin taşınması; kırıntı temizleme, ürün yönlendirme ve hijyenik destekleme. | Gıda temasına uygun malzeme; düşük su emme; kolay temizlenebilir taban; sıcaklık, deterjan ve dezenfektan dayanımı; renk kodlama ihtiyacı. |
| Plastik, Film ve Elektronik | Plastik levha, film, folyo ve elektronik parçaların taşınması; statik kaynaklı tozun azaltılması; hassas parçaların yüzey koruması. | İletken veya antistatik kıl; doğru topraklama; kıvılcım ve ESD riskine uygun tasarım; parçayı çizmeyen düşük temas basıncı. |
| Makine, Otomasyon ve Montaj Hatları | Parça besleme, konumlandırma, yönlendirme, yavaşlatma, tamponlama, makine içi destek ve hassas geçiş noktalarında yüzey koruma. | Çalışma hızı, parça ağırlığı ve temas kuvvetine uygun kıl; tekrarlanabilir ölçü; montaj delikleri; titreşime dayanıklı taban. |
| Otomotiv ve Yan Sanayi | Boyalı, plastik, cam ve metal parçaların montaj hattında taşınması; yüzey koruma, parça ayırma ve proses öncesi toz alma. | Class-A yüzeylerde iz bırakmayan kıl; yağ ve kimyasala dayanım; parça geometrisine uygun bölgesel çakım; yüksek çevrim ömrü. |
| Güneş Paneli ve Enerji Sistemleri | Fotovoltaik panel, cam ve hassas komponentlerin üretim ve montaj sırasında taşınması; yüzey tozu ve partikül kontrolü. | Çizik oluşturmayan yumuşak kıl; düşük partikül bırakma; antistatik ihtiyaç; geniş yüzeyde eşit destek ve hassas tıraşlama. |
| İlaç, Medikal ve Kozmetik | Ambalaj, şişe, kapak ve hassas parçaların hijyenik hatlarda taşınması; kontrollü yönlendirme ve hafif yüzey temizliği. | Düşük partikül ve kıl dökülmesi; kolay temizlenebilir gövde; kimyasal ve dezenfektan dayanımı; izlenebilir malzeme seçimi. |
| Lojistik, Depolama ve Paketleme | Kutu, kasa, koli ve farklı geometrili ürünlerin konveyörde dengelenmesi, yönlendirilmesi, yan desteklenmesi ve darbe azaltılması. | Ürün ağırlığı ve boyut çeşitliliğine uygun yoğunluk; darbe emici kıl boyu; aşınma direnci; kolay değiştirilebilir modüler panel yapısı. |
| Mermer, Taş ve Yapı Malzemeleri | Mermer, doğal taş, laminat ve yapı panellerinin taşınması; yüzeyin çalışma tablasından korunması; toz ve kırıntı uzaklaştırma. | Yüksek taşıma kapasitesi; aşındırıcı toza dayanıklı kıl; güçlü taban ve bağlantı; cilalı yüzeylerde çizik riskini azaltan temas. |
| Kapı, Pencere ve Profil Sistemleri | Alüminyum, PVC ve boyalı profillerin üretim hattında desteklenmesi; çizik önleme, yönlendirme ve montaj öncesi yüzey temizliği. | Profil şekline uygun temas alanı; boya ve kaplamayı koruyan kıl; keskin kenarlarda kıl kırılmasını azaltan düzen; yağlı ortam dayanımı. |
Panel ve Şerit Fırça Arasındaki Fark
| Kriter | Panel Fırça | Şerit Fırça |
|---|---|---|
| Temas alanı | Geniş yüzeyli | Dar ve doğrusal |
| Başlıca görev | Taşıma, destekleme, yüzey koruma, toz alma | Sızdırmazlık, kenar teması, toz bariyeri, yönlendirme |
| Taban yapısı | Plaka/panel gövde | Metal, plastik veya alüminyum kanal/profil |
| Yük dağılımı | Geniş alana dağıtır | Dar hat boyunca temas eder |
| Tipik uygulama | Çalışma masası, konveyör, taşıma tablası | Kapı altı, makine açıklığı, kanal, kenar ve geçiş noktası |
Geniş bir ürün yüzeyinin desteklenmesi veya korunması gerekiyorsa panel fırça; dar bir açıklığın kapatılması, kenar boyunca temas veya sızdırmazlık gerekiyorsa şerit fırça daha uygundur.
Şerit fırça modellerini inceleyin →
Hilal Fırça’da Tasarım ve Üretim Süreci
- Uygulama analizi: Ürün yüzeyi, görev, yük, hız, sıcaklık, kimyasal ve montaj şartları incelenir.
- Teknik tasarım: Panel ölçüsü, taban, kıl malzemesi, kıl boyu, kalınlık, delik çapı ve sıra düzeni belirlenir.
- CNC programlama ve çakım: Delik ve çakım düzeni kontrollü üretimle uygulanır.
- Tıraşlama ve yüzey formu: Fırça yüzeyi düz, açılı veya özel forma göre işlenir.
- Kalite kontrol: Ölçü, kıl yüksekliği, yüzey düzgünlüğü, çakım dengesi ve montaj uygunluğu kontrol edilir.
- Paketleme ve sevkiyat: Kılların bükülmesini ve panel köşelerinin hasar görmesini azaltacak koruyucu paketleme yapılır.

Özel Ölçü ve Makine Uyumlu Üretim
Standart ölçüler her makine ve üretim hattı için doğru sonucu vermeyebilir. Hilal Fırça, mevcut fırça numunesine, teknik çizime veya makine ölçülerine göre özel panel fırça üretimi gerçekleştirir. Küçük adetli numunelerden seri siparişlere kadar ölçü ve kalite standardı korunarak üretim planlanabilir.
Teklif ve teknik değerlendirme için panelin uzunluk–genişlik–yükseklik ölçüleri, kıl boyu ve kalınlığı, kullanılacak yüzey, ürün ağırlığı, çalışma hızı, sıcaklık, kimyasal temas, montaj delikleri ve mümkünse mevcut ürün fotoğrafı paylaşılmalıdır.
Fiyatlandırmayı Belirleyen Teknik Değişkenler
Panel fırça fiyatı; panel ölçüsü, taban malzemesi, kıl türü, kıl kalınlığı, kıl yüksekliği, delik sayısı, çakım yoğunluğu, tıraşlama formu, montaj detayları ve sipariş adedine göre değişir. En doğru fiyatlandırma için yalnızca dış ölçü değil, uygulama şartlarının da paylaşılması gerekir.
Sıkça Sorulan Sorular
Panel fırça ne işe yarar?
Geniş bir taban üzerine yerleştirilen kıl demetleri sayesinde ürünleri taşımak, desteklemek, yönlendirmek, yavaşlatmak, yüzeyi korumak ve hafif kirleri uzaklaştırmak için kullanılır. Kıllar yükü çok sayıda temas noktasına dağıttığı için hassas parçaların sert bir tabla veya metal yüzeyle doğrudan temasını azaltabilir. Aynı ürün tipi farklı kıl ve taban tasarımlarıyla tamamen farklı görevler üstlenebildiğinden, kullanım amacı üretim öncesinde açık biçimde tanımlanmalıdır.
Hangi sektörlerde kullanılır?
Cam ve seramik, sac ve paslanmaz metal, mobilya ve ahşap, ambalaj, kâğıt, tekstil, gıda, plastik, elektronik, otomotiv, lojistik ve makine otomasyonu başta olmak üzere çok sayıda sektörde kullanılabilir. Ancak sektör adı tek başına seçim için yeterli değildir. Örneğin aynı cam hattında bir fırça taşıma yaparken diğeri toz alma veya kenar yönlendirme görevi üstlenebilir. Bu nedenle yüzey hassasiyeti, ürün ağırlığı, hat hızı ve çalışma ortamı birlikte değerlendirilmelidir.
Hangi kıl malzemeleri tercih edilebilir?
PP, PET, PBT, PA/Naylon, Naylon 6.6, 6.10 ve 6.12, PVC, doğal kıllar, Tampiko, antistatik/iletken lifler ve belirli yüzey işlemleri için aşındırıcı naylon seçenekleri kullanılabilir. Her malzemenin sıcaklık, nem, kimyasal dayanım, esneklik, aşınma direnci ve su emme davranışı farklıdır. Bu nedenle yalnızca “sert” veya “yumuşak” tanımıyla seçim yapmak yerine, proses koşullarına uygun teknik özellikler karşılaştırılmalıdır.
Çizilmeye hassas yüzeylerde hangi yapı seçilmelidir?
Parlak, boyalı, lake, kaplamalı veya cam yüzeylerde genellikle daha ince, esnek ve iz bırakmayan kıllar tercih edilir. Bununla birlikte çizik riskini yalnızca kıl türü belirlemez. Kıl uçlarının düzgün tıraşlanması, demetlerin homojen dağılımı, panel yüzeyinin düzlüğü, temas derinliği ve ürün üzerindeki toplam baskı da önemlidir. Kritik yüzeylerde numune fırça veya gerçek parça üzerinde deneme yapılması en güvenli yöntemdir.
Taşıma kapasitesi nasıl belirlenir?
Ürün ağırlığı, temas eden panel alanı, kullanılan panel adedi, kıl kalınlığı, serbest kıl boyu, çakım yoğunluğu ve çalışma sıcaklığı birlikte değerlendirilir. Uzun ve ince kıllar daha yumuşak temas sağlarken yük altında daha fazla yatabilir; kısa ve kalın kıllar daha yüksek direnç oluşturabilir. Fırçanın yalnızca statik yükü değil, hat üzerindeki darbe, hızlanma, titreşim ve ürünün panel üzerine nasıl bırakıldığı da hesaplamaya dahil edilmelidir.
Kıl boyu ve yoğunluğu performansı nasıl etkiler?
Kıl boyu arttıkça yapı genellikle daha esnek hâle gelir ve yüzeye daha nazik temas eder; ancak taşıma direnci azalabilir ve kıllar yatmaya daha yatkın olabilir. Yoğunluk arttığında yük daha geniş bir kıl grubuna dağıtılır ve destekleme kapasitesi yükselir, fakat sürtünme ve maliyet de artabilir. En iyi sonuç, kıl boyu, kalınlığı ve yoğunluğunun birlikte dengelenmesiyle elde edilir.
Antistatik çözüm için yalnızca iletken kıl yeterli midir?
Hayır. İletken veya antistatik özellikli kıl doğru bir başlangıçtır; ancak yükün uzaklaştırılabilmesi için fırçanın uygun biçimde topraklanması, bağlantı sürekliliğinin korunması ve yüzeye doğru mesafede konumlandırılması gerekir. Ortam nemi, hat hızı, ürün malzemesi ve tesisin ESD kuralları da sonucu etkiler. Bu nedenle antistatik uygulama, kıl seçimi ile montaj ve topraklama tasarımının birlikte ele alındığı bir sistem olarak değerlendirilmelidir.
Gıda üretiminde kullanılacak fırçalarda nelere dikkat edilmelidir?
Kıl ve taban malzemesinin ilgili kullanım için uygunluğu, üretici teknik belgeleriyle doğrulanmalıdır. Düşük su emme, kolay temizlenebilir yüzey, kimyasal ve sıcaklık dayanımı, kir tutmayan montaj yapısı ve işletmenin hijyen prosedürleri önemlidir. “Gıdaya uygun” ifadesi tüm ürün için otomatik bir özellik değildir; seçilen ham madde, temas türü, sıcaklık ve temizleme yöntemiyle birlikte değerlendirilmelidir.
Islak, sıcak veya kimyasallı ortamda kullanılabilir mi?
Uygun kıl ve taban malzemesi seçildiğinde kullanılabilir. Ancak su, buhar, yağ, solvent, asit, baz ve yüksek sıcaklık her polimeri farklı etkiler. Bazı kıllar nem çekerek boyutsal değişim gösterebilir, bazıları yüksek sıcaklıkta yumuşayabilir veya kimyasalla temas ettiğinde kırılganlaşabilir. Sürekli ve kısa süreli maksimum sıcaklık, kimyasalın adı ve konsantrasyonu, yıkama sıklığı ve çalışma süresi sipariş öncesinde bildirilmelidir.
Özel ölçü ve özel form üretilebilir mi?
Evet. Uzunluk, genişlik, taban yüksekliği, kıl boyu, kıl kalınlığı, delik düzeni, çakım yoğunluğu, montaj delikleri ve yüzey tıraşlama formu uygulamaya göre belirlenebilir. Düz panelin yanı sıra kademeli, eğimli, bölgesel boşluklu veya farklı alanlarda farklı yoğunluk kullanan tasarımlar hazırlanabilir. Mevcut numune, teknik çizim veya makine ölçüsü üretim sürecini hızlandırır.
Panel ve şerit fırça arasındaki temel fark nedir?
Panel yapı geniş bir yüzey üzerinde taşıma, destekleme ve yüzey koruma sağlarken şerit fırça daha dar ve doğrusal bir temas hattı oluşturur. Şerit modeller çoğunlukla kapı altı, makine açıklığı, sızdırmazlık, toz bariyeri ve kenar yönlendirme uygulamalarında kullanılır. Geniş bir parçanın yükünü dağıtmak gerekiyorsa panel; bir açıklığı veya kenarı boyunca temas gerekiyorsa şerit yapı daha uygun olabilir.
Mevcut fırçanın aynısı üretilebilir mi?
Mevcut ürünün numunesi, net ölçüleri ve kullanım bilgileri paylaşıldığında eşdeğer veya ihtiyaca göre geliştirilmiş bir tasarım hazırlanabilir. Sadece dış ölçülerin kopyalanması her zaman yeterli değildir; eski fırçanın kıl malzemesi, kıl kalınlığı, yoğunluğu, taban yapısı ve kullanım sırasında yaşanan sorunlar da incelenmelidir. Böylece yalnızca benzer görünüm değil, aynı veya daha uygun çalışma davranışı hedeflenir.
Kullanım ömrü neye bağlıdır?
Kıl malzemesinin çalışma ortamına uyumu, ürünün fırçaya uyguladığı yük, temas derinliği, hat hızı, sıcaklık, kimyasal maruziyet, temizleme yöntemi ve montaj doğruluğu kullanım ömrünü belirler. Aşırı baskı, yanlış kimyasal, yüksek sıcaklık veya kılların sürekli aynı yönde ezilmesi erken deformasyona yol açabilir. Periyodik temizlik ve görsel kontrol, performans düşüşünün erken fark edilmesine yardımcı olur.
Temizlik ve bakım nasıl yapılmalıdır?
Bakım yöntemi kullanılan kıl ve taban malzemesine göre belirlenmelidir. Genellikle kıllar arasında biriken toz ve parçacıklar düşük basınçlı hava, uygun vakum veya üreticinin onayladığı temizleme yöntemiyle uzaklaştırılır. Kılları deforme edecek sert kazıma, aşırı sıcak su veya uyumsuz kimyasal kullanılmamalıdır. Hijyenik uygulamalarda temizlik sıklığı, dezenfektan uyumu ve kurutma yöntemi işletmenin prosedürüne bağlanmalıdır.
Fiyatlandırma hangi bilgilere göre yapılır?
Panelin uzunluk, genişlik ve taban yüksekliği; kıl malzemesi, kalınlığı, boyu ve yoğunluğu; delik sayısı, tıraşlama formu, montaj detayları, özel işlem ihtiyacı ve sipariş adedi fiyatı etkiler. Aynı dış ölçüde iki ürün, farklı kıl yoğunluğu veya malzemesi nedeniyle farklı maliyete sahip olabilir. Bu yüzden doğru teklif için teknik ölçülerle birlikte kullanım amacı ve çalışma koşulları da paylaşılmalıdır.
Teklif almak için hangi bilgiler gönderilmelidir?
Panel ölçüleri, kıl boyu ve mümkünse kıl kalınlığı; kullanım görevi, temas edilen yüzey, ürün ağırlığı, hat hızı, kuru veya ıslak çalışma, sıcaklık ve kimyasal bilgisi, montaj delikleri ve sipariş adedi paylaşılmalıdır. Mevcut fırçanın fotoğrafı, teknik çizimi veya fiziksel numunesi bulunuyorsa değerlendirmeyi kolaylaştırır. Sorun yaşanan mevcut uygulamalarda çizilme, yetersiz taşıma, kıl yatması veya kısa ömür gibi beklentilerin ayrıca belirtilmesi önerilir.
Uygulamanız İçin Doğru Çözümü Birlikte Tasarlayalım
Makinenizin ölçülerini, ürün yüzeyini ve panel fırçanın üstleneceği görevi paylaşın. Hilal Fırça teknik ekibi; kıl malzemesi, yoğunluk, taban, delik dizilimi ve montaj yapısını değerlendirerek uygulamanıza uygun panel fırça çözümünü belirlesin.