
Silindir Fırça Modelleri ve Özel Ölçü İmalatı
Son Güncelleme: 2 Ağustos 2026 | ⚙️ Teknik Kontrol: Hilal Fırça AR-GE ve Kalite Kontrol Departmanı
Üretim hattında doğru temas, yalnızca yüzeyi temizlemez; sürecin ritmini, ürün kalitesini ve bakım sürekliliğini de korur. Hilal Fırça, makine ölçülerine ve uygulama şartlarına göre endüstriyel silindir fırça ve rulo fırça imalatı gerçekleştirir. Kullanılacak yüzey, çalışma devri, temas basıncı, ıslak veya kuru ortam, kimyasal etki ve beklenen işlem sonucu birlikte değerlendirilerek doğru kıl, gövde ve dizilim yapısı belirlenir.
Konveyör temizliğinden halı yıkamaya, gıda ürünlerinin yıkanmasından tekstil yüzey işlemine, metal çapak almadan cam ve seramik temizliğine kadar farklı prosesler için özel ölçü silindir fırça çözümleri geliştiriyoruz. Amacımız yalnızca makineye uyan bir fırça üretmek değil; dengeli çalışan, yüzeye kontrollü temas eden ve üretim hattının ihtiyaçlarına uzun süre cevap veren doğru çözümü tasarlamaktır.
Hilal Fırça ile Doğru Silindir Fırça Çözümü
- Makineye ve uygulamaya özel ölçülendirme
- Sentetik, doğal, tel ve aşındırıcı filament seçenekleri
- Düz, spiral, helisel ve özel dizilim alternatifleri
- CNC destekli hassas gövde ve bağlantı üretimi
- Numuneden veya teknik çizimden üretim
- Satış öncesi teknik analiz ve çözüm desteği


Silindir Fırça Nedir?
Silindir fırça; filamentlerin silindirik bir gövde üzerine belirli yoğunluk, açı ve sıra düzeniyle yerleştirilmesiyle üretilen döner endüstriyel fırça çeşididir. Makine sisteminden aldığı hareketle kendi ekseni etrafında döner ve geniş bir yüzeye sürekli, dengeli ya da yönlendirilmiş temas sağlar. Bu nedenle otomatik üretim makinelerinde, konveyörlerde, yıkama hatlarında ve yüzey işleme sistemlerinde sıkça kullanılır.
Bir silindir fırçanın performansı yalnızca dış çapına veya kıl sertliğine bağlı değildir. Gövde malzemesi, mil bağlantısı, filament türü, kıl kalınlığı, kıl yüksekliği, çakım yoğunluğu, dizilim geometrisi, fırçanın dönüş yönü ve çalışma devri birlikte değerlendirilmelidir. Bu unsurlardan biri uygulamaya uygun seçilmediğinde düzensiz temas, yüzey hasarı, titreşim, hızlı aşınma veya yetersiz temizlik ortaya çıkabilir.
Silindir Fırça Ne İşe Yarar?
Silindir fırçalar yalnızca temizlik amacıyla kullanılmaz. Döner hareket ve geniş temas yüzeyi sayesinde aynı ürün; seçilen kıl yapısına, dizilime ve dönüş yönüne bağlı olarak temizleme, taşıma, ayırma, parlatma veya yüzey hazırlama görevi üstlenebilir.
- Yüzeydeki toz, kırıntı, talaş, kir ve üretim kalıntılarını uzaklaştırır.
- Konveyör bant üzerinde sürekli temizlik sağlar.
- Sebze, meyve ve benzeri ürünlerin yıkanmasına veya yüzeyinin nazikçe temizlenmesine yardımcı olur.
- Halı ve tekstil liflerinin arasına kontrollü biçimde temas eder.
- Ürünleri üretim hattında taşır, yönlendirir, hizalar veya sınıflandırır.
- Metal yüzeylerde pas, çapak, oksit, kaynak izi ve kaplama öncesi kalıntıları işler.
- Cam, seramik, ahşap ve hassas yüzeylerde çizmeden toz alma ve parlatma yapabilir.
- Spiral veya helisel dizilimle suyu, talaşı, kırıntıyı ya da ürünü belirli bir yöne aktarabilir.
- Uygun filamentle statik yükün kontrol edilmesine, yağlama veya sıvı dağıtımına katkı sağlayabilir.
Silindir Fırça Nerelerde Kullanılır?
Silindir fırça modelleri, sürekli çalışan makinelerde geniş ve tekrarlanabilir temas gerektiren hemen her sektöre uyarlanabilir. Aynı görünüşe sahip iki fırça farklı yüzeylerde tamamen farklı sonuç verebildiği için ürün, sektör adından çok gerçek uygulama koşullarına göre tasarlanmalıdır.
- Konveyör bant temizliği ve ürün taşıma hatları
- Otomatik halı yıkama makineleri
- Sebze, meyve ve kök ürün yıkama hatları
- Gıda üretimi, paketleme ve hijyen uygulamaları
- Tekstil, dokuma, baskı, boya, apre ve finisaj makineleri
- Metal işleme, çapak alma, pas temizleme ve yüzey hazırlama
- Cam yıkama, rodaj ve seramik üretim hatları
- Ahşap, mobilya, panel ve profil işleme makineleri
- Ambalaj, etiket, kağıt ve matbaa sistemleri
- Otomotiv, plastik, kauçuk ve kompozit üretimi
- Tarım ürünleri temizleme, ayırma ve sınıflandırma hatları
- Özel makine, OEM ve otomasyon projeleri
Üretim Teknolojisine Göre Silindir Fırça Çeşitleri
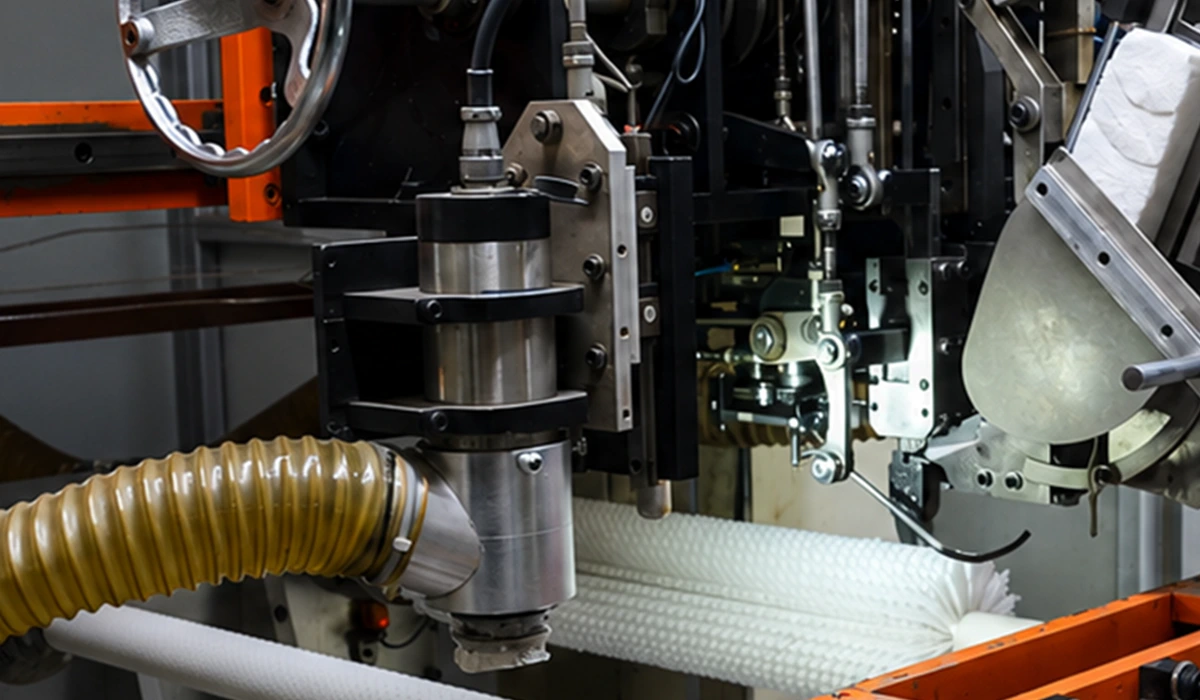
Çakma Silindir Fırça
Çakma silindir fırçada filament demetleri, CNC ile hazırlanan gövde üzerindeki deliklere belirlenen açı ve yoğunlukta sabitlenir. Delik çapı, sıra aralığı, filament miktarı ve çakım yönü temas kuvvetini doğrudan etkiler. Düz, çapraz, spiral veya özel desenli çakım yapılabildiği için çok farklı proseslere uyarlanabilir.
Yüzey temizleme, halı yıkama, tekstil, ürün yönlendirme, gıda ve konveyör uygulamalarında yaygın olarak tercih edilir. Doğru sabitleme teli ve uygun çakım tekniği, filamentlerin çalışma sırasında gevşemesini ve düzensiz dağılmasını önlemeye yardımcı olur.
Sarma ve Spiral Silindir Fırça
Sarma silindir fırçalar, fırça şeridinin bir gövde veya mil üzerine spiral biçimde sarılmasıyla oluşturulur. Spiral hat boyunca kesintisiz veya kontrollü aralıklı temas sağlanabilir. Sarım yönü ve spiral açısı; ürünün sağa ya da sola aktarılması, sıvının tahliye edilmesi, talaşın taşınması veya yüzeyde sürekli bir temizleme çizgisi oluşturulması amacıyla belirlenir.
Uzun boylu fırçalarda, cam yıkama sistemlerinde, konveyörlerde, metal ve profil hatlarında, gıda işleme makinelerinde ve yüksek süreklilik isteyen özel uygulamalarda avantaj sağlar.
Modüler Silindir Fırça
Modüler silindir fırça, ayrı fırça halkalarının veya segmentlerinin bir mil üzerinde yan yana birleştirilmesiyle oluşturulur. Bu yapı, uzun fırça boylarının kurulmasını, farklı yoğunluk veya filament bölgelerinin aynı mil üzerinde kullanılmasını ve bakım sırasında yalnızca gerekli segmentin değiştirilmesini kolaylaştırabilir.
Modül genişliği, sıkıştırma yönü, toplam fırça boyu ve mil bağlantısı makinenin tasarımına göre planlanmalıdır. Segmentler arasında boşluk veya eksen kaçıklığı oluşmaması için montaj toleransları önem taşır.
Milli, Milsiz ve Flanşlı Silindir Fırça
Milli silindir fırça, çalışma milinin fırça gövdesiyle birlikte üretildiği çözümdür. Milsiz model, müşterinin mevcut miline veya makine bağlantısına geçirilmek üzere hazırlanır. Flanşlı, kamalı, kamasız, rulmanlı veya özel yatak bağlantılı tasarımlar ise makinenin tahrik ve montaj sistemine göre uygulanabilir.
Bağlantı tipinin doğru belirlenmesi, fırçanın merkezde dönmesi, torku güvenli aktarması ve bakım sırasında kolay sökülüp takılması açısından kritiktir. Teknik çizim veya mevcut numune üzerinden bağlantı detayları netleştirilmelidir.
Kıl Malzemesine Göre Silindir Fırça Seçimi
Filament seçimi, silindir fırçanın yüzey üzerindeki etkisini ve kullanım ömrünü belirleyen temel unsurdur. En sert kıl her zaman en iyi temizliği sağlamaz; gereğinden sert filament yüzeyi çizebilir, ürünü deforme edebilir veya fırçanın hızlı aşınmasına neden olabilir. Gereğinden yumuşak kıl ise istenen kir sökme ve yönlendirme gücünü oluşturamayabilir.
| Kıl Malzemesi | Temel Özellik | Örnek Kullanım |
|---|---|---|
| PP / Polipropilen | Düşük su emme, iyi kimyasal dayanım ve ekonomik kullanım. | Islak temizlik, halı yıkama, gıda dışı konveyörler, genel temizlik |
| PA / Naylon 6 - 6.6 - 6.10 - 6.12 | Esneklik, toparlanma ve aşınma direnci seçenekleri. | Yoğun kullanım, hassas veya kontrollü temas, tekstil, yıkama |
| PET | Düşük su emme, rijit yapı ve ölçü kararlılığı. | Islak ortamlar, konveyör ve yüzey temizleme |
| PBT | Nemli ortamda formunu koruma ve iyi kimyasal direnç. | Gıda ve hijyen projeleri dahil uygunluk gerektiren özel uygulamalar |
| PVC / PE | Farklı sertlik ve ekonomik çözüm seçenekleri. | Genel temizlik, yumuşak temas ve özel makineler |
| Aşındırıcı Naylon | Filament içine gömülü aşındırıcı taneciklerle kontrollü yüzey işleme. | Çapak alma, satinaj, yüzey hazırlama ve pürüzlendirme |
| Doğal Kıl / Tampiko / At Kılı | Yumuşak, yüzeye uyumlu ve parlatmaya elverişli temas. | Hassas yüzey, toz alma, parlatma ve özel prosesler |
| Çelik / Paslanmaz / Pirinç / Bronz Tel | Agresif temizleme, yüksek kesme ve yüzey işleme etkisi. | Pas, çapak, kaynak izi, metal yüzey temizliği |
Kıl Kalınlığı, Kıl Boyu ve Kıl Yoğunluğu
Kıl kalınlığı arttıkça filamentin rijitliği ve yüzeye uyguladığı mekanik etki genellikle yükselir. Kıl boyu uzadıkça esneklik artar; kısa kıllar ise daha sert ve kontrollü temas oluşturur. Kıl yoğunluğu, yüzeydeki temas noktalarının sayısını ve fırçanın dolgunluğunu belirler. Bu üç parametre birlikte seçilmelidir.
Örneğin hassas bir ürünün yıkanmasında ince ve daha uzun filament tercih edilebilirken, metal yüzeyde çapak alma için daha kısa, kalın ve yoğun bir yapı gerekebilir. Aynı filament malzemesi farklı çap, boy ve yoğunlukta tamamen farklı performans gösterebilir.
Kıl Dizilimine Göre Silindir Fırça
Düz Dizilim Silindir Fırça
Düz dizilim, fırça boyunca dengeli ve homojen temas oluşturmak amacıyla kullanılır. Yıkama, yüzey temizleme, toz alma ve parlatma gibi işlemlerde geniş yüzeyin aynı anda işlenmesini sağlar. Kıl sıraları arasındaki mesafe, fırçanın açık veya yoğun çalışmasını belirler.
Spiral Dizilim Silindir Fırça
Spiral dizilim, temasın fırça üzerinde kademeli ilerlemesini sağlar. Bu yapı titreşim ve darbe etkisinin azaltılmasına, ürünün veya atığın belirli bir yöne taşınmasına ve sıvının tahliye edilmesine yardımcı olabilir. Spiral yönü, makinenin dönüş yönü ve istenen taşıma doğrultusuna göre sağ veya sol olarak tasarlanır.
Helisel ve Özel Açılı Dizilim
Helisel veya özel açılı dizilimler, standart düz ya da spiral yerleşimin yeterli olmadığı uygulamalar için geliştirilir. Ürünün ortalanması, iki yana ayrılması, belirli bir bölgeye daha fazla temas uygulanması veya farklı yüzey geometrilerinin işlenmesi için kıl sıraları özel açı ve yoğunlukta yerleştirilebilir.
Doğru Silindir Fırça Seçimi Nasıl Yapılır?
Doğru silindir fırça seçimi, yalnızca eski ürünün çapını ve boyunu kopyalamak değildir. Fırçanın hangi işlemi yaptığı, hangi yüzeye temas ettiği ve makine içinde nasıl çalıştığı anlaşılmadan yapılan seçim kısa ömür, düşük performans veya yüzey hasarı oluşturabilir.
| Adım | Değerlendirilecek Bilgi |
|---|---|
| 1. İşlemi Tanımlayın | Temizleme, yıkama, taşıma, ayırma, parlatma, çapak alma, statik kontrol, sıvı dağıtımı veya başka bir görev mi? |
| 2. Yüzeyi ve Ürünü Analiz Edin | Yüzey sert mi, hassas mı, gözenekli mi, çizilmeye açık mı? Temas edilen ürünün ölçüsü, formu ve deformasyon riski nedir? |
| 3. Çalışma Ortamını Belirleyin | Islak veya kuru çalışma, sıcaklık, kimyasal, yağ, gıda teması, UV, nem ve aşındırıcı parçacık koşulları değerlendirilmelidir. |
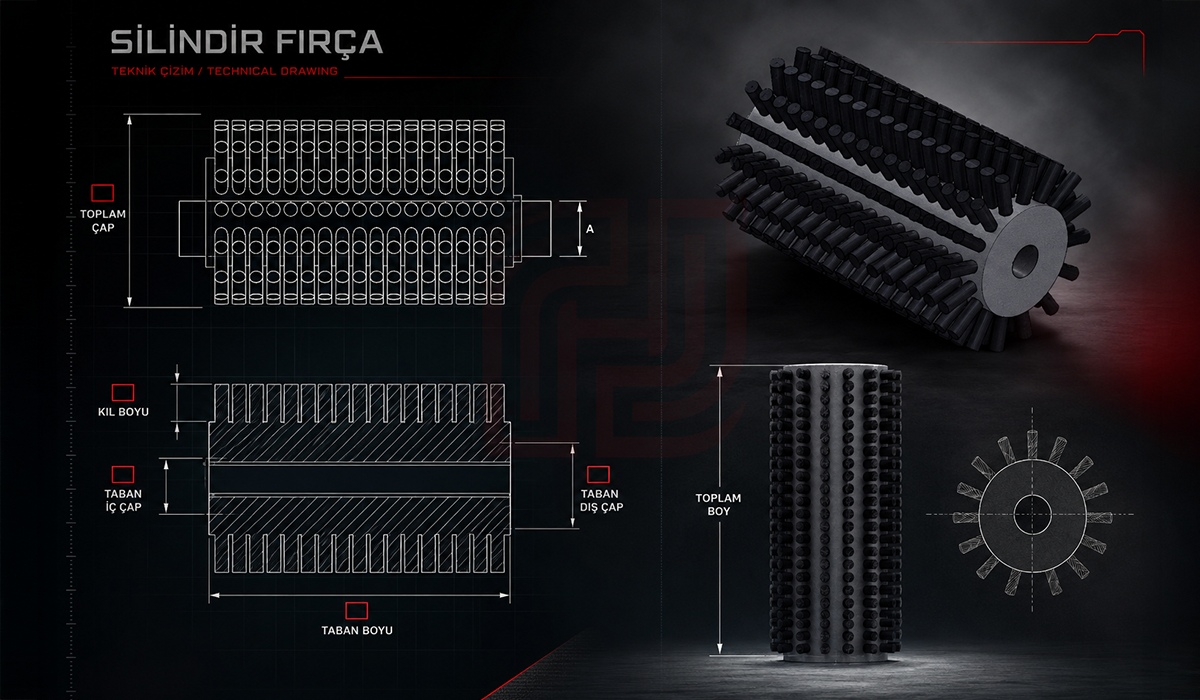
| 4. Makine Ölçülerini Alın | İç çap, dış çap, toplam çap, fırça boyu, kıl yüksekliği, mil ölçüsü, kama, flanş ve yatak detayları netleştirilmelidir. |
| 5. Hız ve Dönüş Yönünü Paylaşın | Çalışma devri, fırçanın dönüş yönü, yüzeyin ilerleme yönü ve temas basıncı tasarımı doğrudan etkiler. |
| 6. Kıl ve Dizilimi Seçin | Malzeme, kalınlık, boy, yoğunluk, düz/spiral/helisel düzen ve çakım açısı uygulamaya göre belirlenir. |
| 7. Numune ve Performans Beklentisini Tanımlayın | Mevcut fırça, teknik çizim, fotoğraf ve yaşanan sorunlar doğru çözümün daha hızlı geliştirilmesini sağlar. |
Silindir Fırça Teknik Ölçüleri
Hilal Fırça, silindir fırçaları makineye ve uygulamaya özel ölçülerde tasarlar. Teknik ölçülerin tamamı aynı projede birlikte değerlendirilmelidir; yalnızca dış çap veya toplam boy bilgisi üretim için yeterli değildir.
| Teknik Kriter | Seçenek / Aralık |
|---|---|
| Toplam çap | 50 mm - 500 mm aralığında projeye özel |
| Fırça uzunluğu | 200 mm’den 3000 mm’ye kadar |
| Mil çapı | Makineye özel, örnek çalışma aralığı Ø20 - Ø60 mm |
| Kıl yüksekliği | 20 mm - 150 mm |
| Dizilim | Düz, spiral, helisel veya özel geometrili |
| Çalışma devri | Örnek çalışma aralığı 200 - 1200 rpm; nihai değer gövde, çap, mil, balans ve uygulama şartlarına göre doğrulanır |
| Gövde / taban | Plastik, metal, alüminyum, paslanmaz veya özel kompozit seçenekleri |
| Bağlantı | Milli, milsiz, kamalı, kamasız, flanşlı, rulmanlı veya özel bağlantı |
Silindir Fırça Teklifi İçin Gerekli Ölçüler
- Taban iç çapı ve dış çapı
- Toplam fırça çapı
- Gövde / fırça uzunluğu
- Kıl boyu, kalınlığı ve mevcutsa kıl türü
- Mil çapı, mil boyu, kama ve flanş detayları
- Dönüş yönü ve çalışma devri
- Temas edilen yüzey veya ürün
- Islak/kuru ortam, sıcaklık ve kimyasal bilgisi
- Mevcut fırçanın fotoğrafı, numunesi veya teknik çizimi
Gövde, Mil ve Balans Neden Önemlidir?
Silindir fırçanın gövdesi, filamentleri taşıyan ve dönme hareketini yüzeye aktaran ana yapıdır. Gövde malzemesi; fırçanın toplam ağırlığını, mekanik dayanımını, kimyasal direncini, nem davranışını ve bağlantı biçimini etkiler. Plastik, alüminyum, çelik, paslanmaz veya özel kompozit gövdeler uygulamanın yüküne göre seçilebilir.
Yüksek devirli veya uzun boylu silindir fırçalarda eksen kaçıklığı ve balans hatası titreşim oluşturabilir. Titreşim; yatak, rulman, mil ve makine bağlantılarında gereksiz yüke, yüzeyde dalgalı temasa ve kılın düzensiz aşınmasına neden olur. Bu nedenle gövde işleme toleransları, mil merkezleme, bağlantı geometrisi ve tıraşlama sonrası dönüş dengesi birlikte kontrol edilmelidir.
Silindir Fırça Üretim Süreci
Her silindir fırça projesi, müşterinin gerçek ihtiyacını doğru anlamakla başlar. Hilal Fırça’nın üretim yaklaşımı; malzemeyi doğrudan seçmek yerine önce uygulamayı, makineyi ve beklenen sonucu analiz etmeye dayanır.
- İhtiyaç analizi: Sektör, makine, yüzey, işlem amacı, çalışma yoğunluğu ve mevcut sorunlar belirlenir.
- Teknik ölçülendirme: İç çap, dış çap, toplam çap, uzunluk, mil ve bağlantı detayları teknik çizime aktarılır.
- Malzeme seçimi: Gövde ve filament; sıcaklık, kimyasal, nem, aşınma, hijyen ve yüzey hassasiyetine göre seçilir.
- CNC gövde işleme: Gövde çapı, mil yuvası, delik konumları ve bağlantı yüzeyleri hassas toleranslarla hazırlanır.
- Çakım veya sarma: Kıl demetleri belirlenen yoğunluk ve açıyla çakılır ya da fırça şeridi spiral düzende sarılır.
- Tıraşlama ve form verme: Kıl uçları istenen çap, koniklik veya yüzey formuna göre eşitlenir.
- Balans ve kalite kontrol: Ölçü, merkezleme, kıl dağılımı, bağlantı ve dönüş dengesi kontrol edilir.
- Koruyucu paketleme: Kılların taşıma sırasında eğilmesini, ezilmesini veya form kaybetmesini önleyecek ambalaj uygulanır.
Silindir Fırçada Kaliteyi Belirleyen Faktörler
| Kalite Unsuru | Neden Önemlidir? |
|---|---|
| Kıl / Filament | Sıcaklık, kimyasal, nem, aşınma, yüzey hassasiyeti ve beklenen temas gücüne uygun olmalıdır. |
| Gövde | Çap ve mil toleransları doğru işlenmeli; yük, devir ve çevre koşullarına yeterli dayanım göstermelidir. |
| Çakım / Sabitleme | Kıl yoğunluğu, delik çapı, sabitleme teli ve çakım açısı düzenli olmalı; kıl gevşemesi engellenmelidir. |
| Dizilim | Düz, spiral veya özel desen; yüzeyde istenen temas ve ürün akışını oluşturmalıdır. |
| Tıraşlama | Kıl uçları eşitlenmeli; fırçanın toplam çapı ve yüzey formu düşük toleransla hazırlanmalıdır. |
| Balans | Fırça yüksek devirde titreşim oluşturmadan, merkezde ve kararlı biçimde dönmelidir. |
| Paketleme | Kıllar taşıma sırasında bükülmeye, ezilmeye, neme ve darbelere karşı korunmalıdır. |
Endüstriyel Silindir Fırça Modelleri ve Kullanım Alanları
Konveyör Silindir Fırça
Konveyör silindir fırça, bant üzerinde kalan toz, kırıntı, ürün artığı, yağ veya yapışkan kalıntıların sürekli biçimde uzaklaştırılması için kullanılır. Bant malzemesi, taşınan ürün, bant hızı ve fırçanın banta uyguladığı basınç birlikte değerlendirilir. Gereğinden fazla baskı kıl ve bant aşınmasını artırabilir; yetersiz temas ise kalıntı bırakabilir.
Temizlik görevinin yanında ürün yönlendirme, hizalama, yan destek, ayırma ve yüzeydeki parçacıkları belirli bir noktaya taşıma için de özel spiral veya açılı dizilim uygulanabilir.
Halı Yıkama Silindir Fırçası
Halı yıkama silindir fırçası, halı lifleri arasındaki kirin çözülmesine ve deterjanlı suyun yüzeye dengeli dağılmasına yardımcı olur. Kıl sertliği, kıl boyu, çakım yoğunluğu ve fırça basıncı halının dokusuna zarar vermeden etkili temizlik sağlayacak şekilde belirlenmelidir.
Makinenin günlük çalışma yoğunluğu, halı çeşitleri, fırçanın dönüş devri ve yıkama kimyasalları dikkate alınarak PP veya farklı naylon seçenekleri değerlendirilebilir. Dengeli tıraşlanmış ve makineye doğru bağlanan fırça, halı üzerinde iz ve düzensiz basınç oluşmasını azaltır.
Gıda Temizleme Silindir Fırçası
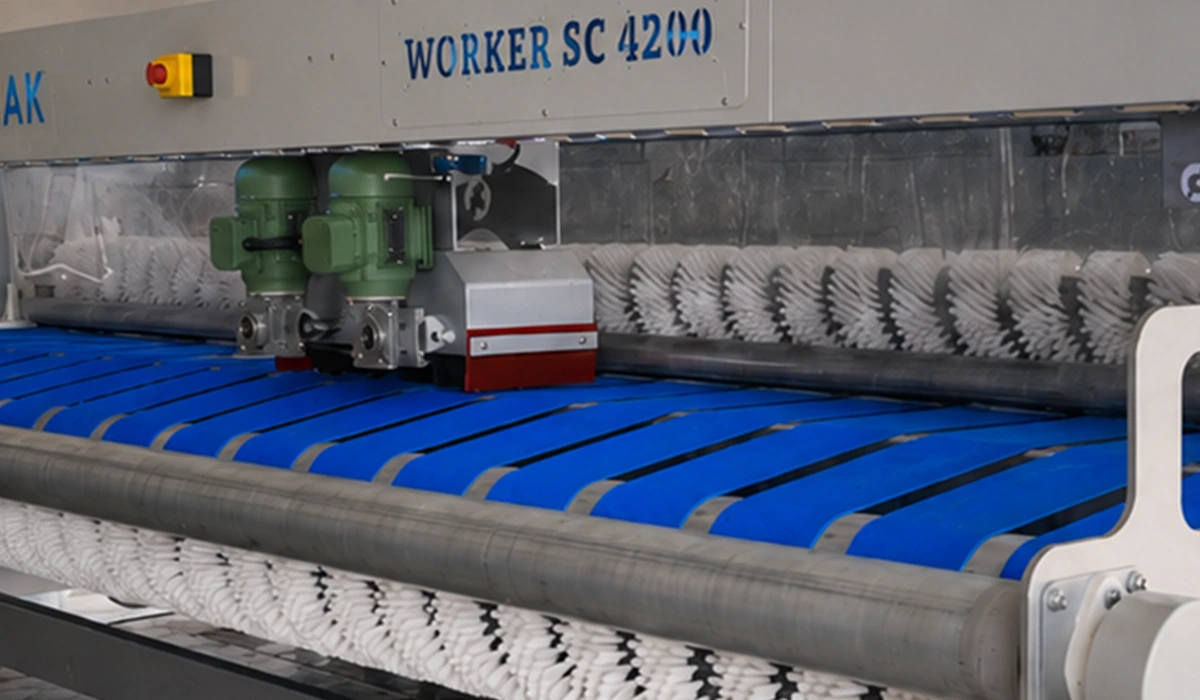
Gıda üretiminde silindir fırçalar; patates, havuç, meyve, sebze ve benzeri ürünlerin yıkanması, toprak ve kabuk kalıntılarının uzaklaştırılması, ürünlerin yönlendirilmesi ve konveyör temizliği için kullanılır. Ürünün yüzey sertliği ile kılın sertliği dengelenmelidir; hassas ürünlerde fazla agresif temas ezilme veya yüzey kaybına neden olabilir.
Gıda ile doğrudan temas eden projelerde filament ve gövde malzemesinin ilgili uygunluk gereklilikleri proje bazında doğrulanmalı; kolay temizlenebilir tasarım, hijyen, renk yönetimi ve kimyasal dayanım birlikte değerlendirilmelidir.
Tekstil Silindir Fırçası
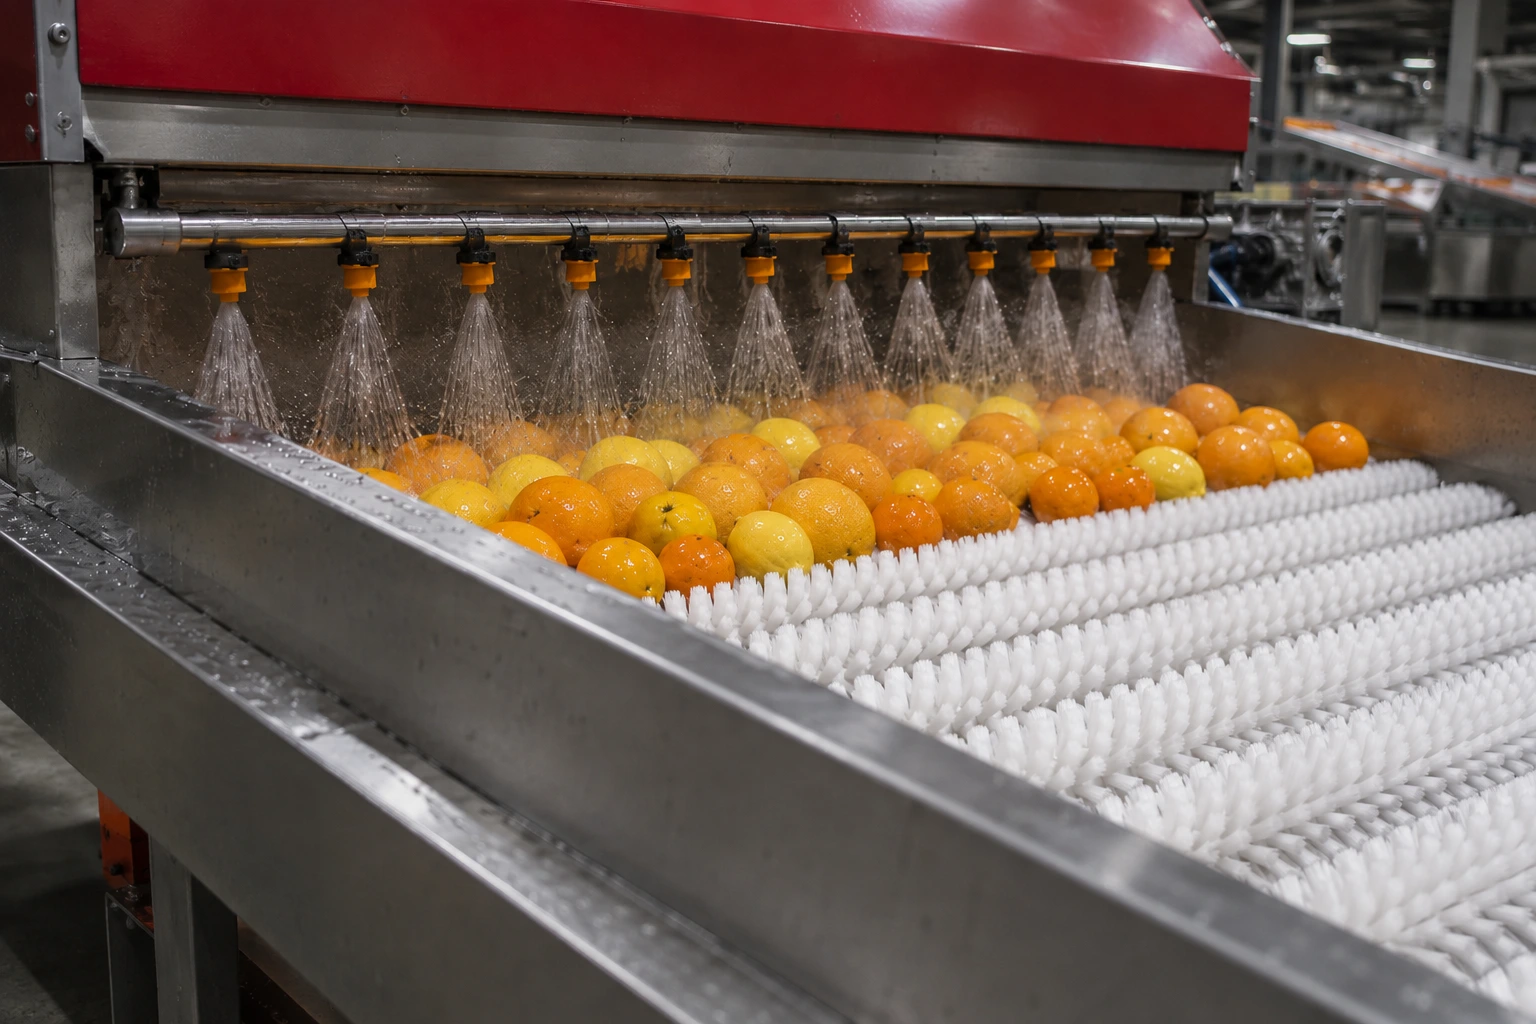
Tekstil silindir fırçaları; kumaş yüzeyindeki tüy, iplik, toz ve lif kalıntılarının temizlenmesi, yüzeyin açılması, yönlendirilmesi, baskı ve finisaj öncesi hazırlanması gibi işlemlerde kullanılır. Kumaş türü, gramaj, üretim hızı ve yüzey hassasiyeti filament seçimini belirler.
Yumuşak ve yoğun kıl yapısı hassas tekstil yüzeylerinde kontrollü temas sağlarken, daha sert veya özel açılı dizilim belirli bir yüzey etkisi oluşturabilir. Fırça çapı ve balans, yüksek hat hızlarında kalite sürekliliği için önemlidir.
Tel Kıllı ve Aşındırıcı Silindir Fırça
Tel kıllı silindir fırçalar, metal yüzeylerde pas, çapak, oksit, kaynak kalıntısı ve üretim artıklarını gidermek amacıyla kullanılır. Çelik, paslanmaz, pirinç veya bronz tel; işlenecek metal, istenen yüzey etkisi ve olası kontaminasyon riski dikkate alınarak seçilir.
Aşındırıcı naylon silindir fırçalar ise yüzeyi tel kadar agresif kesmeden kontrollü çapak alma, satinaj, matlaştırma ve yüzey hazırlama için tercih edilebilir. Tane yapısı, filament çapı, çalışma devri ve temas basıncı elde edilecek yüzey sonucunu doğrudan etkiler.
Cam ve Seramik Silindir Fırçası
Cam ve seramik hatlarında silindir fırça; yıkama, su filmi dağıtma, toz ve parça kalıntılarını uzaklaştırma, rodaj sonrası temizlik ve kurutma öncesi yüzey hazırlığı amacıyla kullanılır. Çizilme riskini azaltmak için filament sertliği, uç yapısı, kıl yoğunluğu ve yüzeydeki kirin türü dikkatle seçilmelidir.
Ahşap ve Mobilya Silindir Fırçası
Ahşap ve mobilya üretiminde silindir fırçalar; zımpara sonrası toz alma, panel ve profil temizleme, damar belirginleştirme, eskitme ve yüzey hazırlama işlemlerinde kullanılır. Yumuşak sentetik veya doğal kıllar temizleme ve parlatma için; aşındırıcı filamentler ise kontrollü yüzey efekti için tercih edilebilir.
Matbaa, Kağıt ve Ambalaj Silindir Fırçası
Matbaa, etiket, kağıt ve ambalaj makinelerinde silindir fırçalar; tabaka veya rulonun yönlendirilmesi, statik ve toz kontrolü, yüzey temizliği, baskı öncesi hazırlık ve ürünün hatta sabit tutulması için kullanılabilir. Yüzeyin iz yapmaması, ürünün kaymaması ve çalışma hızına uygun temas sağlanması için kıl boyu ve yoğunluğu hassas biçimde ayarlanmalıdır.
Özel Ölçü Silindir Fırça İmalatı
Standart silindir fırça, her makinenin bağlantısına ve her prosesin temas ihtiyacına uymaz. Bu nedenle özel ölçü silindir fırça imalatı; yalnızca fiziksel uyumluluk için değil, işlem kalitesi ve üretim sürekliliği için de önemlidir.
Hilal Fırça, mevcut fırçanın numunesinden veya teknik çizimden birebir üretim yapabildiği gibi, mevcut üründe yaşanan performans sorunlarını analiz ederek yeni bir tasarım da geliştirebilir. Dış çap, iç çap, uzunluk, mil ve flanş bağlantısı, filament türü, kıl yüksekliği, yoğunluk ve dizilim yapısı uygulamaya özel belirlenir.
- Makineye doğru ve tekrarlanabilir bağlantı
- Yüzey üzerinde dengeli temas
- Titreşim ve eksen kaçıklığı riskinin azaltılması
- İşleme uygun kıl sertliği ve yoğunluğu
- Üretim hattının hızına uygun tasarım
- Standart ürünlerle çözülemeyen proses ihtiyaçlarına cevap
- Numune, küçük seri ve yüksek adetli siparişlere uygun planlama
Neden Hilal Fırça?
Hilal Fırça, endüstriyel fırça tasarımını yalnızca ölçü ve malzeme seçimi olarak görmez. Her projenin başlangıç noktası, müşterinin sektörünü, makinesini, yüzeyini ve beklediği sonucu doğru analiz etmektir. Hazır kalıplara bağlı kalmak yerine teknik ve operasyonel ihtiyaca özel çözüm geliştirilir.
- 35 yıllık endüstriyel fırça tasarım ve üretim deneyimi
- CNC destekli modern üretim teknolojisi ve uzman işçilik
- 12 CNC üretim makinesi, kıl çekme hattı ve enjeksiyon hattı
- 10.000’den fazla model geliştirme deneyimi
- KOBİ’lerden büyük sanayi kuruluşlarına uzanan 25.000’den fazla müşteri deneyimi
- Sentetik, doğal ve metal filament alternatifleri
- Sektöre özel mühendislik ve AR-GE desteği
- Küçük adetli numuneden yüksek hacimli siparişe kadar esnek üretim
- Teknik özellik, fiyatlandırma ve teslimat sürecinde şeffaf iletişim
- Tek seferlik satış yerine uzun süreli çözüm ortaklığı yaklaşımı
Her fırçanın Hilal Fırça’nın adını ve üretim kalitesini temsil ettiği bilinciyle; kıl seçimi, taban işleme, çakım, tıraşlama, kalite kontrol ve paketleme aşamalarında aynı hassasiyet korunur.
Silindir Fırçanın Ömrü Nasıl Uzatılır?
Silindir fırçanın kullanım ömrü; doğru ürün seçimi kadar kullanım ve bakım koşullarına da bağlıdır. Fırçayı gereğinden yüksek baskıyla çalıştırmak, uygun olmayan devir kullanmak veya kıllar arasındaki kalıntıları temizlememek düzensiz aşınmayı hızlandırabilir.
- Fırçanın makineye merkezli ve bağlantı elemanları sıkı olacak şekilde monte edildiğini kontrol edin.
- Temas basıncını, işlemi yapacak en düşük yeterli seviyede ayarlayın.
- Makine üreticisinin ve fırça tasarımının uygun gördüğü çalışma devrini aşmayın.
- Kıl aralarında biriken iplik, talaş, ürün kalıntısı ve kimyasalları düzenli temizleyin.
- Fırçayı kimyasal veya sıcak ortamda kullanıyorsanız filamentin bu koşullara uygunluğunu doğrulayın.
- Düzensiz kıl aşınması, titreşim, ses veya yüzeyde iz oluştuğunda mil ve balans kontrolü yapın.
- Yedek fırçayı kıllar ezilmeyecek, nem ve doğrudan güneşten korunacak şekilde saklayın.
- Aşınan fırçayı fazla baskıyla telafi etmeye çalışmak yerine zamanında değiştirin.
Silindir Fırça ve Rulo Fırça Aynı mıdır?
Silindir fırça ve rulo fırça ifadeleri, birçok sektörde aynı ürün grubunu tanımlamak için kullanılır. Her iki terim de silindirik gövde veya mil üzerinde dönen filament yapısını ifade eder. Teknik üretim dilinde “silindir fırça”, bazı makine ve temizlik uygulamalarında ise “rulo fırça” ifadesi daha yaygın olabilir.
İsimlendirmeden bağımsız olarak doğru ürün seçimi; toplam çap, fırça boyu, mil bağlantısı, kıl malzemesi, kıl yoğunluğu, dizilim ve çalışma koşullarına göre yapılmalıdır.
Silindir Fırça Fiyatları Neye Göre Belirlenir?
Silindir fırça fiyatları tek bir standart listeyle belirlenemez; ürünün ölçüsü, malzemesi ve üretim yöntemi maliyeti doğrudan etkiler. Aynı çap ve uzunluğa sahip iki fırça; kullanılan filament, kıl yoğunluğu, gövde, mil, çakım deseni veya sarım yapısı nedeniyle farklı fiyatlandırılabilir.
- Toplam çap, gövde çapı ve fırça uzunluğu
- Gövde ve mil malzemesi
- Kıl türü, kıl kalınlığı, kıl boyu ve yoğunluğu
- Çakma, sarma veya modüler üretim yöntemi
- Düz, spiral, helisel veya özel dizilim
- Kamalı, flanşlı, rulmanlı veya özel bağlantı
- Tıraşlama, konik form ve özel tolerans ihtiyacı
- Numune, teknik çizim ve AR-GE çalışması
- Sipariş adedi ve teslim planı
Net fiyat teklifi için makine ölçülerinin, kullanım alanının, çalışma devrinin ve mevcut fırça bilgilerinin paylaşılması gerekir. Doğru teknik bilgiyle hazırlanan teklif, yalnızca ilk satın alma fiyatını değil; fırçanın performansını, kullanım ömrünü ve bakım maliyetini de dikkate alır.
Sıkça Sorulan Sorular
Silindir fırça nedir?
Silindir fırça, filamentlerin silindirik bir gövde üzerine belirli düzende yerleştirilmesiyle üretilen ve döner hareketle çalışan endüstriyel fırçadır. Temizleme, yıkama, taşıma, yönlendirme, parlatma, çapak alma ve yüzey hazırlama gibi görevlerde kullanılır. Gövde, mil, kıl ve dizilim özellikleri uygulamaya göre özel tasarlanabilir.
Silindir fırça hangi sektörlerde kullanılır?
Konveyör, halı yıkama, gıda, tekstil, metal, cam, seramik, ahşap, kağıt, matbaa, ambalaj, otomotiv, tarım ve özel makine üretimi başta olmak üzere birçok sektörde kullanılır. Aynı sektör içinde bile yüzey ve makine şartları değiştiği için fırça teknik olarak uygulamaya göre seçilmelidir.
Özel ölçü silindir fırça üretilebilir mi?
Evet. İç çap, dış çap, toplam çap, fırça boyu, mil ve bağlantı ölçüleri makineye özel hazırlanabilir. Mevcut numuneden, teknik çizimden veya uygulama bilgilerine göre yeni tasarımdan üretim yapılabilir.
Silindir fırça ölçüsü nasıl alınır?
Taban iç çapı, taban dış çapı, toplam fırça çapı, gövde uzunluğu, kıl boyu, mil çapı ve mil boyu ölçülmelidir. Kama, flanş, rulman, vida deliği veya özel bağlantı varsa konum ve ölçüleri ayrıca belirtilmelidir. Dönüş yönü ve çalışma devri de ölçü bilgileriyle birlikte paylaşılmalıdır.
Hangi kıl malzemesi tercih edilmelidir?
Kıl malzemesi; yüzey hassasiyeti, istenen temizlik veya aşındırma gücü, ıslak-kuru çalışma, kimyasal, sıcaklık ve kullanım yoğunluğuna göre seçilir. PP, PA, PET, PBT, PVC, doğal kıl, aşındırıcı naylon ve farklı metal teller farklı avantajlar sunar. En doğru seçim uygulama analiziyle yapılır.
Düz ve spiral silindir fırça arasındaki fark nedir?
Düz dizilim yüzey boyunca homojen ve eş zamanlı temas oluşturur. Spiral dizilim ise temasın kademeli ilerlemesini, ürünün veya sıvının belirli yöne aktarılmasını ve bazı uygulamalarda daha sakin çalışma elde edilmesini sağlar. Spiral yönü ve açısı dönüş yönüne göre tasarlanmalıdır.
Milli ve milsiz silindir fırça arasındaki fark nedir?
Milli silindir fırçada çalışma mili ürünle birlikte üretilir. Milsiz fırça, makinedeki mevcut mile takılmak üzere iç çap ve bağlantı detaylarıyla hazırlanır. Hangi yapının seçileceği makine tasarımına, bakım şekline ve tork aktarımına bağlıdır.
Silindir fırça yüksek devirde kullanılabilir mi?
Kullanılabilir; ancak uygun devir değeri fırçanın çapına, uzunluğuna, gövde ve mil yapısına, balansına, kıl tipine ve bağlantısına göre belirlenmelidir. Teknik doğrulama yapılmadan yüksek devir kullanılması titreşim, kıl hasarı ve makine aksamında yük artışı oluşturabilir.
Silindir fırçada titreşim neden oluşur?
Eksen kaçıklığı, hatalı mil veya yatak bağlantısı, dengesiz kıl dağılımı, bozuk tıraşlama, kir birikimi, gövde deformasyonu veya uygun olmayan devir titreşime neden olabilir. Fırça ve makine bağlantısı birlikte kontrol edilmelidir.
Mevcut numuneye göre aynı fırça üretilebilir mi?
Evet. Kullanılmış veya yeni numune üzerinden ölçüler, gövde, mil, kıl ve dizilim detayları incelenerek birebir üretim planlanabilir. Mevcut üründe yaşanan aşınma, yetersiz temizlik veya yüzey hasarı gibi sorunlar paylaşılırsa tasarım iyileştirmesi de değerlendirilebilir.
Silindir fırçanın ömrü ne kadardır?
Tek bir kullanım süresi vermek doğru değildir. Ömür; kıl malzemesi, temas basıncı, çalışma devri, yüzeyin aşındırıcılığı, kimyasal ve sıcaklık koşulları, günlük çalışma süresi ve bakım düzenine bağlıdır. Doğru ürün seçimi ve düzenli bakım kullanım ömrünü uzatır.
Silindir fırça fiyatı almak için hangi bilgiler gerekir?
Toplam çap, gövde çapı, uzunluk, mil ve bağlantı ölçüleri, kıl türü veya beklenen işlem, çalışma devri, yüzey bilgisi, ıslak-kuru ortam ve sipariş adedi paylaşılmalıdır. Fotoğraf, teknik çizim veya mevcut numune teklif sürecini hızlandırır.
Üretim Hattınıza Uygun Silindir Fırçayı Birlikte Tasarlayalım
Konveyör temizliği, halı yıkama, gıda ürünlerinin yıkanması, tekstil yüzey işlemi, metal çapak alma veya özel makine uygulamanız için doğru silindir fırça seçimi yapmak istiyorsanız teknik bilgilerinizi Hilal Fırça ile paylaşın.
Makinenizin ölçülerini, çalışma devrini, temas edilen yüzeyi ve mevcut fırçanızda yaşadığınız sorunu birlikte değerlendirelim. Doğru kıl, doğru gövde, doğru dizilim ve doğru temas yaklaşımıyla üretim sürecinize uzun ömürlü ve verimli bir silindir fırça çözümü geliştirelim.