
Endüstriyel Fırça Üretimi: Makinenize ve Prosesinize Özel Çözümler
Son Güncelleme: 2 Ağustos 2026 | ⚙️ Teknik Kontrol: Hilal Fırça AR-GE ve Kalite Kontrol Departmanı
Endüstriyel fırça, üretim hattında küçük görünen fakat ürün kalitesi, makine performansı, yüzey güvenliği ve proses sürekliliği üzerinde doğrudan etkili olan teknik bir bileşendir. Hilal Fırça olarak; temizleme, yıkama, taşıma, yönlendirme, çapak alma, parlatma, sızdırmazlık, antistatik kontrol ve yüzey koruma görevleri için makinenize ve uygulamanıza özel endüstriyel fırça tasarlıyor ve üretiyoruz.
Silindir fırça, dairesel ve disk fırça, şerit fırça, panel fırça, spiral ve helisel fırça ile özel formdaki makine fırçaları; kullanılacağı yüzey, çalışma devri, temas basıncı, sıcaklık, kimyasal ortam, hijyen şartı ve montaj yapısı birlikte değerlendirilerek hazırlanır. Böylece yalnız ölçüsü uyan değil, görevi doğru yerine getiren ve uzun süre dengeli çalışan bir fırça çözümü elde edilir.
35+Yıllık deneyim
12CNC destekli üretim makinesi
10.000+Model
1.000+Malzeme seçeneği
100+Sektör
25.000+Müşteri deneyimi
OEMÜretim kabiliyeti
Uçtan UcaHammaddeden nihai ürüne üretim


Endüstriyel Fırça Nedir?
Endüstriyel fırça; fabrikalarda, üretim makinelerinde, konveyör sistemlerinde ve otomasyon hatlarında belirli bir görevi sürekli, kontrollü ve tekrarlanabilir biçimde gerçekleştirmek için tasarlanan teknik fırçadır. Günlük temizlik fırçalarından farklı olarak yalnız “kir sökme” amacı taşımaz. Ürünü yönlendirebilir, yüzeyi koruyabilir, statik yükü azaltabilir, çapakları uzaklaştırabilir, sıvı veya yağ dağıtabilir, bir açıklığı kapatabilir ve üretim hattında kontrollü temas oluşturabilir.
Bu nedenle doğru endüstriyel fırça seçimi; form, ölçü ve kıl sertliği seçiminden daha kapsamlıdır. Fırçanın yüzeyle nasıl temas edeceği, kaç devirde çalışacağı, ne kadar basınca maruz kalacağı, ıslak veya kuru ortamda kullanımı, kimyasal ve sıcaklık etkileri, gıda/hijyen şartları ve makine bağlantısı birlikte analiz edilmelidir.
Endüstriyel Fırça ile Standart Temizlik Fırçası Arasındaki Fark
| Kriter | Endüstriyel Fırça | Standart Fırça |
|---|---|---|
| Tasarım amacı | Belirli bir makine, yüzey veya proses görevi için geliştirilir. | Genel ve manuel temizlik için tasarlanır. |
| Çalışma süresi | Sürekli veya yoğun vardiya koşullarına göre seçilir. | Kısa süreli ve aralıklı kullanıma uygundur. |
| Ölçü ve tolerans | Dış/iç çap, mil, flanş, boy ve kıl yüksekliği kontrollüdür. | Standart ölçüler ve daha geniş toleranslar kullanılır. |
| Malzeme | Sıcaklık, kimyasal, UV, su emme, statik ve aşınma ihtiyacına göre belirlenir. | Genellikle maliyet ve genel kullanım önceliklidir. |
| Makine uyumu | Devir, balans, bağlantı ve temas geometrisi dikkate alınır. | Makine entegrasyonu çoğunlukla hedeflenmez. |
| Kalite kontrol | Kumpas/mastar, kıl yüksekliği, simetri, balans ve paketleme kontrolü uygulanabilir. | Temel görsel ve işlev kontrolü yeterli olabilir. |
Endüstriyel Fırçalar Hangi Görevlerde Kullanılır?
| Görev | Fırçanın Sağladığı İşlev |
|---|---|
| Temizleme ve yıkama | Toz, yağ, kırıntı, üretim kalıntısı, çamur veya yüzey kirini uzaklaştırmak; konveyör, ürün veya makine yüzeyini temizlemek. |
| Taşıma ve yönlendirme | Hassas ürünleri çizmeden taşımak, hat üzerinde merkezlemek, ayırmak, yavaşlatmak veya belirli bir yöne sevk etmek. |
| Çapak alma ve yüzey hazırlığı | Metal veya plastik parçalardaki çapakları gidermek, pas ve oksit tabakasını temizlemek, boya/kaplama öncesi yüzey hazırlamak. |
| Parlatma ve yüzey işleme | Yüzeyi matlaştırmak, parlatmak, satine etmek, tekstür oluşturmak veya kontrollü aşındırma sağlamak. |
| Sızdırmazlık ve toz bariyeri | Kapı, kabin, makine açıklığı veya hareketli yüzeylerde toz, ışık, hava, böcek ve partikül geçişini azaltmak. |
| Antistatik kontrol | Elektronik, ambalaj, film, tekstil ve hassas üretim alanlarında elektrostatik yükün kontrollü şekilde uzaklaştırılmasına yardımcı olmak. |
| Dağıtma ve kaplama | Yağ, sıvı, toz veya kaplama malzemesini yüzeye eşit ve kontrollü biçimde dağıtmak. |
| Yüzey koruma ve destek | Cam, sac, ahşap veya boyalı parçaları taşıma ve montaj sırasında çizilmeden desteklemek. |
| Süpürme ve partikül toplama | Talaş, granül, kırıntı, toz ve gevşek üretim artıklarını yüzeyden veya konveyör hattından kontrollü biçimde süpürmek ve toplama noktasına yönlendirmek. |
| Ayırma, sınıflandırma ve eleme | Parçaları boyut, biçim, yön veya yüzey özelliğine göre ayırmak; hat üzerindeki uygunsuz, üst üste binmiş ya da birbirine karışmış ürünleri düzenlemek. |
| Besleme ve dozajlama | Granül, tablet, kapsül, küçük parça veya benzeri malzemelerin makineye kontrollü miktarda ve düzenli aralıklarla beslenmesine yardımcı olmak. |
| Bastırma, sabitleme ve hat dengeleme | Hareketli ürünleri konveyör üzerinde kontrollü temasla sabitlemek, sıçramayı azaltmak ve ürünün işlem bölgesinden dengeli geçmesini sağlamak. |
| Sıyırma, kurutma ve sıvı tahliyesi | Yüzeyde kalan su, yağ, emülsiyon veya proses sıvısını kontrollü temasla uzaklaştırmak; damlama ve sıvı taşınmasını azaltmak. |
| Kenar, kanal ve dar alan temizliği | Düz fırçaların ulaşamadığı kenar, oluk, kanal, köşe ve birleşim noktalarındaki kalıntıları hedefli temasla temizlemek. |
| Kalıp, merdane ve ekipman temizliği | Kalıp, silindir, merdane, tambur ve hareketli makine parçalarında biriken üretim kalıntılarını proses duruşunu azaltacak şekilde uzaklaştırmak. |
| Tarama, açma ve lif düzenleme | Tekstil, iplik, elyaf ve benzeri malzemelerde lifleri açmak, taramak, yüzeyi homojenleştirmek ve kontrollü bir akış oluşturmak. |
| Soyma, kabuk ayırma ve hassas ovalama | Meyve, sebze, kök ürün veya benzeri hassas ürünlerde yüzeye zarar vermeden kabuk, toprak ve yüzey kalıntılarını uzaklaştırmak. |
Endüstriyel Fırça Modelleri
Endüstriyel fırçanın formu, yüzeyle temas biçimini ve işlemin sonucunu belirler. Aynı kıl malzemesi farklı bir gövde ve dizilimle tamamen farklı bir işlev gösterebilir. Bu nedenle model seçimi, uygulamanın hareket yönüne ve temas alanına göre yapılmalıdır.
Silindir ve Rulo Fırça Modelleri
Silindir fırçalar, dönerek çalışan ve geniş yüzey boyunca düzenli temas oluşturan fırçalardır. Konveyör bant temizliği, ürün yıkama, yüzey toz alma, tekstil işlemleri, halı yıkama, ürün taşıma ve yönlendirme gibi kesintisiz uygulamalarda kullanılır. Düz, spiral veya helisel kıl dizilimi; temizlenen malzemenin akışı, tahliye yönü ve istenen temas yoğunluğuna göre belirlenebilir.
Silindir fırça tasarımında taban iç çapı, dış çap, toplam çap, fırça boyu, mil bağlantısı, kıl yüksekliği, delik düzeni, dönüş yönü ve çalışma devri kritik verilerdir. Yüksek devirli uygulamalarda simetri ve balans; titreşim, düzensiz aşınma ve yüzeyde iz oluşmasını önlemek açısından özellikle önemlidir.
Silindir fırça modellerimizi inceleyin →
Dairesel ve Disk Fırça Modelleri
Dairesel ve disk fırçalar, dairesel hareketle yüzeye yoğun ve kontrollü temas sağlar. Zemin ve yüzey temizleme makineleri, halı yıkama sistemleri, çapak alma, parlatma, kenar temizliği, cam-seramik işleme ve lokal yüzey hazırlığında tercih edilir. Kıl tipi ve yerleşimi; agresif aşındırmadan hassas temizliğe kadar farklı sonuçlar verecek şekilde tasarlanabilir.
Disk fırçada dış çap, merkez bağlantısı, taban kalınlığı, kıl boyu, kıl açısı, delik yoğunluğu ve yüzeyle temas açısı birlikte değerlendirilmelidir. Bağlantı toleransının doğru olmaması veya kıl dağılımının dengesiz olması, çalışma sırasında titreşim ve eşit olmayan yüzey sonucuna yol açabilir.
Dairesel ve disk fırça seçeneklerini keşfedin →
Şerit ve Lama Fırça Modelleri
Şerit fırçalar; doğrusal yüzeylerde sızdırmazlık, toz bariyeri, ürün yönlendirme, yüzey silme ve koruma amacıyla kullanılır. Kapı altları, kabin ve makine açıklıkları, konveyör kenarları, kablo geçişleri, asansör ve otomasyon sistemleri en yaygın uygulamalardandır. Kanal, alüminyum veya plastik profil seçenekleriyle montaj yerine göre uyarlanabilir.
Şerit fırça seçiminde toplam uzunluk, profil biçimi, kıl boyu, kıl yoğunluğu, açıklık miktarı, hareketli parçayla temas ve ortam şartları dikkate alınır. Gereğinden sert veya yoğun bir yapı sürtünmeyi artırabilir; yetersiz yoğunluk ise istenen bariyer ve yönlendirme etkisini sağlayamayabilir.
Şerit fırça çözümlerini inceleyin →
Panel ve Plaka Fırça Modelleri
Panel fırçalar, geniş veya düz yüzeylerde destekleme, taşıma, toz alma, koruma ve kontrollü temas sağlamak için kullanılır. Cam, sac, ahşap, seramik ve hassas kaplamalı parçaların üretim ve montaj hatlarında yüzey çiziklerini azaltmaya yardımcı olur. Kıl dizilimi kare, çapraz, açılı veya uygulamaya özel bölgeli şekilde tasarlanabilir.
Panel fırçada taban boyutları, kıl yoğunluğu, bölgesel sertlik, yük dağılımı ve bağlantı delikleri tasarımın temelini oluşturur. Özellikle ürün taşıma uygulamalarında fırçanın taşıma kapasitesi ile hassas yüzey koruması arasında doğru denge kurulmalıdır.
Hassas yüzeyler için panel fırça modellerine göz atın →
Spiral, Helisel ve Modüler Fırçalar
Spiral ve helisel fırçalar; malzemeyi bir yönde ilerletme, kalıntıyı yüzeyden uzaklaştırma, sıvı veya parçacığı tahliye etme ve sürekli yüzey işleme görevlerinde kullanılır. Helis yönü, adımı ve yoğunluğu; ürünün sağa/sola taşınmasını veya kirin belirli bir noktaya toplanmasını sağlayacak biçimde tasarlanabilir.
Modüler ve segmentli yapılar ise bakım kolaylığı, hızlı parça değişimi ve farklı bölgelerde değişken kıl özellikleri gereken sistemlerde avantaj sağlar. Uygulamanın çapı, çalışma yönü, segment bağlantısı ve beklenen yük dikkate alınarak özel çözüm oluşturulur.
Tel ve Aşındırıcı Fırça Çözümleri
Tel veya abrasiv naylon kıllı endüstriyel fırçalar; pas, oksit, kaynak izi, boya, çapak ve yüzey kalıntılarının giderilmesinde kullanılır. Tel türü, çapı, demet yapısı ve abrasiv partikül seviyesi yüzeye uygulanacak etkinin şiddetini belirler. Paslanmaz çelik, pirinç, bronz, galvaniz tel veya silikon karbür/alümina dolgulu naylon gibi seçenekler uygulamaya göre değerlendirilebilir.
Amaç, yüzeyi gereğinden fazla aşındırmak değil; hedeflenen temizleme veya finisaj etkisini kontrollü biçimde oluşturmaktır. Bu nedenle parça malzemesi, yüzey toleransı, devir ve temas basıncı birlikte belirlenmelidir.
Doğru Endüstriyel Fırça Nasıl Seçilir?
Doğru fırça, yalnız katalogdan çap ve boy seçilerek belirlenmez. Hilal Fırça’nın önerdiği seçim akışı altı temel adımdan oluşur: görev, yüzey, çalışma ortamı, kıl, profil/dizilim ve montaj. Bu akış, gereksiz deneme maliyetini azaltır ve fırçanın makineye ilk günden doğru uyum sağlamasına yardımcı olur.
1. Proses Fonksiyonunu Tanımlayın
Fırça ne yapacak? Toz mu alacak, yıkama mı yapacak, çapak mı giderecek, ürünü mü taşıyacak, bir açıklığı mı kapatacak? Aynı yüzey üzerinde temizlik, taşıma ve parlatma için farklı kıl, yoğunluk ve geometri gerekir. Bu nedenle talebin ilk cümlesi ürün adı değil, çözülmek istenen görev olmalıdır.
2. Yüzeyi ve Ürünü Analiz Edin
Metal, cam, seramik, ahşap, plastik, tekstil, halı, gıda ürünü veya boyalı bir parça aynı temasa karşı farklı davranır. Yüzeyin çizilme riski, pürüzlülüğü, şekli ve hassasiyeti kıl sertliğini ve uç yapısını belirler.
3. Çalışma Ortamını Belirleyin
Kuru veya ıslak kullanım, sürekli sıcaklık, kimyasal ve solvent teması, UV, gıda/hijyen şartı, statik elektrik, çalışma süresi ve vardiya yoğunluğu malzeme seçiminin temelidir. Uygun olmayan kıl; şişme, sertleşme, kırılma, form kaybı veya erken aşınma oluşturabilir.
4. Kıl Malzemesini Seçin
PP (Polipropilen) ekonomik ve düşük su emmeli; PET (Polietilen Tereftalat) boyutsal kararlılığı yüksek; PBT (Polibütilen Tereftalat) esnekliğini uzun süre koruyan; PA (Poliamid/Naylon) türleri aşınma direnci yüksek seçeneklerdir. Abrasiv naylon kontrollü yüzey işleme, doğal kıllar ise hassas temas için değerlendirilebilir. Sonraki bölümlerde okunabilirlik için bu malzemeler PP kıl, PET kıl, PBT kıl ve Naylon kıl olarak anılmıştır. Kesin seçim, hammadde sınıfı ve çalışma şartları birlikte değerlendirilerek yapılmalıdır.
5. Kıl Boyu, Kalınlığı, Yoğunluğu ve Dizilimi Belirleyin
Kısa ve kalın kıl daha sert bir temas; uzun ve ince kıl daha esnek bir temas oluşturur. Yoğunluk arttıkça yüzey teması ve taşıma kapasitesi artabilir ancak sürtünme de yükselir. Düz, spiral, helisel, çapraz veya özel açılı dizilim; temizleme yönü ve ürün akışına göre seçilir.
6. Makine Bağlantısını ve Çalışma Değerlerini Doğrulayın
Dış çap, iç çap, toplam boy, mil/flanş ölçüsü, kanal veya profil biçimi, dönüş yönü, devir, temas basıncı ve montaj toleransları üretimden önce doğrulanmalıdır. Mevcut fırçanın numunesi, teknik resmi veya ölçü formu bu süreci hızlandırır.
Endüstriyel Fırçalarda Kullanılan Kıl Malzemeleri
Kıl malzemesi; fırçanın esnekliğini, aşınma direncini, kimyasal dayanımını, su emmesini, sıcaklık performansını ve yüzeye uyguladığı etkiyi belirler. Aşağıdaki tablo genel bir ön seçim rehberidir. Nihai seçim, kullanılan hammaddenin teknik veri sayfası ve gerçek çalışma koşullarıyla doğrulanmalıdır.
| Kıl Malzemesi | Temel Özellik | Yaygın Uygulama | Seçim Notu |
|---|---|---|---|
| PP (Polipropilen) | Hafif, ekonomik, çok düşük su emme; birçok asit/baza dirençli. | Gıda hatları, zemin/araç yıkama, panel ve şerit fırçalar. | Tipik sürekli kullanım yaklaşık -20°C / +80°C; UV stabilizasyonu ayrıca değerlendirilmelidir. |
| PET (Polietilen Tereftalat) | Düşük su emme, iyi boyutsal kararlılık, PP’den daha rijit. | Gıda, araç yıkama, zemin, konveyör ve genel makine fırçaları. | Tipik yaklaşık -30°C / +90°C; uzun UV maruziyetinde sınıf seçimi önemlidir. |
| PBT (Polibütilen Tereftalat) | Düşük su emme, yüksek elastik geri dönüş, kimyasal dayanım. | Hijyen, gıda, kozmetik, hassas ve sürekli çalışan fırçalar. | Tipik sürekli yaklaşık -40°C / +120°C; kısa süreli değerler hammaddeye bağlıdır. |
| PA 6 (Poliamid / Naylon 6) | Yüksek aşınma direnci, esneklik ve mekanik dayanım. | Yüzey temizleme, otomotiv, zemin ve makine fırçaları. | Nem çekebilir; suyla temas sonrası boyut ve sertlik değişimi hesaba katılmalıdır. |
| PA 6.6 (Naylon 6.6) | PA 6’ya göre daha sert ve yüksek sıcaklığa dayanıklı sınıflar. | Ağır sanayi, metal, beton, yoğun mekanik temizlik. | Hassas yüzeylerde çizik riski; doğru kalınlık ve temas basıncı gerekir. |
| PA 6.10 / 6.12 (Düşük Su Emmeli Naylon) | Daha düşük su emme, iyi boyutsal kararlılık ve kimyasal dayanım. | Dış ortam, hijyen, gıda, kimyasal temas ve hassas makine fırçaları. | Maliyet PP ve standart PA’dan yüksek olabilir; sınıf bazında doğrulama gerekir. |
| PVC | Ekonomik, sertlik ve renk seçenekleri geniş. | Kapı altı, hafif şerit fırça, bariyer ve düşük yükte süpürme. | Yüksek sıcaklık ve yoğun aşınma için sınırlıdır. |
| Abrasiv Naylon | Silikon karbür veya alümina partikülleriyle kontrollü aşındırma. | Çapak alma, satine, yüzey hazırlığı, ahşap damar açma. | Partikül boyutu, dolgu oranı, devir ve basınç yüzey sonucunu belirler. |
| Doğal Kıllar | Yumuşak temas, parlatma, toz alma ve bazı antistatik özellikler. | Hassas yüzey, kozmetik, tekstil, cila ve özel uygulamalar. | Nem, hijyen ve kimyasal dayanım ihtiyacına göre dikkatle seçilmelidir. |
| Metal Tel | Agresif temizlik, çapak alma ve yüksek mekanik etki. | Pas, kaynak izi, oksit, boya ve metal yüzey hazırlığı. | Tel türü ve parça malzemesi uyumlu olmalı; kıvılcım/korozyon riski değerlendirilmelidir. |


Endüstriyel Fırça Tabanı ve Gövde Malzemeleri
| Taban / Gövde | Özellik | Uygulama |
|---|---|---|
| PP | Hafif, ekonomik, neme ve birçok kimyasala dayanıklı. | Disk, panel, silindir ve genel amaçlı gövdeler. |
| PE | Darbe ve neme dayanıklı, düşük sıcaklıklarda esnekliği koruyabilen sınıflar. | Islak ortam, gıda ve dış ortam uygulamaları. |
| PVC | Ekonomik, kolay işlenebilir profil ve kanal çözümleri. | Şerit fırça ve düşük/orta yükte montaj profilleri. |
| POM / Delrin | Boyutsal hassasiyet, düşük sürtünme ve iyi işlenebilirlik. | Hassas mil/flanş, burç ve makine bağlantıları. |
| Döküm PA / Kestamid | Mekanik dayanım ve aşınma direnci yüksek gövde seçeneği. | Yük taşıyan silindir, disk ve makine parçaları. |
| Alüminyum | Rijit, hafif ve profil sistemlerine uygun. | Şerit fırça kanalı, uzun gövde ve makine montajı. |
| Ahşap / MDF | Doğal görünüm ve kolay şekillendirme. | Kişisel bakım, manuel ve kuru ortam özel fırçaları. |
Teknik Ölçü ve Sipariş Bilgileri
Teklif ve üretim sürecini hızlandırmak için aşağıdaki bilgilerden mümkün olanlar paylaşılmalıdır. Ölçü bilinmiyorsa mevcut fırça, teknik resim, makine fotoğrafı veya kısa çalışma videosu üzerinden ön analiz yapılabilir.
- Fırça tipi ve görevi
- Kullanılan makine ve bağlantı biçimi
- Dış çap, iç çap, toplam çap ve boy
- Mil, flanş, kanal veya profil ölçüleri
- Kıl boyu, kalınlığı, yoğunluğu ve mevcut kıl malzemesi
- Çalışma devri ve dönüş yönü
- Yüzey/ürün malzemesi
- Kuru veya ıslak çalışma
- Sıcaklık, kimyasal, UV, hijyen ve statik şartları
- Temas basıncı, vardiya süresi ve beklenen kullanım ömrü
- Sipariş adedi ve numune ihtiyacı
Sektörlere Göre Endüstriyel Fırça Çözümleri
Gıda ve İçecek Üretim Hatları
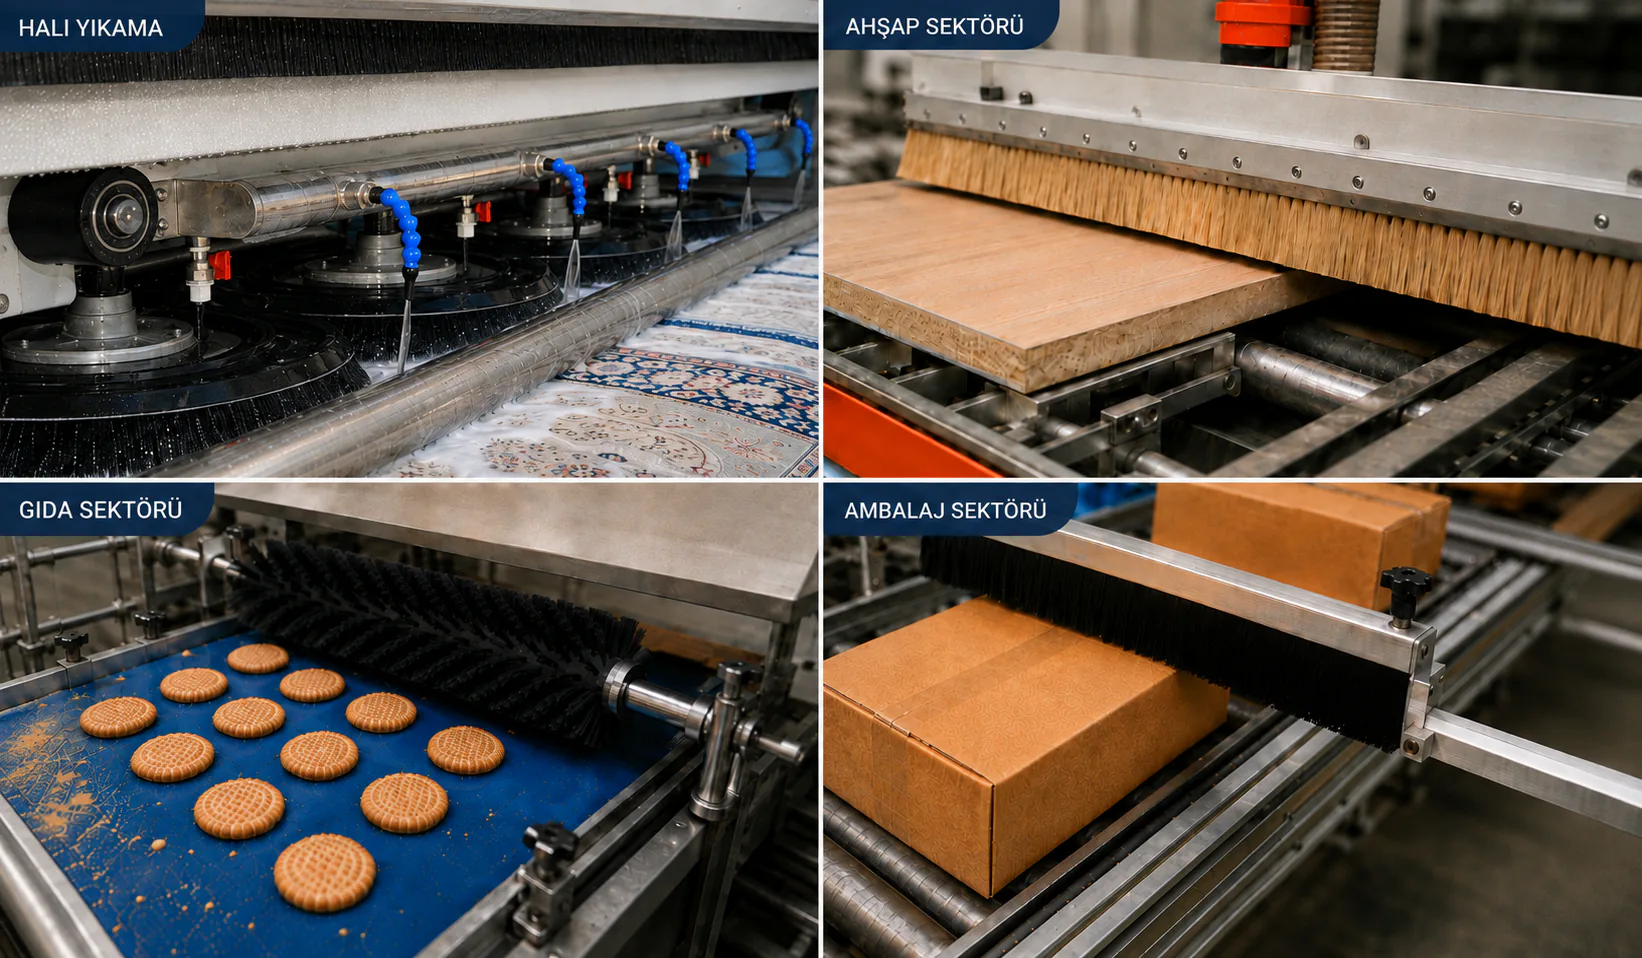
Meyve-sebze yıkama, konveyör temizliği, ürün yönlendirme ve paketleme hattı uygulamalarında düşük su emmeli, kolay temizlenebilir ve uygunluğu doğrulanmış kıl/gövde malzemeleri tercih edilir. Fırça tasarımında ürün yüzeyinin zarar görmemesi, hijyen ve temizlenebilirlik birlikte değerlendirilir.
Tekstil Üretiminde Fırça Uygulamaları
Kumaş ve iplik yüzeylerinde hav alma, toz temizleme, yönlendirme, açma, tarama ve yüzey düzeltme görevleri için kontrollü ve homojen temas gerekir. Kıl sertliği; kumaşın dokusu, üretim hızı ve yüzeyde iz bırakmama ihtiyacına göre seçilir.
Ambalaj, Kağıt ve Matbaa Hatları
Film, kağıt, karton ve paketleme hatlarında antistatik kontrol, ürün yönlendirme, toz alma, presleme ve yüzey temizliği için silindir, şerit ve panel fırçalar kullanılır. Yüksek hız ve hassas ürün yüzeyi nedeniyle kıl dağılımı ve makine uyumu önemlidir.
Metal İşleme ve Yüzey Hazırlığı
Çapak alma, pas/oksit giderme, kaynak sonrası temizlik, satine ve kaplama öncesi yüzey hazırlığında tel veya abrasiv kıl kullanılabilir. Hedeflenen yüzey pürüzlülüğü, parça malzemesi, devir ve basınç doğru eşleştirilmelidir.
Cam ve Seramik Üretim Hatları
Toz alma, sır/kaplama öncesi temizlik, taşıma ve yüzey koruma uygulamalarında çizik oluşturmayan, homojen temaslı fırçalar gerekir. Panel ve silindir fırçalarda kıl ucu, yoğunluk ve taşıma yükü birlikte hesaplanır.
Ahşap ve Mobilya İşleme
Zımpara sonrası toz temizliği, damar belirginleştirme, cila/parlatma ve hassas panel taşıma için abrasiv, doğal veya sentetik kıl seçenekleri kullanılır. Ahşabın sertliği ve istenen finisaj etkisi malzeme seçimini belirler.
Otomotiv Üretim ve Bakım Hatları
Parça temizliği, araç yıkama, boya öncesi toz kontrolü, montaj hattı koruma ve yüzey işleme için farklı sertlikte silindir, disk, panel ve şerit fırçalar tasarlanabilir. Kimyasal, hız ve boyalı yüzey hassasiyeti kritik parametrelerdir.
Güneş Paneli Temizliği
Güneş paneli temizliğinde amaç; toz ve çevresel kalıntıları yüzeyi çizmeden, kaplamaya zarar vermeden ve gereksiz su tüketmeden uzaklaştırmaktır. Yumuşak, düşük su emmeli ve UV koşullarına uygun kıl seçenekleri değerlendirilir.
Tarım ve Gıda İşleme Uygulamaları
Ürün temizleme, ayırma, yönlendirme, hasat ekipmanı temizliği ve hayvan bakım uygulamalarında fırça formu ürüne ve canlıya zarar vermeyecek şekilde belirlenir. Islak ortam, çamur, UV ve hijyen ihtiyaçları malzeme seçiminde etkilidir.
Elektronik ve Temiz Oda Uygulamaları
Hassas parçaların tozdan arındırılması, statik yükün azaltılması ve düşük partiküllü ortamların desteklenmesi için antistatik ve düşük dökülmeli fırça çözümleri gerekir. Kullanılan malzemelerin prosesle uyumu ve temizlik prosedürü doğrulanmalıdır.
Halı Yıkama ve Profesyonel Temizlik
Disk ve silindir fırçalar, halı lifleri arasındaki kirin çözülmesi ve yüzeyin dengeli şekilde yıkanması için kullanılır. Kıl sertliği, çap, devir, makine basıncı ve halı türü birlikte değerlendirilerek temizlik gücü ile yüzey güvenliği dengelenir.
Kapı, Kabin ve Makine Sızdırmazlığı
Şerit fırçalar; hava, ışık, toz, partikül ve böcek geçişini azaltmak, hareketli açıklıkları kapatmak ve kablo/ürün geçişlerini korumak için kullanılır. Profil, kıl boyu ve yoğunluk açıklığın ölçüsüne göre seçilir.
Özel Ölçü Endüstriyel Fırça Üretim Süreci
Hilal Fırça’da üretimin başlangıç noktası, müşterinin sektörünü ve uygulamasını doğru anlamaktır. Hazır bir modeli zorla uyarlamak yerine; görevi, yüzeyi, çalışma ortamını ve makine bağlantısını analiz ederek projeye özel tasarım oluşturulur.
| Aşama | Uygulama |
|---|---|
| İhtiyaç analizi | Uygulama, mevcut problem, hedef performans ve çalışma şartları belirlenir. |
| Teknik tasarım | Fırça formu, ölçüler, bağlantı, kıl dizilimi ve toleranslar hazırlanır. |
| Malzeme seçimi | Kıl ve taban; sıcaklık, kimyasal, su, UV, hijyen, statik ve aşınma şartlarına göre seçilir. |
| Numune / doğrulama | Gerekli projelerde numune, mevcut fırça eşleştirmesi veya prototip üzerinden çalışma doğrulanır. |
| CNC destekli üretim | Delik düzeni, çakım/sıkıştırma, gövde işleme ve özel geometriler kontrollü biçimde uygulanır. |
| Tıraşlama ve balans | Kıl yüksekliği ve formu düzenlenir; döner fırçalarda simetri ve balans kontrol edilir. |
| Kalite kontrol | Ölçüler, bağlantı, kıl yüksekliği, görünüm ve uygulamaya özel kriterler kontrol edilir. |
| Ambalaj ve sevkiyat | Kılların ezilmesini, form kaybını ve montaj yüzeylerinin zarar görmesini önleyecek ambalajlama yapılır. |

Neden Hilal Fırça?
| Hilal Fırça Yaklaşımı | Müşteriye Sağladığı Değer |
|---|---|
| İhtiyaca göre mühendislik | Fırçayı ürün adıyla değil, görevi ve çalışma koşullarıyla birlikte değerlendiririz. |
| Geniş üretim kabiliyeti | Silindir, dairesel, panel ve şerit fırça tiplerinde çakma veya sıkıştırma teknikleriyle özel tasarım yapabiliriz. |
| Malzeme bilgisi | Doğal, sentetik ve metal filamentleri; sıcaklık, kimyasal, nem, aşınma ve yüzey hassasiyetine göre karşılaştırırız. |
| Teknoloji ve ustalık | Modern CNC üretim altyapısını, tıraşlama ve uygulama tecrübesiyle birleştiririz. |
| Esnek üretim | Küçük adetli numuneden yüksek hacimli siparişe kadar proje ihtiyacına göre planlama yaparız. |
| Şeffaf teknik iletişim | Ölçü, malzeme, kullanım şartı, teslim ve bakım konularında açık bilgi paylaşırız. |
| Uzun vadeli çözüm ortaklığı | Satış öncesi doğru seçimi ve satış sonrası teknik desteği sürdürülebilir iş birliğinin parçası olarak görürüz. |
Endüstriyel Fırça Fiyatları Nasıl Belirlenir?
Endüstriyel fırça fiyatı tek bir ölçüye göre belirlenmez. Fırça formu, dış ve iç çap, boy, kıl malzemesi, kıl boyu ve yoğunluğu, taban/gövde malzemesi, bağlantı tipi, tolerans, tıraşlama-balans ihtiyacı, özel kimyasal/hijyen şartı, numune ve sipariş adedi maliyeti etkiler. Bu nedenle doğru fiyatlandırma için teknik detayların birlikte değerlendirilmesi gerekir.
En düşük birim fiyat her zaman en ekonomik çözüm değildir. Yüzeye uygun olmayan, erken aşınan veya makinede titreşim oluşturan bir fırça; üretim kaybı, ürün hatası ve sık değişim maliyeti doğurabilir. Hilal Fırça’da amaç, uygulama için gerekli performansı sağlayan ve toplam kullanım maliyetini optimize eden çözümü oluşturmaktır.
Sıkça Sorulan Sorular
Bu fırçalar ne işe yarar?
Üretim hattı, makine veya profesyonel proseslerde temizleme, yıkama, taşıma, yönlendirme, çapak alma, parlatma, sızdırmazlık ve benzeri görevler için özel tasarlanan teknik fırçadır.
Hangi formlarda üretim yapıyorsunuz?
Silindir/rulo, dairesel/disk, şerit/lama, panel/plaka, spiral/helisel, modüler, tel ve uygulamaya özel formdaki makine fırçaları üretilebilir.
Makineye özel ölçüde üretim yapıyor musunuz?
Evet. Dış çap, iç çap, boy, mil/flanş, kanal, profil, kıl yapısı ve çalışma değerleri makinenize göre tasarlanabilir. Mevcut fırça numunesinden veya teknik resimden eşleştirme yapılabilir.
Doğru fırçayı seçerken nelere dikkat etmeliyim?
Tek bir kriter yoktur. Görev, yüzey, çalışma ortamı, kıl malzemesi, kıl geometrisi, makine bağlantısı, devir ve temas basıncı birlikte değerlendirilmelidir.
PP, PET, PBT ve PA kıl arasındaki fark nedir?
PP düşük su emmeli ve ekonomiktir; PET boyutsal olarak kararlıdır; PBT esnekliğini ve formunu iyi korur; PA türleri aşınma ve mekanik dayanımda güçlüdür. Nihai seçim çalışma ortamına göre yapılır.
Gıda temasına uygun seçenekler var mı?
Gıda temasına uygunluğu belgelenmiş kıl ve gövde hammaddeleriyle, temizlenebilir ve uygulamaya uygun tasarımlar hazırlanabilir. Uygunluk, kullanılan spesifik hammadde ve proses şartları üzerinden doğrulanmalıdır.
Antistatik fırça ne işe yarar?
Film, tekstil, kağıt, elektronik ve ambalaj gibi proseslerde yüzeyde biriken elektrostatik yükün kontrollü şekilde azaltılmasına yardımcı olur. Kıl ve topraklama düzeni uygulamaya göre seçilir.
Mevcut fırçanın aynısı üretilebilir mi?
Ölçü, malzeme ve çalışma koşulları doğrulandığında mevcut fırçaya uyumlu yeniden üretim yapılabilir. Ayrıca mevcut üründeki erken aşınma, kırılma veya yetersiz performans sorunları analiz edilerek geliştirme önerilebilir.
Teklif için hangi bilgiler gerekir?
Fırça görevi, makine, ölçüler, kıl malzemesi, devir, yüzey, ortam şartları, adet ve mümkünse fotoğraf/teknik resim paylaşılması yeterlidir. Eksik ölçüler mevcut numune üzerinden tamamlanabilir.
Kullanım ömrü ne kadardır?
Kullanım ömrü; kıl malzemesi, devir, basınç, yüzey, kimyasal, sıcaklık, vardiya süresi, bakım ve doğru montaja bağlıdır. Bu nedenle tek bir standart süre vermek yerine çalışma koşullarına göre değerlendirme yapılmalıdır.
Fırça ne zaman değiştirilmelidir?
Kıl boyunda belirgin kayıp, düzensiz aşınma, yüzeyde iz, temizleme performansında düşüş, titreşim, kıl kırılması veya bağlantıda deformasyon görüldüğünde kontrol ve değişim planlanmalıdır.
Fiyatı hangi unsurlar belirler?
Ölçü, form, kıl malzemesi, yoğunluk, taban, bağlantı, tolerans, işleme/kalite kontrol ihtiyacı, adet ve özel çalışma şartları fiyatı belirler.
Projeniz İçin Doğru Endüstriyel Fırçayı Birlikte Tasarlayalım
Üretim hattınızda temizleme kalitesi düşüyor, fırça hızlı aşınıyor, yüzeyde iz oluşuyor veya mevcut fırça makinenize tam uyum sağlamıyorsa çözümü yalnız daha sert bir kılda aramayın. Görev, yüzey, çalışma ortamı ve makine geometrisini birlikte analiz ederek daha dengeli ve uzun ömürlü bir fırça tasarımı oluşturabiliriz.
Fırçanızın fotoğrafını, ölçüsünü, teknik resmini veya kısa çalışma videosunu paylaşın. Hilal Fırça teknik ekibi; uygun fırça formu, kıl ve taban malzemesi, yoğunluk, dizilim ve bağlantı seçeneklerini değerlendirerek projenize özel çözüm önersin.